先看配合承担什么功能,再决定哪里必须保留膜层
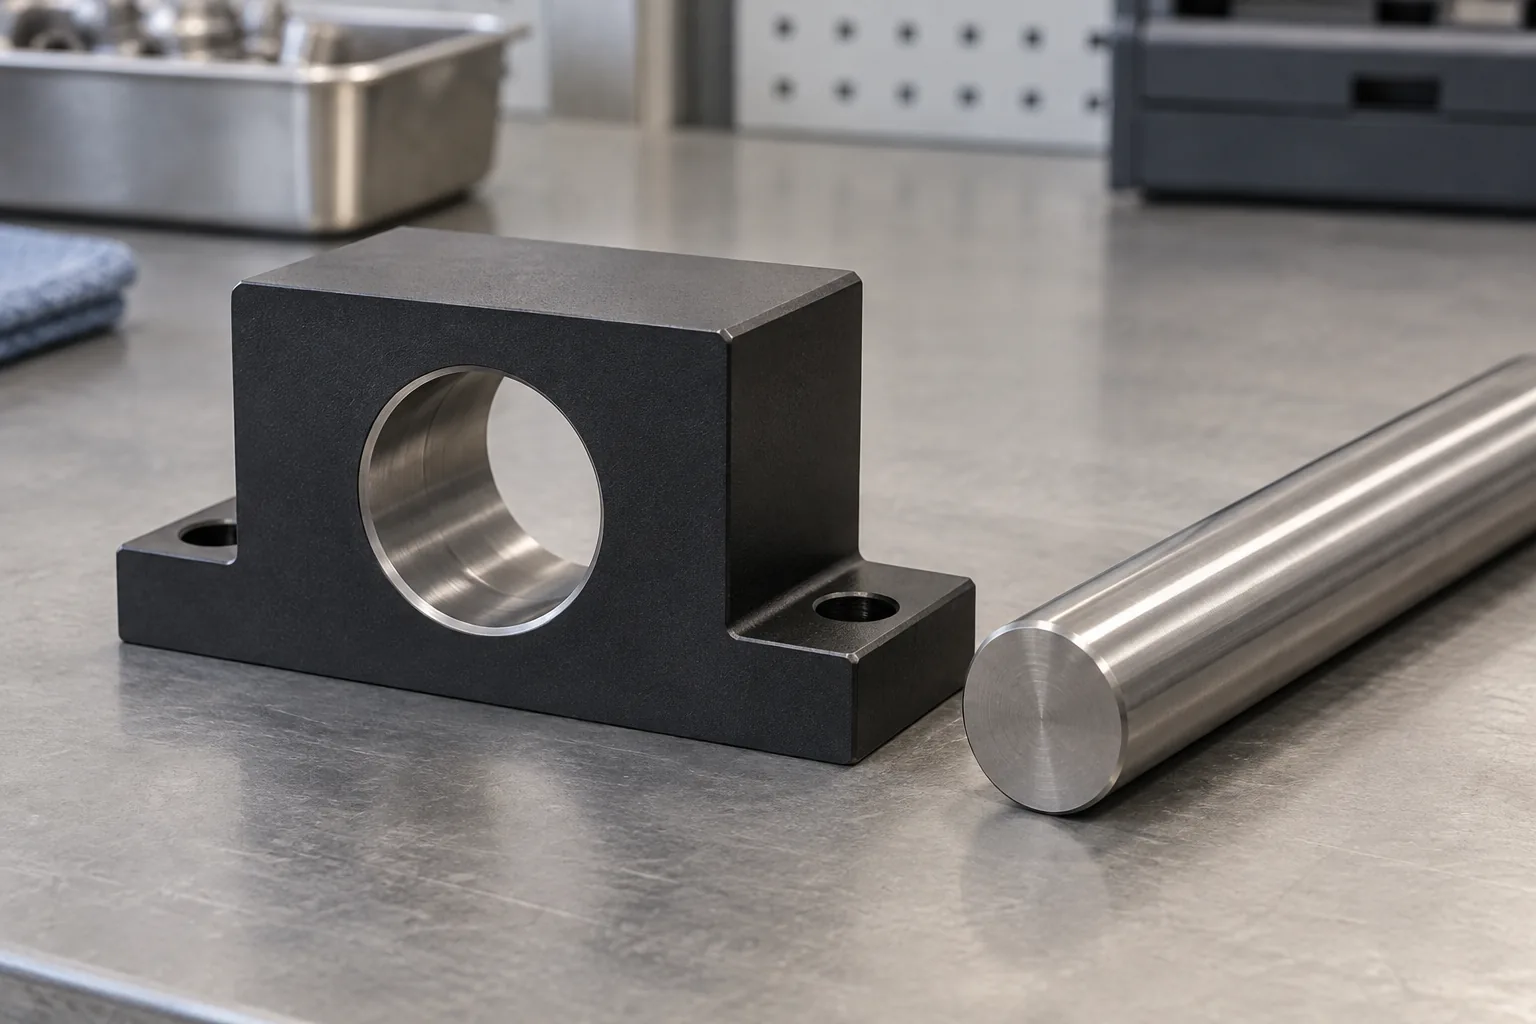
定位孔关心零件能否准确落位,轴承座关心支承与保持,滑动配合还要关注运动是否顺畅。螺纹区域则需要同时考虑啮合和表面保护。同样是孔,功能不同,允许的尺寸变化与表面状态就可能不同。
把装配中实际接触的面从普通外观面中区分出来。需要膜层承担耐蚀或耐磨作用的接触面,不能因为尺寸难控制就直接改成裸露;功能允许无膜区域时,遮蔽才有讨论空间。先确定这条边界,后面的补偿与加工才有明确目标。
发现装不进、定位松动或滑动发涩时,先标出发生问题的接触位置,再核对配合件和图纸。尺寸失配与摩擦状态变化都可能影响手感,单凭装配阻力不足以判定是孔径变小。
孔轴间隙为何改变:膜层生长与前处理共同作用
阳极氧化会把表面的铝转化为氧化膜,膜层同时向原表面以内和以外生长。向外的部分占据孔内空间,也可能使外轴的尺寸增大;当孔和轴都接受处理时,它们对装配间隙的影响需要一起考虑。膜层总厚度不能直接当作尺寸变化量。
前处理中的去料又可能让孔变大、外轴变小。最终结果取决于去料与膜层生长的共同作用,所以处理后松动并不支持直接推断膜层偏薄,过紧也不等于已经证实膜层过厚。合金、膜层类型与厚度、密封状态和处理线能力都需要纳入判断。
可在样件上追踪同一孔或轴的前后变化,并与供应商的工序记录对应。比较时保持测量基准、受测位置和方法一致;否则读数差异可能混入测量条件变化。若尺寸符合要求而运动仍不顺畅,再检查接触表面、局部擦伤和实际装配状态,不急于扩大孔径。
补偿、遮蔽与后加工,各自解决不同约束
阳极氧化尺寸补偿是在处理前预留尺寸,让完成表面处理后的功能面达到目标。它更适合膜层必须保留、且实际尺寸变化的范围能被供应商控制的情况。关键是用相同材料和工艺路线验证预留量,不能把某次样件结果直接转成通用经验值。
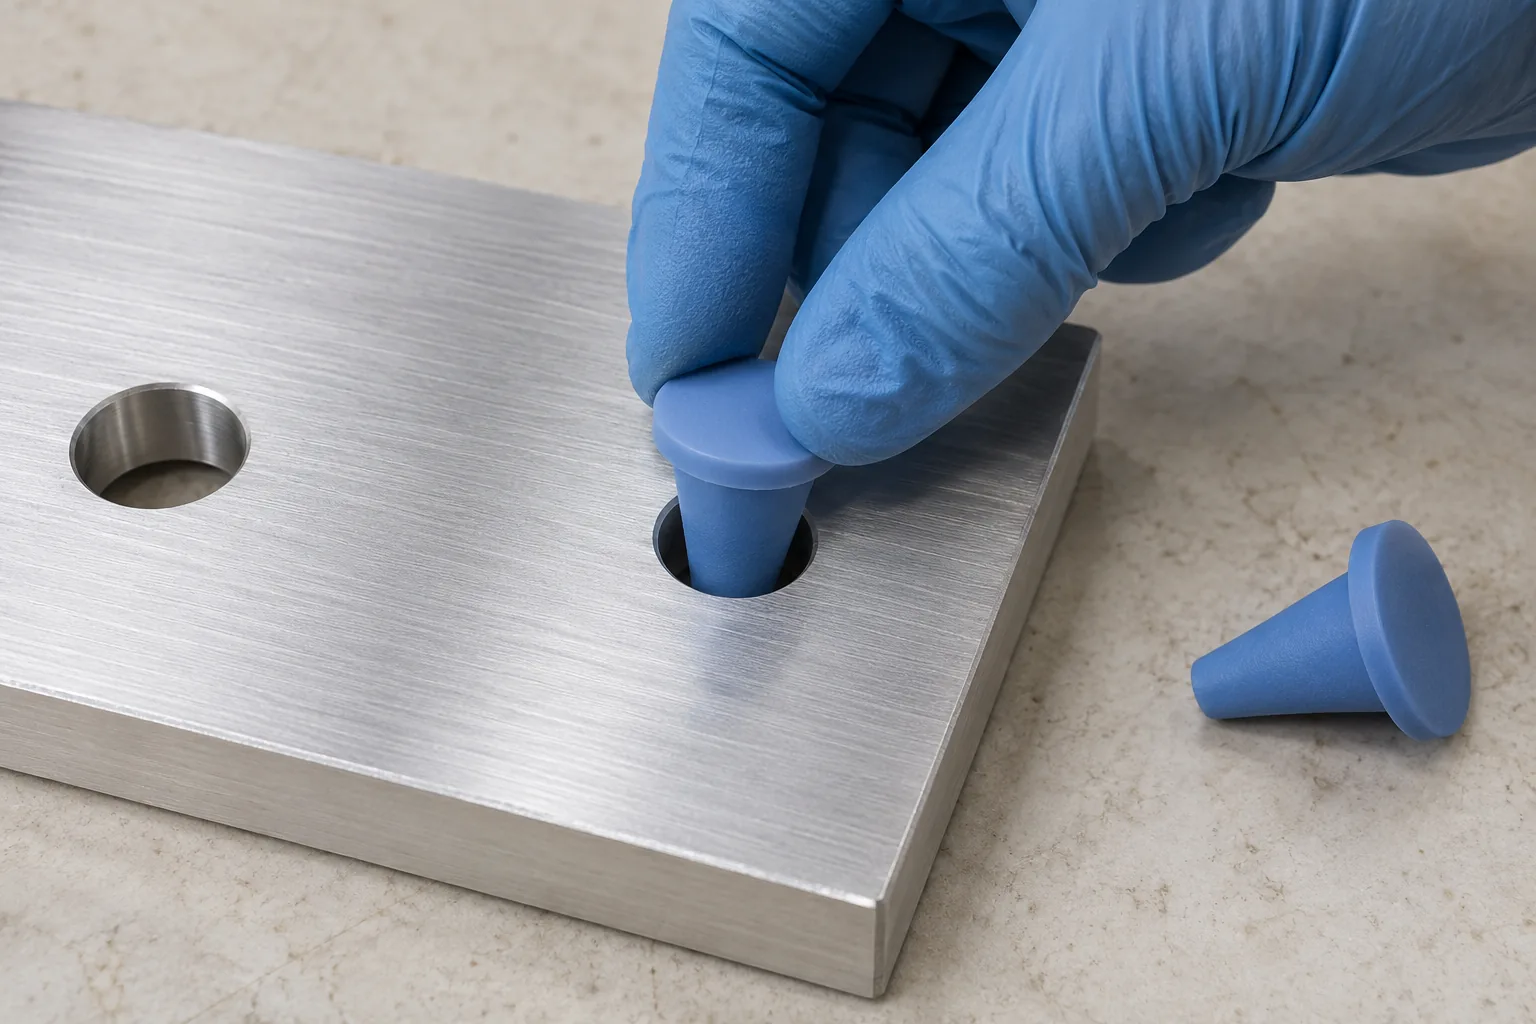
遮蔽让选定区域不形成阳极氧化膜,适合功能允许裸露、且边界能可靠保护的位置。应说明遮蔽从哪些前处理工序开始生效;仅在氧化阶段遮蔽,并不当然消除此前去料的影响。孔内可操作性、边缘保护与外观分界都要在样件上核对。
后加工把最终尺寸控制放到处理之后,适合处理变化难以满足精度要求、但局部膜层被切除后的后果可以接受的面。孔壁或轴面上的膜层可能被去除或破坏,裸露区域的保护、加工边缘和装夹损伤都需要另作安排。若这些面必须保留完整功能膜层,后加工便不能作为默认解法。
| 路线 | 什么条件下倾向采用 | 主要代价与改变选择的证据 |
|---|---|---|
| 设计补偿 | 功能面要保留膜层,工艺波动能够落在最终尺寸要求内 | 尺寸变化不稳定或换线后偏移时,先验证工艺能力;仅调整加工目标可能仍无法满足配合 |
| 局部遮蔽 | 允许局部无膜,且处理商能可靠保护孔壁及边界 | 裸露处的耐蚀耐磨需求、前处理去料或遮蔽渗漏会改变可行性,需调整保护范围或改用保留膜层的路线 |
| 处理后精加工 | 最终精度需由加工修正,失去局部膜层的后果已有可接受安排 | 增加装夹和加工环节;若保护要求无法满足,应重新评估补偿与处理过程,而非只追求尺寸合格 |
图纸把最终状态说清,检验才能回答同一个问题
加工方与处理商若分别按不同阶段的尺寸理解图纸,就可能出现各自检验合格、成品却不能装配的争议。图纸应把功能目标和过程要求连起来,明确最终验收是在怎样的表面状态下进行。
下列信息承担不同职责,适合在图纸、技术要求和检验约定中分别落地。处理前的数据用于控制工序,最终合格与否则按约定的交付状态判断;若工序要求另有规定,应把适用阶段写在对应特征旁。
- 标出定位、支承、滑动或紧固的实际接触区域,说明各面的配合目的。
- 写明合金与膜层规范,把厚度和密封要求交给处理商核对可实现性。
- 区分处理前加工目标与处理后交付尺寸,避免把过程控制值当作成品验收值。
- 定义遮蔽范围、边界位置及适用工序,说明哪些局部允许保留无膜状态。
- 对后加工区域约定膜层保留或去除后的保护要求,并明确边缘与外观接受条件。
- 统一基准、受测位置、测量方法和配合件条件,让尺寸记录与装配评价可以对应。
验证先排除失配,再比较完整交付成本
候选路线应按相同用途、载荷与环境要求评价,采用一致的验收目标。记录最终孔轴尺寸、装配表现与表面状态,再判断哪条路线满足定位、运动或紧固功能。需要保留的耐蚀耐磨性能不能用尺寸检验替代;相应验证应随实际使用要求安排。
补偿样件若仍超差,先查看前后变化是否稳定:变化稳定时可据此修正预留目标,变化分散时应与处理商调整过程或重新选择路线。遮蔽出现边缘损伤或局部保护不足,应检查遮蔽材料、覆盖位置和工序安排;后加工后尺寸合格但功能表面不满足要求,也需要回到保护方案重新判断。
满足功能之后,再比较报价包含什么。补偿通常需要前期样件和过程验证;遮蔽涉及准备、安装、拆除和边界检查;后加工还涉及再次装夹、切削、清理及局部保护。交期应把这些环节与返工风险一并算入,报价较低并不自动代表完整交付成本较低。
准备真实资料,让处理商给出可验证的路线
带上标出关键接触面的图纸、配合件要求、使用环境和现有表面规范。如果已经发生失配,再提供同一特征的工序前后记录、装配现象与问题位置照片;照片有助于定位表面异常,不能代替尺寸测量。
请处理商说明可控制的尺寸变化范围、局部遮蔽的可操作性,以及后加工会触及的膜层区域。拿到这些证据后,就能判断是修正处理前目标、保护特定功能面,还是将最终尺寸交给后续加工,并把所选路线的验证与验收要求写进交付约定。
常见问题
处理条件或供应商改变后,原来的补偿依据还能用吗?
旧补偿可以作为试制起点,其适用范围仍限于已有样件验证过的材料状态、处理线和遮蔽安排。换供应商或改变这些条件后,能装配的旧样件不能保证新路线也合适;应按相同配合功能试制,核对实测变化,再决定保留还是修正加工目标。
螺纹处理后拧不顺,直接重新攻丝可以吗?
重新攻丝会改变螺纹上的膜层状态,还可能影响啮合面。先查看异常是局部毛刺、表面损伤还是尺寸不合适,再核对原定的保护要求。修复后要评价连接与局部防护,不能以螺钉能够拧入作为唯一依据。
缺少处理前记录,能根据现有成品确定补偿吗?
成品测量能说明当前孔轴尺寸,装配观察能反映现有配合表现,却不能据此倒推出处理前应预留多少:前处理去料与膜层生长共同决定最终变化。下一次试制应跟踪同一特征在工序前后的读数,并固定受测位置与测量条件,补齐变化依据后再讨论补偿目标。