深腔风险从哪里开始:伸得进去,也要切得稳定
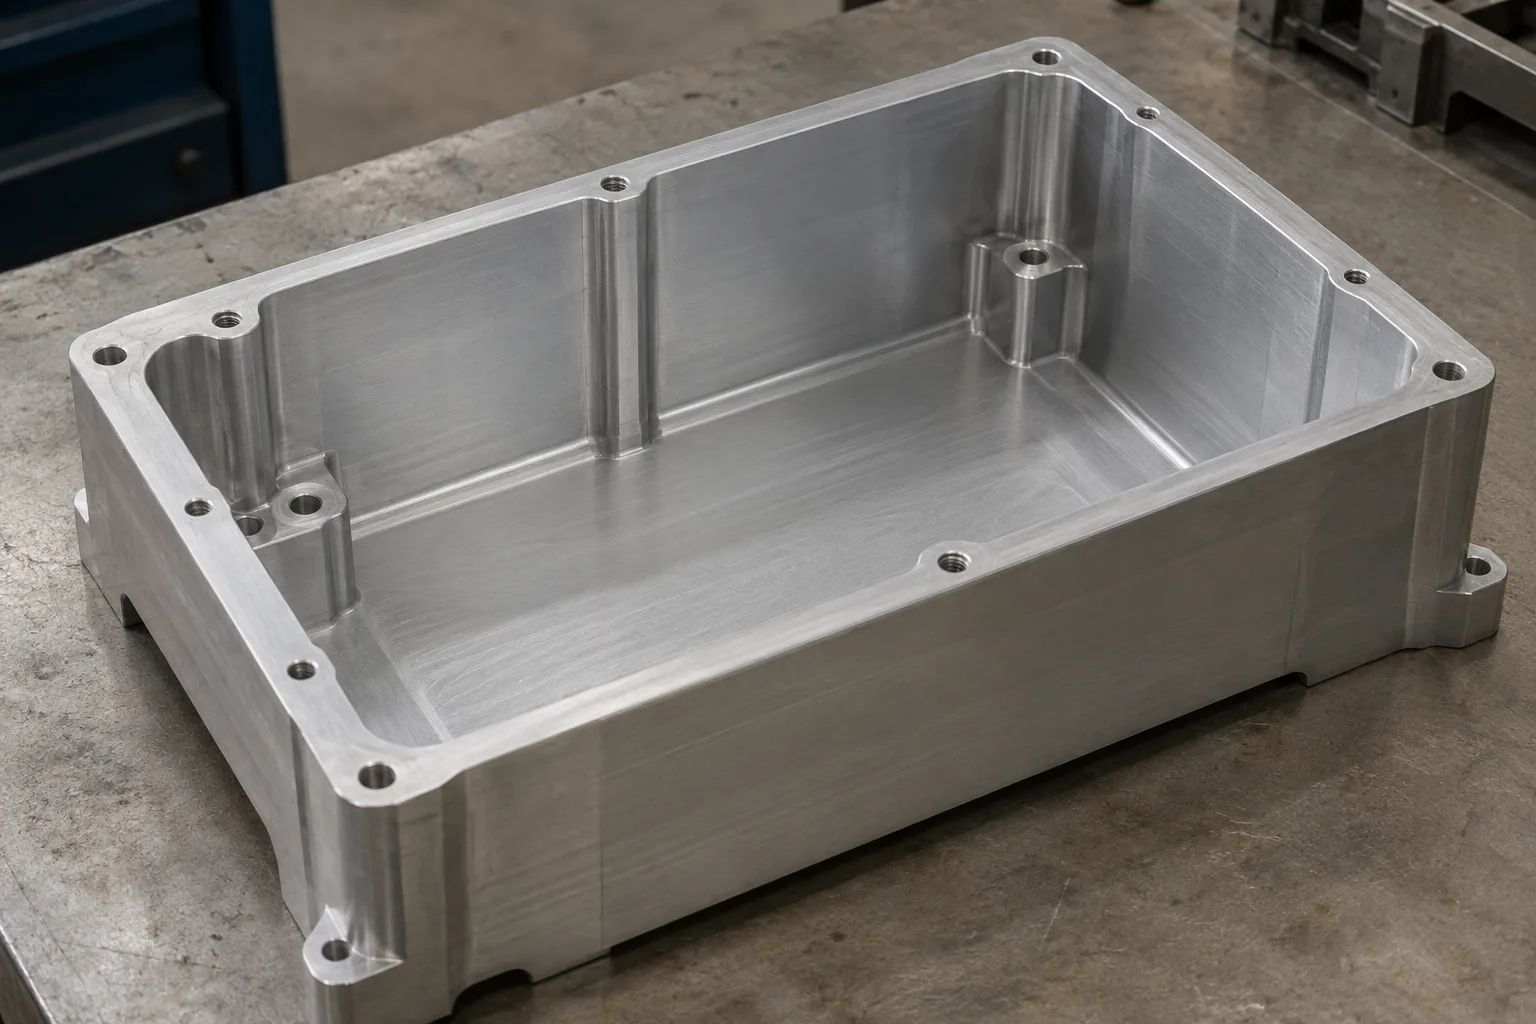
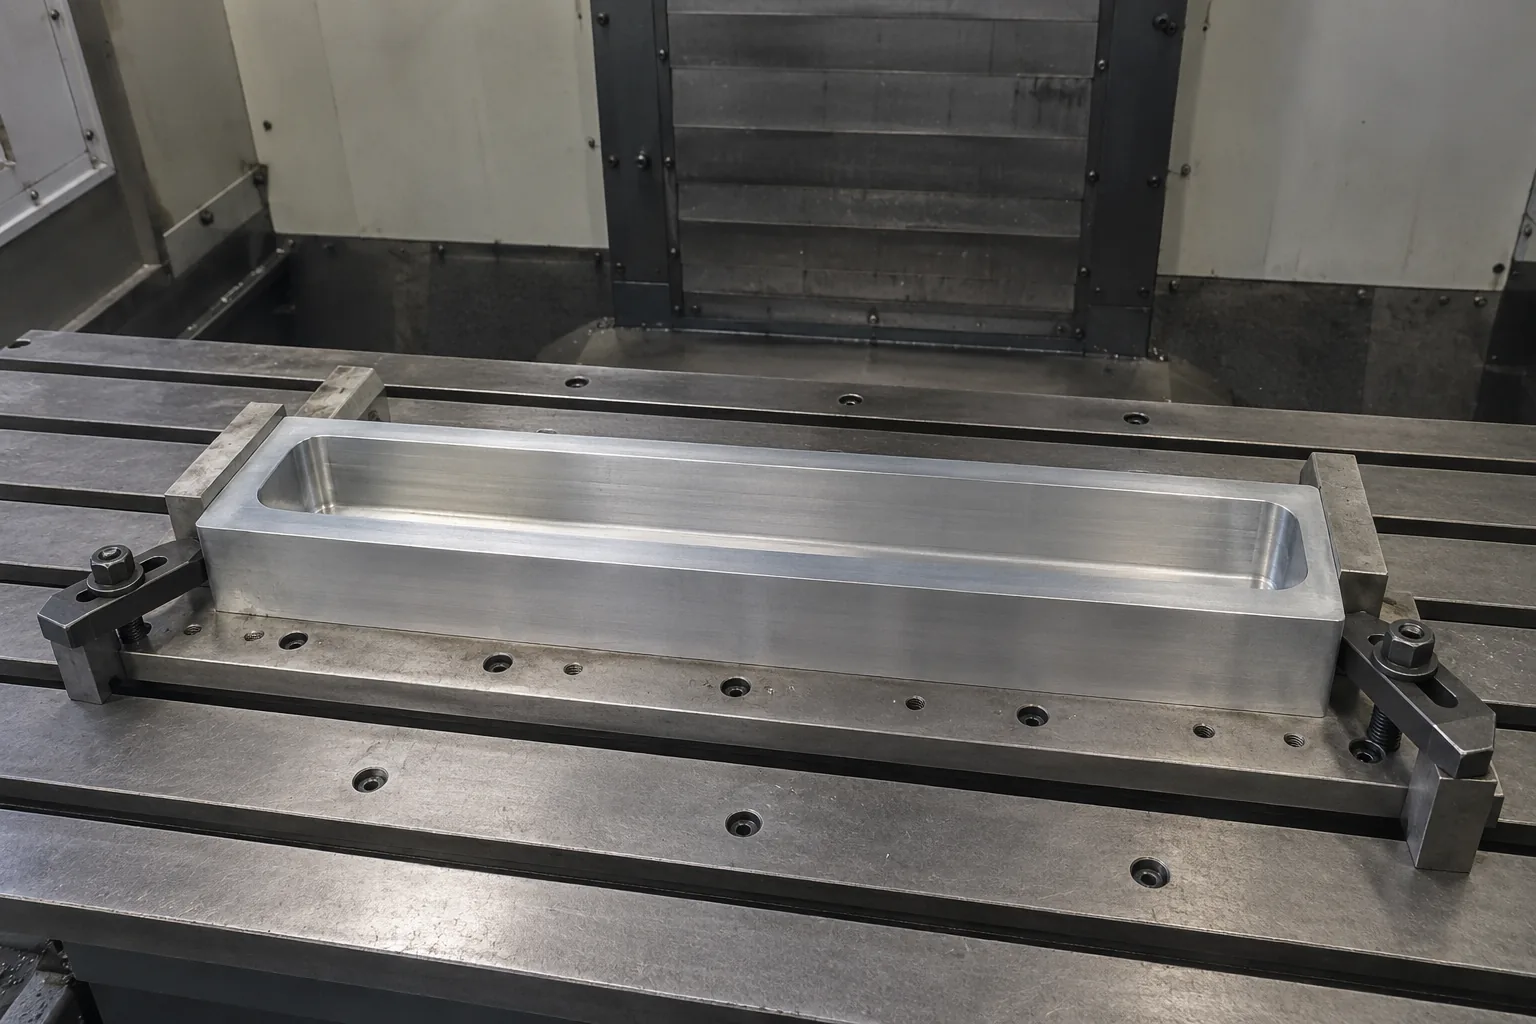
铝合金壳体内腔、狭窄深槽和模具型腔,容易遇到同一个设计矛盾:功能需要内部空间,加工却要从有限的开口进入。腔底看得见,并不代表刀具与刀柄能沿着实际路径接近它。开口边缘、内壁和装夹位置都可能挡住加工路线。
为避开这些位置,刀具可能需要伸出更长,或者改用更细的刀具。长径比描述的就是刀具伸出长度相对直径的关系。相近的切削受力下,伸出更长或直径更小的刀具更容易弯曲;切削时的反复受力还可能引起振动,留下振纹,使实际切削位置偏离预期。
这种影响在深处更值得关注,因为靠近腔底时,刀柄往往仍停留在开口上方。检查可达性时,要把刀具、刀柄和工件放进完整的加工路径中,核对腔底、侧壁与转角。若必须靠继续加长刀具才能避让,应先寻找几何调整空间,再讨论如何加工。
内角与排屑怎样进一步放大不稳定
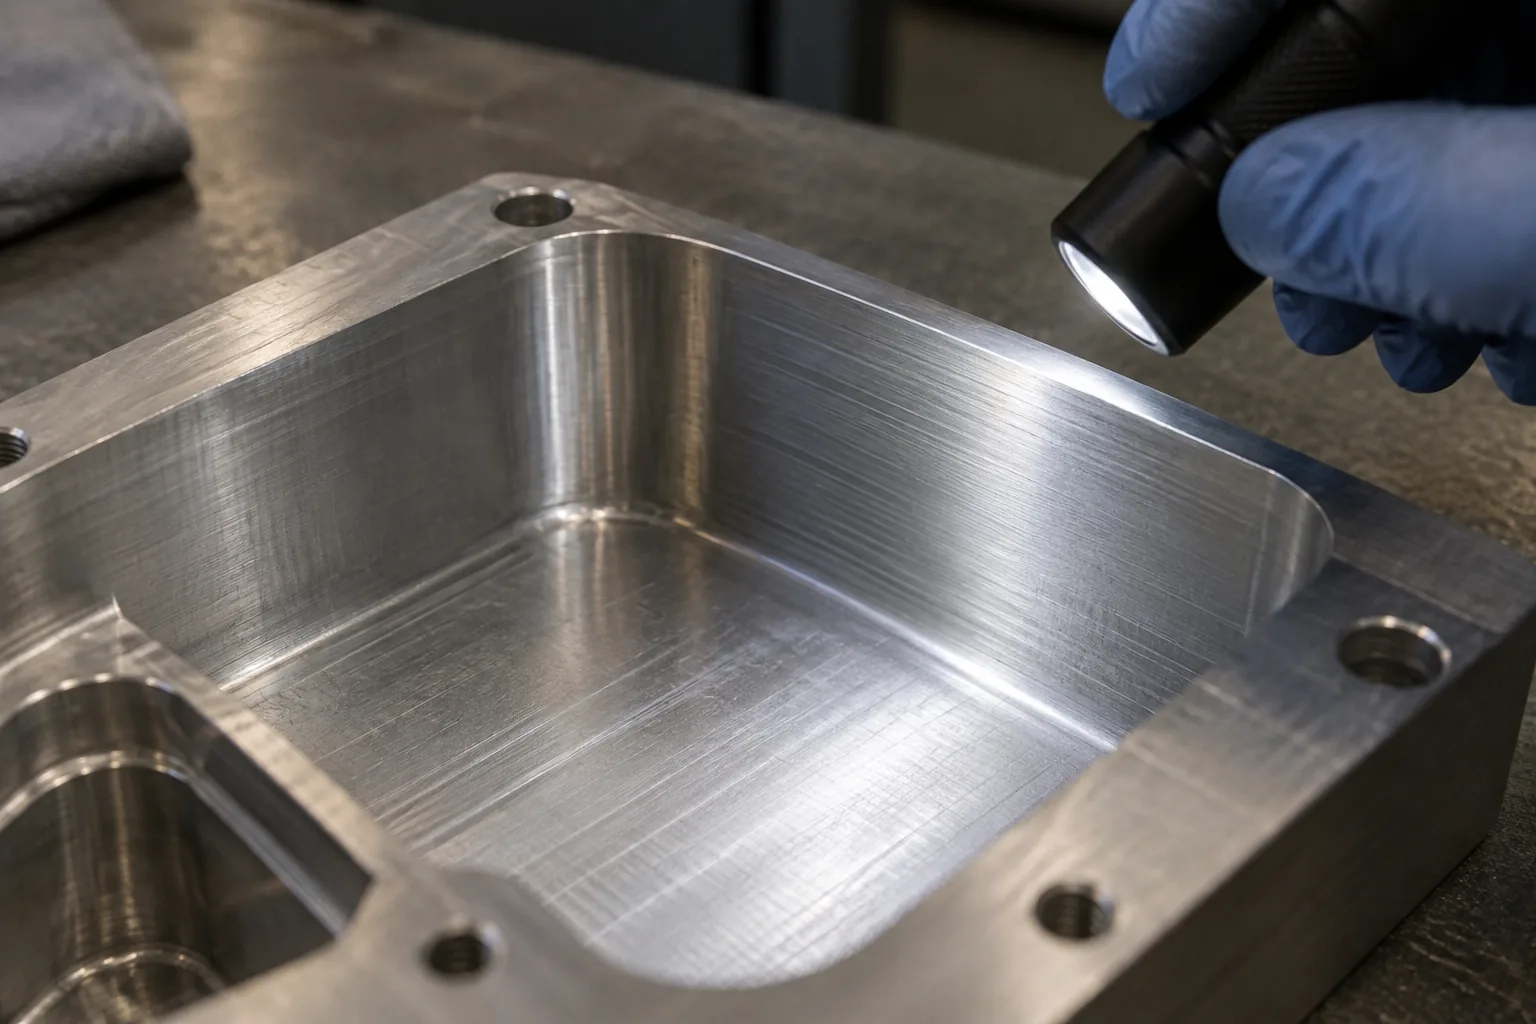
内角越紧,能进入转角的铣刀通常越受限制。为了加工小圆角而选用细刀,可能让原本已经偏长的刀具更难保持刚性。转角处的切削接触也会变化;当刀具集中切入角部时,受力变化可能加重振动。圆角优化的意义,是给合适的刀具和顺畅的转角路径留出空间。
深腔开口还影响切屑离开和冷却到达切削区的条件。切屑滞留后可能被再次切削,带来表面划伤、负载波动和刀具损耗。扩大开口能够提供改善空间,但实际效果取决于刀路、排屑方式和冷却路径,不等于开口变大就自动解决问题。
观察样件时,把转角振纹、侧壁加工痕迹和腔底残屑位置分别记录下来,再与刀具伸出和加工路径对照。若问题集中在角部,可优先核对刀具半径与转角接触;若深处积屑明显,则检查切屑出口与冷却可达性。单凭表面纹路还不足以判定当前零件的根因。
按功能限制选择结构调整路线
当内部空间有余量,减浅腔体通常更直接地减少所需伸出;深度必须保留而入口可改变时,扩大开口值得优先评估。开口足够、瓶颈集中在内角时,调整局部圆角可能比整体改形更合适。每条路线都应回到装配和功能要求,避免把加工便利换成使用问题。
整体结构必须保留时,可以讨论分层加工以及不同加工面的安排,但分层走刀本身不会消除最终深处的刀具伸出需求。若整体路径仍受阻,且接口、定位和连接能够满足功能,再评估拆分结构。拆分减少了某些加工障碍,也引入了新的装配责任。
| 路线 | 更适合的条件 | 实际改善方向 | 可能改变选择的证据 |
|---|---|---|---|
| 减浅腔体 | 内部空间允许收缩 | 降低到达腔底所需的伸出长度 | 内部件包络、安装空间或功能行程要求不允许减浅 |
| 扩大开口 | 入口周边有可调整空间 | 增加刀具与刀柄避让空间,便于布置排屑路径 | 外观、配合或结构功能依赖现有开口 |
| 增加内角圆角 | 角部无需维持现有紧凑轮廓 | 允许评估较粗刀具,减少角部路径限制 | 相邻配合件与增大的圆角发生干涉 |
| 分层或调整加工面 | 工件可从相应方向接近,且基准能够延续 | 重新安排去除材料与装夹的顺序 | 最终深处仍需长刀,或换面后关键位置关系难以保证 |
| 拆分结构 | 连接与定位功能可独立验证 | 把难以接近的内部加工面变成开放加工面 | 连接刚性、密封或装配位置关系不满足用途要求 |
把质量、成本和交期放在同一个交付目标下比较
保留深腔整体件,可以避免新增连接界面,但可能需要更谨慎的刀路、专用刀具或额外装夹。降低切削负载也可能拉长加工时间。拆分后单件加工更方便,并不代表总成本下降:连接件、装配、检查以及可能增加的表面处理步骤,都应纳入比较。
比较方案时,采用相同用途、载荷或环境条件,以及一致的尺寸和表面验收目标。先判断关键功能能否实现,再比较完整交付中的加工、验证、后处理与后续维护要求。若整体件达不到目标,应定位受限加工面再调整几何或工艺;若拆分件连接不满足用途,则要调整接口或回到整体路线。
达到质量目标后,再核对刀具损耗、装夹准备和检查工作是否会影响所需数量及交付安排。设备能力、材料状态和验收要求尚不完整时,成本与交期只能作为待核实的方案条件,不能给出必然改善的结论。
打样前,用图纸把真正受限的位置说清楚
可制造性讨论应从关键加工面出发。准备模型和图纸时,先标出哪些空间服务于安装、配合或外观,哪些几何允许修改。这样才能区分必须保留的限制与可以换取加工稳定性的余量。
- 标明材料牌号和供应状态,便于判断切削及表面处理条件。
- 给出腔深、最窄开口和局部槽宽,指出限制刀具进入的位置。
- 明确内角圆角及其允许调整范围,同时提供相邻配合件轮廓。
- 区分功能面与非功能面,标注各自公差和表面要求。
- 注明装配基准与关键位置关系,让换面或重新装夹有可核对的依据。
- 提供内部件包络、使用载荷或环境,解释减浅及拆分受哪些功能约束。
- 说明所需数量和交付安排,便于评估准备工作与持续加工条件。
- 要求加工方反馈候选刀具、刀柄避让、夹持位置及排屑冷却路径,而非只回答设备能否加工。
验证受限加工面,再决定保留还是改形
先利用路径核对找出最难接近的位置,再让打样覆盖这些位置。只加工浅处或开阔区域,不能代表腔底和紧角的加工表现。记录实际刀具伸出、装夹状态及加工后的外观,对照图纸要求检查对应尺寸,才能分清可达性、稳定性与验收结果。
如果角部反复出现加工问题而其他位置稳定,可围绕角部几何和路径做局部调整;若深处持续受限,应重新评估深度、入口和整体结构。调整后仍以原用途和验收目标验证,避免把纹路改善误当作功能已经满足。
准备好当前模型、带基准与公差的图纸、材料信息、配合件资料,以及已有样件的问题位置照片或观察记录。带着这些资料与加工方讨论,可以决定保留整体深腔、修改局部几何,还是进入拆分方案验证,并明确各路线仍需补充什么证据。
常见问题
内腔必须保留尖角时,普通铣削方案该怎样判断?
先明确尖角是否真的承担定位或配合功能,以及相邻零件能否让位。圆形铣刀无法直接形成理想的内部尖角;若功能确实要求该轮廓,应让加工方提出能够形成并检查它的工艺,再评估整体路径与交付条件。不要用未落实的补加工设想代替可执行方案。
振纹改善后,怎样判断偏刀问题是否也解决了?
外观与尺寸是不同的观察结果。应检查受限位置的实际尺寸及位置关系,并对照加工方向寻找偏差是否集中;表面更平整,只能说明该处外观有所变化,不能单独证明刀具受力偏移已经消失。
局部试切顺利,为什么还要加工完整深腔样件?
局部试切可能没有经历完整的伸出、转角、积屑和装夹状态。它能帮助筛选路线,但要判断整腔是否可交付,试样必须覆盖真正困难的加工位置,并让检查结果对应最终图纸,而非仅复现容易加工的区域。
询价时只有模型,没有公差说明,会影响结构选择吗?
会影响判断,因为相同几何在不同验收要求下可能需要不同的加工和检查安排。可先在关键配合面、外观面和装配基准上补充需求,其余位置说明可接受的调整空间;这样更容易得到带条件的方案反馈,而非无法核实的可加工承诺。