先按验证目的选路线,再看采购数量
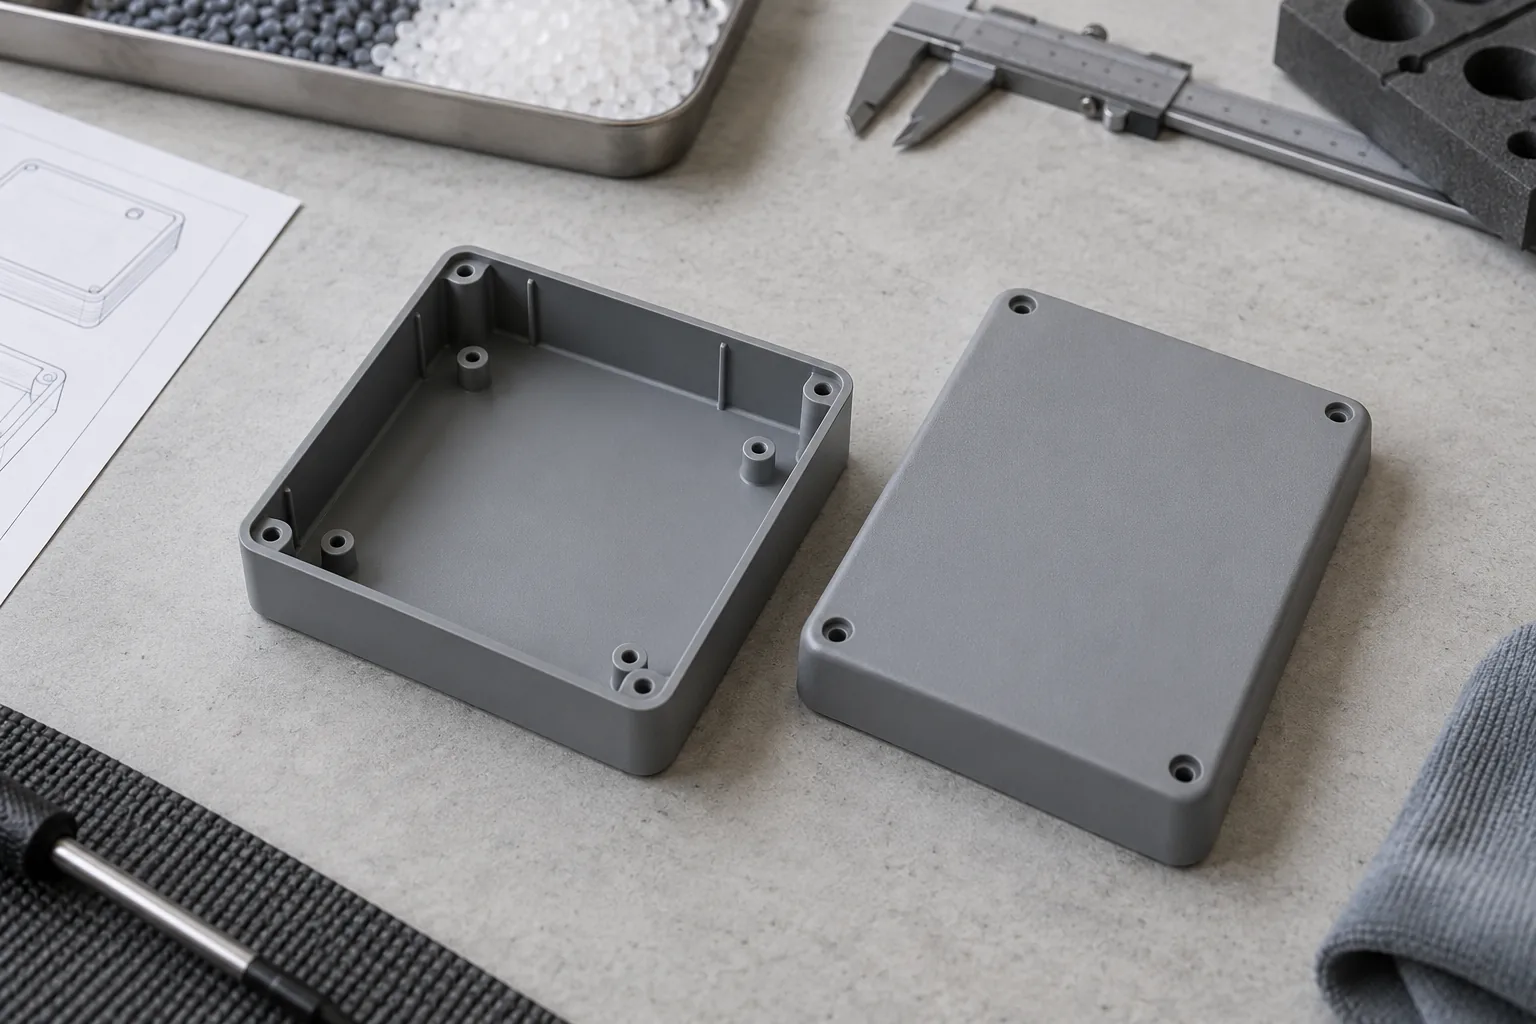
真空复模与注塑的选择,首先取决于这批外壳要回答什么问题。若接口位置、内部装配或握持外观还可能调整,先用复模取得可装配样件,通常更便于围绕真实反馈修改设计。此时投入应服务于排除设计疑问,而非提前锁定长期生产方案。
如果要判断目标树脂在实际使用环境中的表现,或后续需要稳定重复供货,就应把注塑方案提前纳入评估。外观相似的复模件,无法自动替代指定材料和成型条件下的试验件。即使需求量较低,材料验证也可能比模具投入更优先。
把当前采购量与预计后续批次分开写清,再标出仍可能改动的部位。若持续需求尚缺依据、结构也未稳定,可先限定复模批次的用途;若功能试验必须依赖目标树脂,则转向有代表性的注塑试样,并评估可修改的试验模具方案。
硅胶模复制与金属模成型,差别落在材料和结构
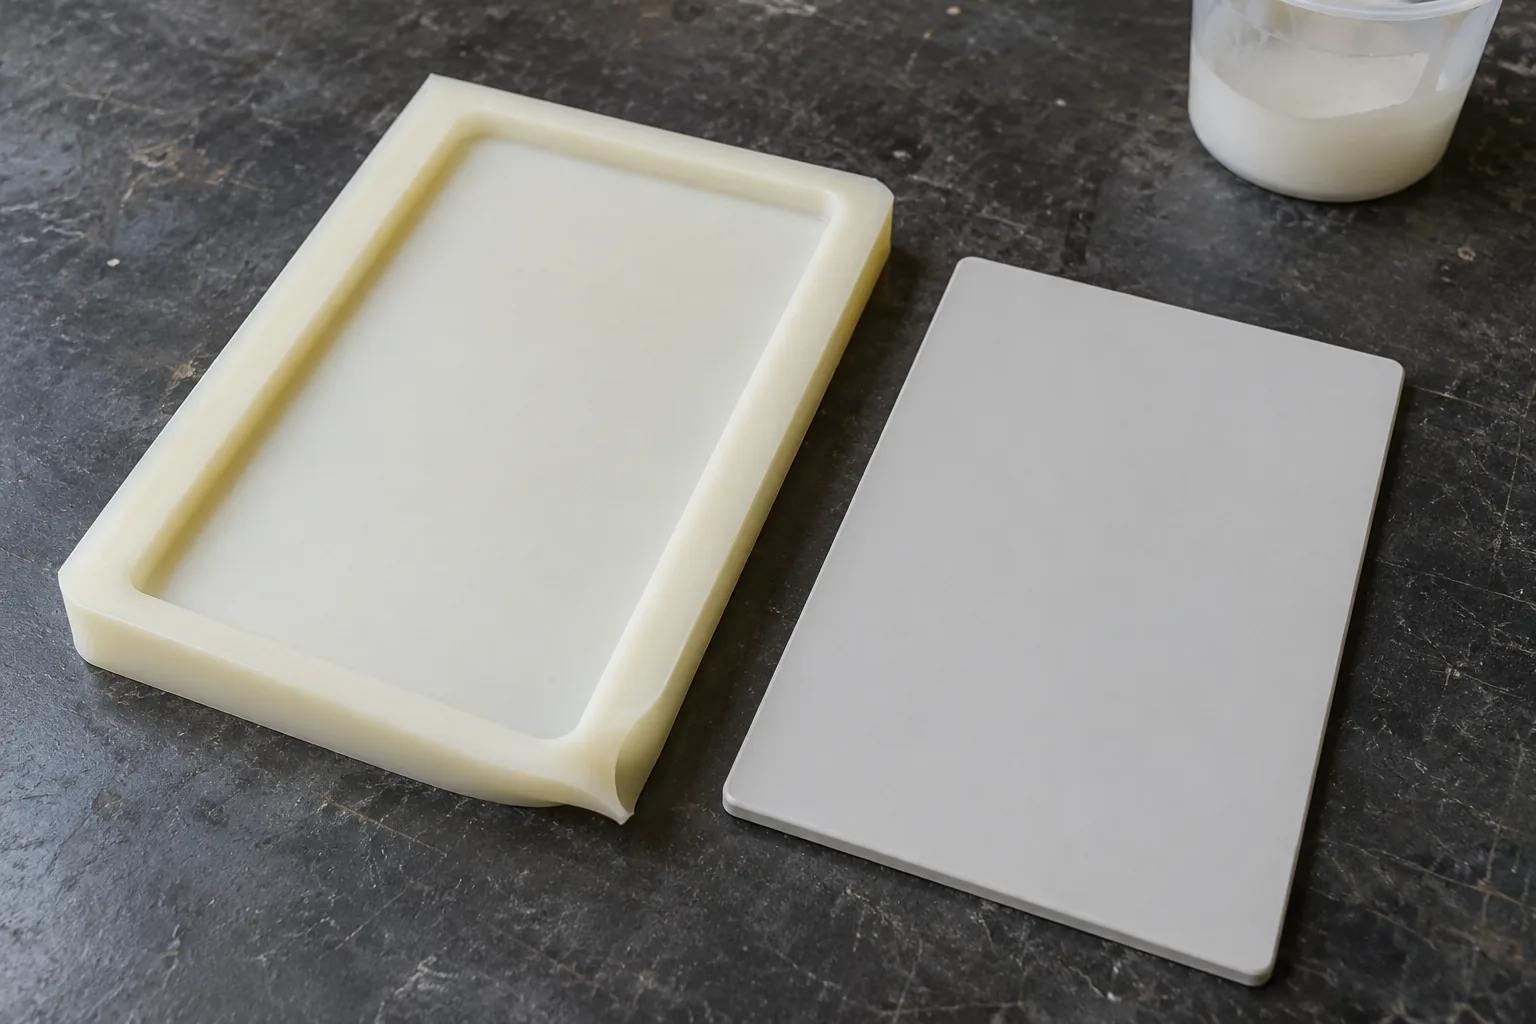
真空复模以母模复制出硅胶模,再让适合浇注的材料固化成型,常见材料属于聚氨酯体系。母模的表面和形状会影响复制结果;液体填充、固化和脱模也各有工艺要求。它适合承担阶段性样件任务,但气泡、细节复制和后处理仍需通过实物检查。
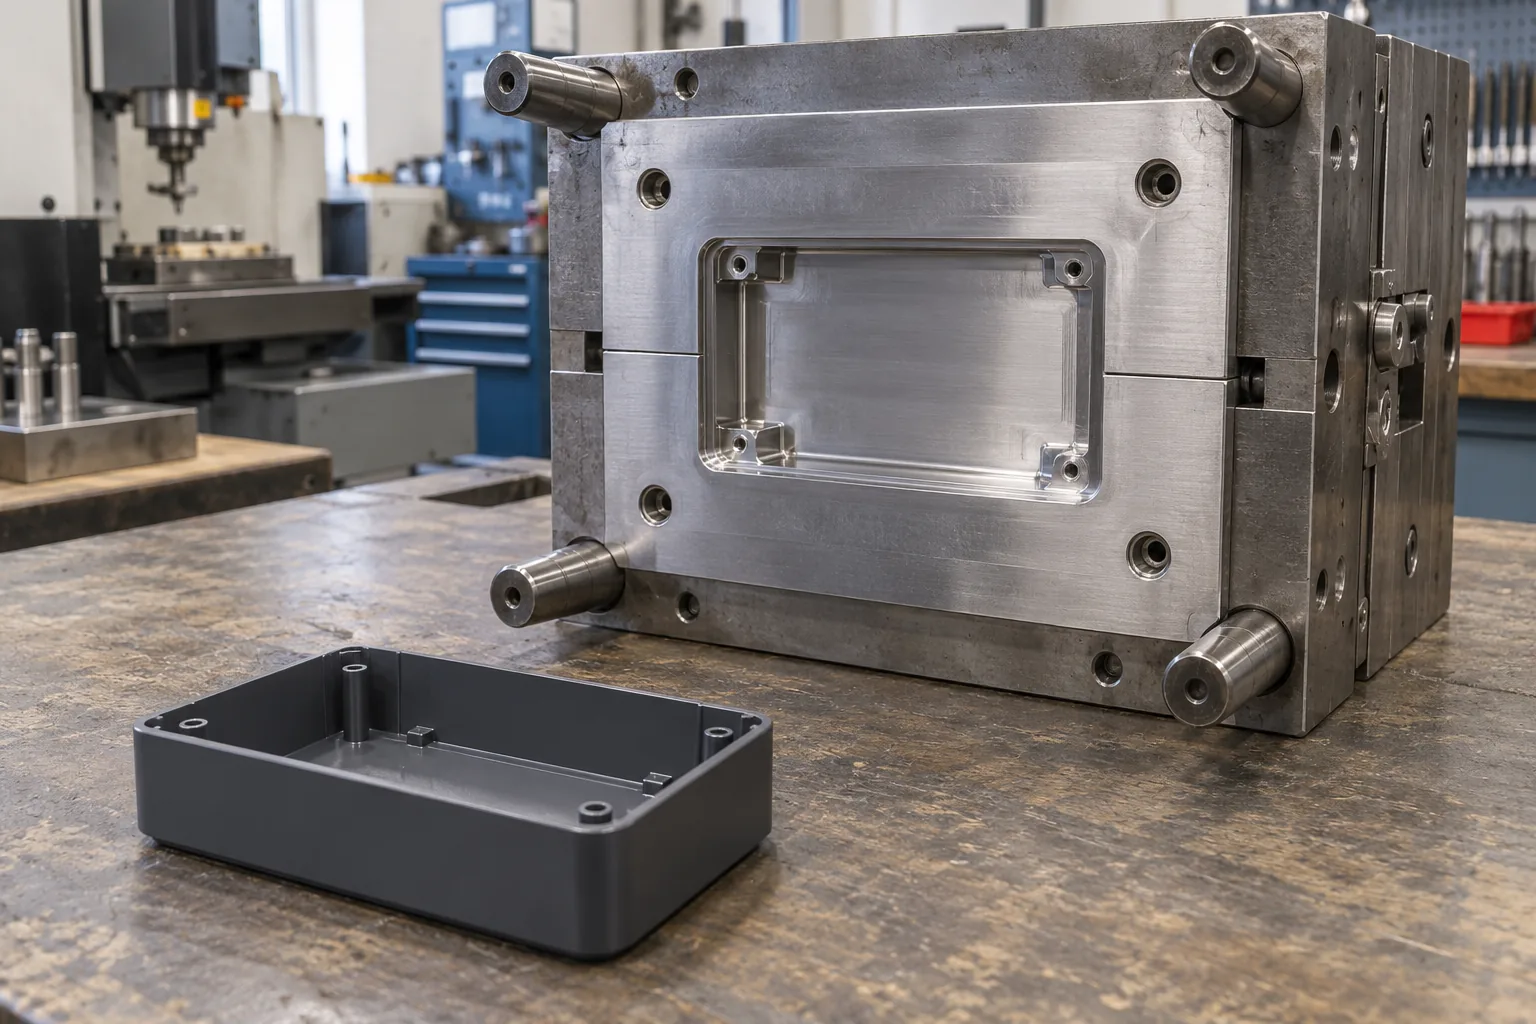
用于塑料外壳的常见热塑性注塑路线,是把熔融树脂注入金属模具,冷却后取出零件。固定型腔有利于重复成型,不过最终一致性还取决于材料、模具和成型控制。开模并不自动消除变形、外观差异或装配问题。
柔性硅胶模在某些结构上较易脱模,这种便利不能直接转化为注塑可制造性。侧向孔、卡扣和倒扣——即阻碍沿开模方向取件的结构——可能需要改形或增加模具动作。决定转注塑前,先让供应商在图上标明取件方向和受阻位置。
用同一验收目标比较交付条件
比较报价之前,先让两条路线面对相同用途、载荷或环境,以及相同的外观和装配要求。把样件看起来像不像、材料能否承担测试、批次能否持续交付分开判断,才能避免便宜的方案承担了它未被验证的任务。
| 比较维度 | 真空复模的判断重点 | 注塑开模的判断重点 |
|---|---|---|
| 设计变更 | 母模与硅胶模重做、修整的代价,是否适合当前修改范围 | 改模位置是否可达,变化是否牵动型腔或脱模机构 |
| 材料代表性 | 查明实际浇注材料;类似目标树脂的名称不构成性能等效 | 核对目标材料是否适用该结构和成型条件,再用成型件验证 |
| 表面与装配 | 检查母模复制、分模痕及后处理是否影响接缝和配合 | 核对分型线、浇口和顶出位置,以及纹理对脱模的影响 |
| 跨批一致性 | 关注硅胶模使用状态、换模和人工处理引起的差异 | 关注原料批次、工艺稳定性与模具维护后的变化 |
| 总需求与寿命 | 将重复制模及各批可交付条件列入后续预算 | 将预计持续需求与模具寿命、维护责任共同核对 |
| 完整成本与交期 | 合计母模、制模、复制、修整、验证及补做的投入 | 合计开模、试模、修改、成型、后处理、测试及维护安排 |
先做结构检查,再用样件决定调整或改选
DFM就是在制造前检查设计是否便于成型和取件。对外壳而言,可先沿壁厚变化、筋位和装配接口查看:局部过厚可能冷却更慢,薄区或细节又可能增加填充难度。具体是否发生问题,需要结合材料和工艺验证;不要仅凭图形就判定缺陷已经存在。
给关键装配界面标明验收要求,并用配套零件检查接缝、定位和紧固后的状态。外观则用约定的颜色、纹理和观察条件核对,同时保留表面处理前后的记录,避免涂饰遮住了需要解决的成型或配合问题。
若样件未达标,先区分结构、材料和工艺原因。可修改的结构先改图;成型问题交由供应商调整并重做代表性样件;若复模材料无法支持所需试验,则改用目标材料路线。达标后仍要比较验证、后处理和维护都计入的交付条件,再决定采购。
何时从复模切换到注塑
切换信号应来自项目变化,而不是数量单独触发。接口和安装方式已稳定、需求由试销转为持续批次,或目标材料成为测试前提时,注塑投入更有理由。相反,关键结构仍要调整、用途尚未明确,就应控制不可逆投入,并把当前样件的使用范围讲清楚。
开始复模时就保留母模资料、外观样板和装配记录,便于后续路线复用已确认的要求。转注塑后,再检查分型、浇口、收缩及脱模方式带来的差异;早期样件通过的项目可作为比较基准,但不能据此跳过新工艺验证。
要求报价同时说明继续复模和转注塑的修改责任、重复制模或维护安排、异常补做及交付条件。若设计已稳但后续销量证据不足,先获取这些可比较的条件,再判断一次投入是否值得,避免把预期需求当成承诺订单。
把真实资料整理成可报价的任务书
询价时把需要供应商解决的问题与已有证据放在一起。这样得到的建议才能指向外壳本身,也便于识别哪些费用来自制造,哪些来自补齐验证或应对变化。
- 提供3D图和当前设计状态,标出允许修改的区域,以及与其他部件相接的位置。
- 写明用途、载荷与使用环境,并区分展示、装配试验和功能验证的目的。
- 列出目标材料及已有材料资料,说明哪些要求需要目标树脂才能评价。
- 拆分当前批次与后续需求,注明哪些已有依据、哪些仍取决于试销反馈。
- 提交颜色纹理参考和可接受的表面处理方式,明确外观样板的使用条件。
- 标注壁厚变化、孔位、卡扣和配合要求,附上已有装配问题的观察记录。
- 说明测试与认证需求、验收依据及已有结果,避免把材料资格当成整件达标。
- 给出目标交期和验证安排,请供应商说明改图、试样及异常处理如何影响交付。
常见问题
复模件可以用于最终功能验证吗?
材料数据表或材料资格只能说明材料层面的适用性,复模用料不会因此自动获得量产树脂的代表性。完成材料核对后,还要围绕实际用途与验收依据,取得整件装配、功能或环境测试记录,并确认记录对应的是本次交付状态。证据未覆盖的使用条件,应留待补测;已有结论只适用于实际验证过的范围。
设计还会调整,询价时怎样划清制造与改动责任?
准备标注图,把稳定接口与拟修改区域分开,并注明当前版本的验收要求。请供应商在报价中分别列出本次制造范围、后续修改范围及各自承担的工作,约定哪些结构变化会触发模具方案重评。若需目标树脂试验,可将可修改试验模具作为条件方案询价;允许改模只表示调整路径可讨论,整件是否达标仍需按项目要求验证。
后续销量尚不确定,怎样安排当前采购与后续工艺选择?
先以有依据的当前批次形成基础比较:设计仍待确认、用途允许阶段性样件时倾向复模;设计稳定且材料验证要求清楚时评估注塑。把继续复模和转注塑另列为后续方案,写明各自成立所需的设计状态、材料证据及需求依据。未知销量不作为承诺订单;这些条件发生变化,再更新方案比较和采购安排。
换工艺后,早期已经通过的装配测试还要重做吗?
应优先复核那些对尺寸和表面状态敏感的配合,例如卡扣、接缝和紧固部位。更换成型路线可能改变这些位置的表现。保留原样件作对照,结合新件实际差异决定复核范围,而非只凭外形相同沿用结论。