短折边难在成形时能否托住
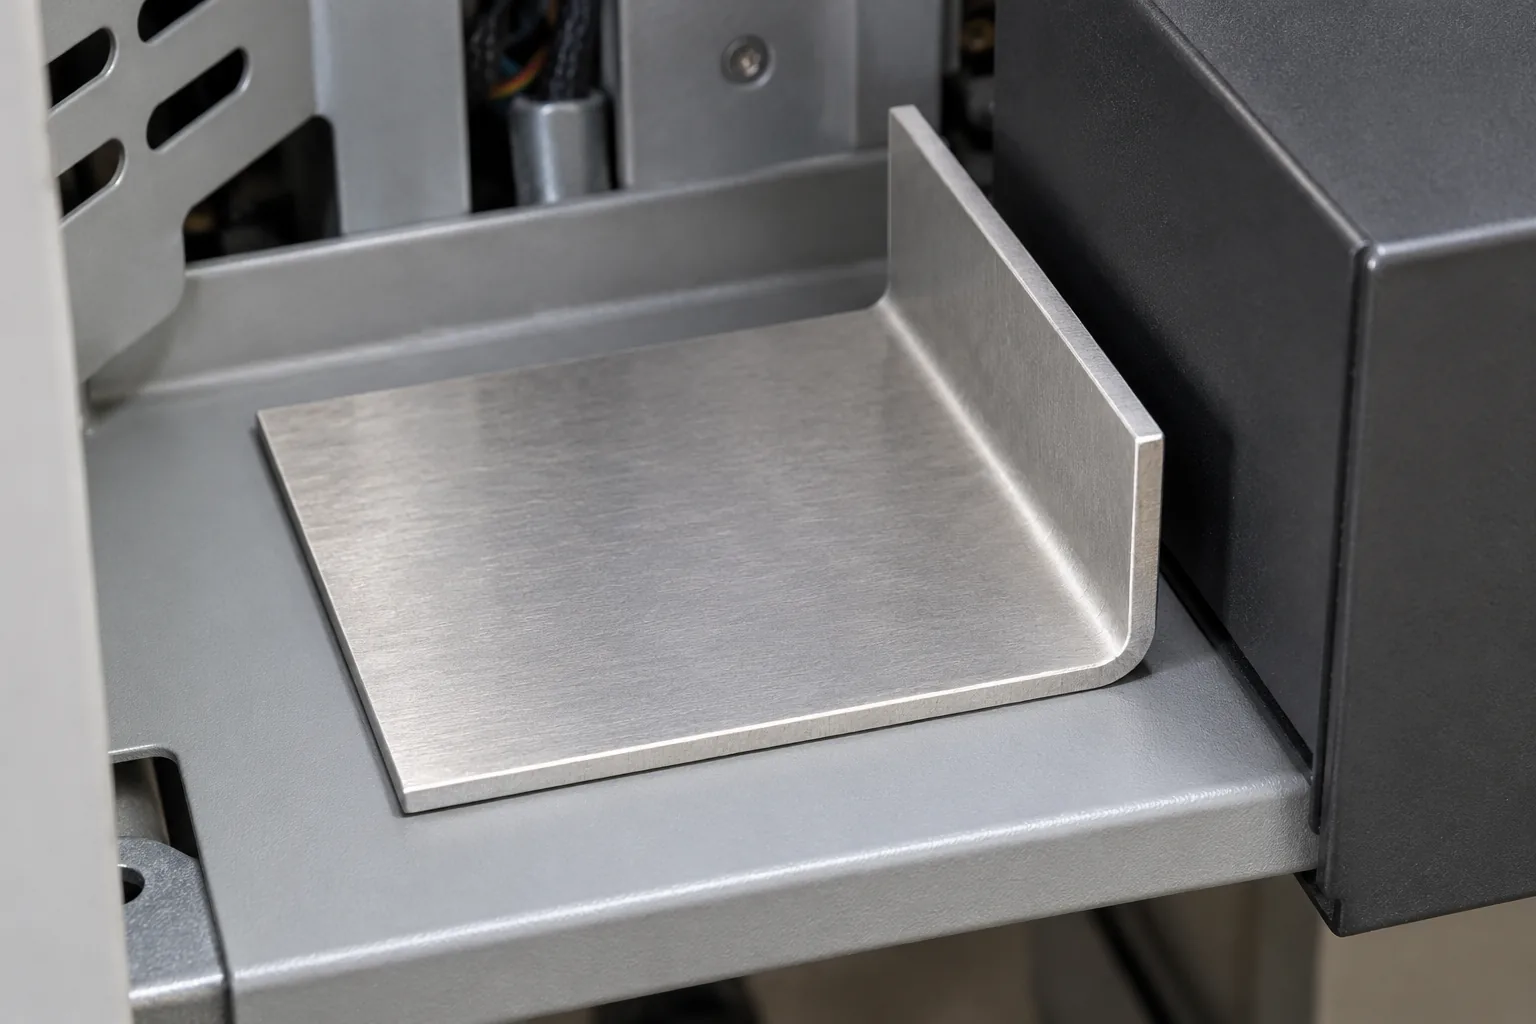
紧凑设备支架常把安装翻边压得很短,以便给邻近部件留出位置。成品模型能容纳这条边,并不代表制造方现有的折弯模具能够把它成形出来。
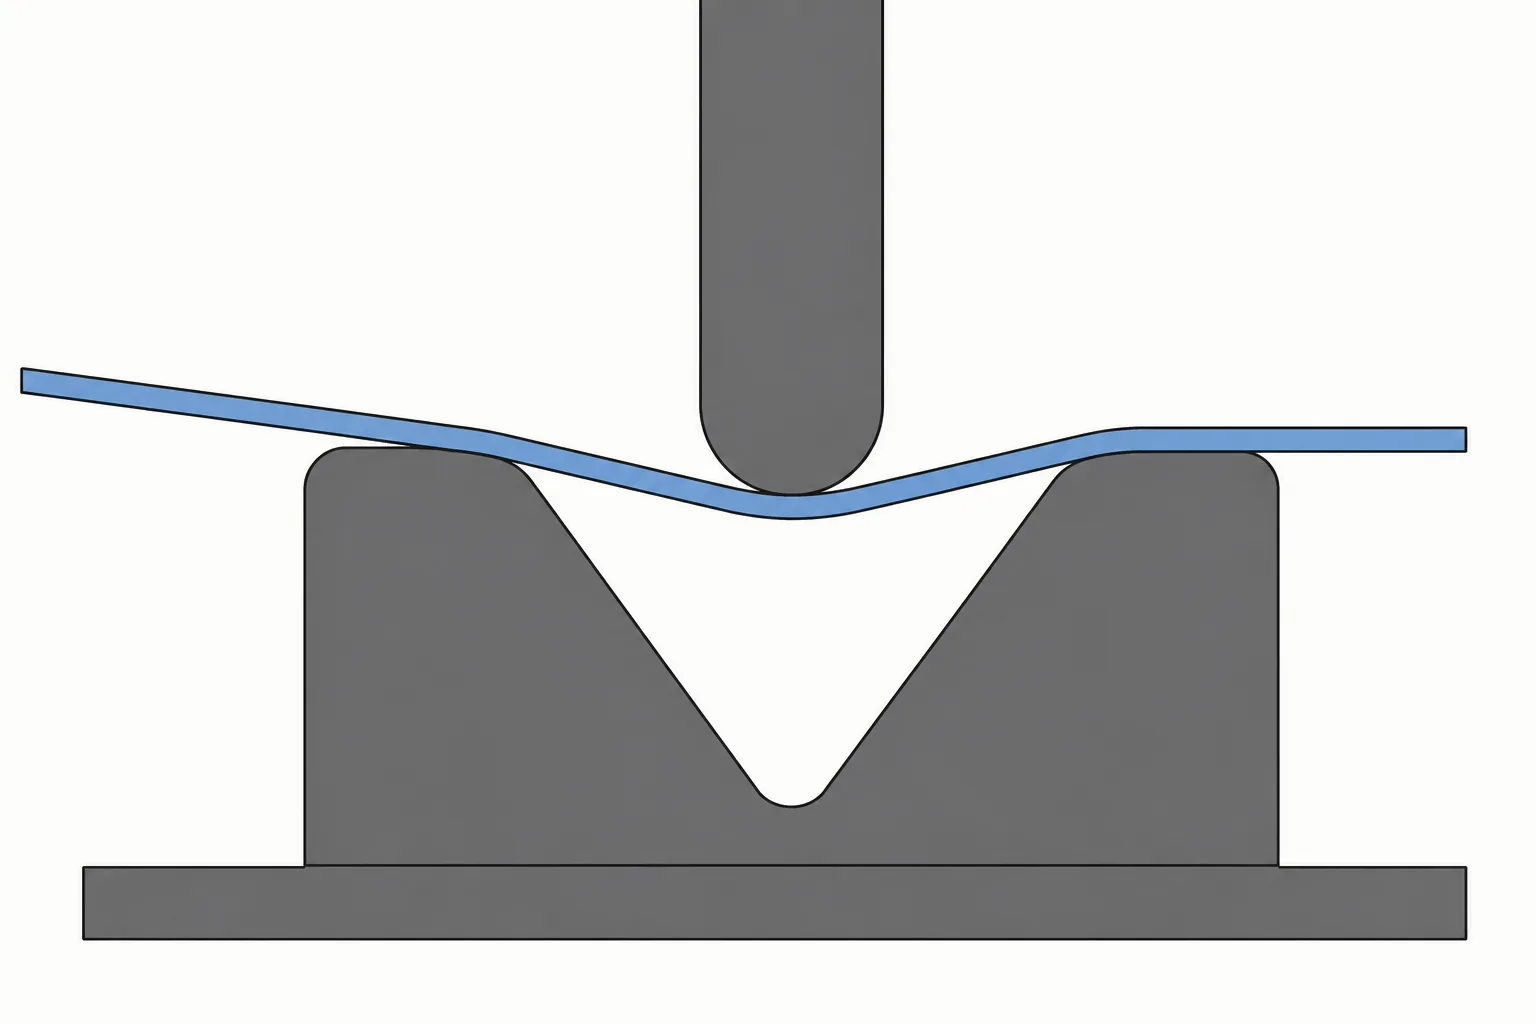
以常见的空气折弯为例,板料横跨下模槽口,上模向下压入,槽口两侧的模肩托住板料。材料在弯曲时移动、转动,短边留给模肩的承托范围也会变化。如果边缘无法保持所需接触,原来的受力关系就难以继续,角度与边缘位置的控制也会受到影响。
因此,看见短边不等于已经找到工艺障碍;要把它放回拟用成形过程,检查起弯和后续行程中的接触位置。材料状态、板厚及内弯半径会影响成形要求,模肩位置和模具形状则决定板料在哪里获得支承。
Protolabs 的设计工具包也把最小折边长度与材料、厚度和弯曲半径联系起来,其长度指导以自身工装要求为前提。其他成形方式的约束可能不同,特殊工装能完成的外形,不能反过来证明普通下模也能直接加工。
先把高度基准与安装用途画在同一张截面上
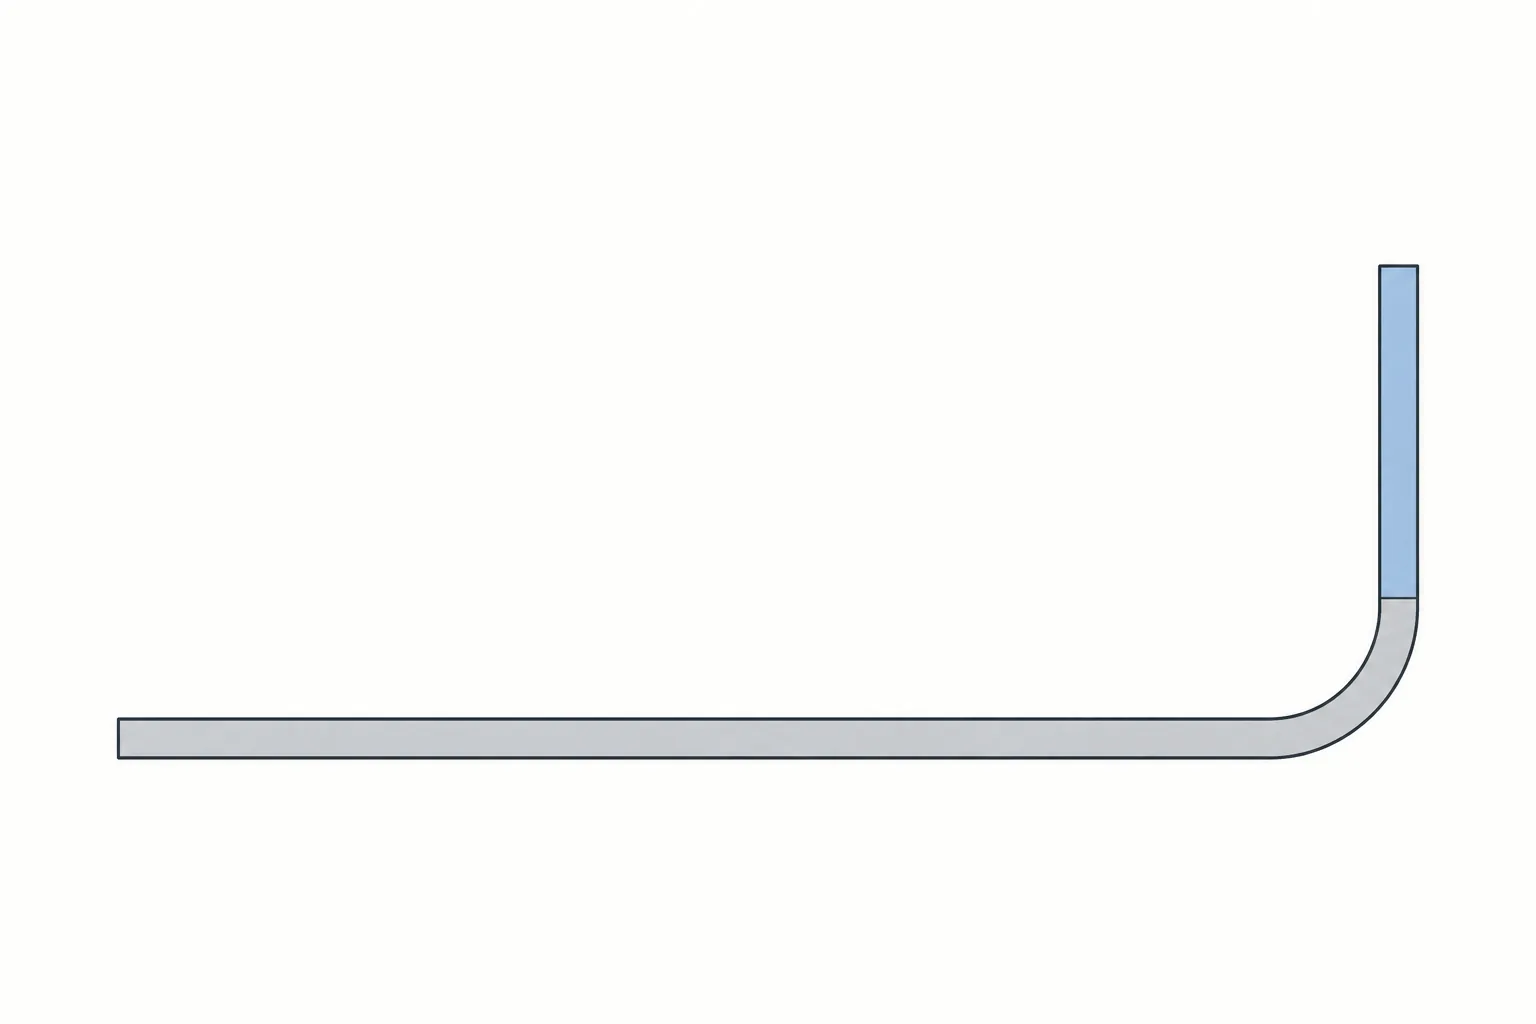
设计评审可先用规划示意表达这条安装翻边:水平板面转过弯曲区域,形成靠近安装边界的立边。截面上分别画出板厚、内圆弧、自由边和装配包络,再标明高度尺寸的起点与终点;示意不代表已经验证的零件。
从底面量到自由边的外包高度、从内侧平面量起的高度,以及扣除弯曲区域后的直边长度,描述的是不同几何量。供应商给出的折边能力若采用另一种基准,应先按截面换算到相同定义,再讨论是否满足要求。
接着说明翻边承担的功能。它用来贴合安装面、形成挡边,还是提供定位接触?保留功能所需的尺寸和公差后,再检查自由边向外延伸是否会碰到邻件、阻碍装入或压缩维护空间。这样得到的是可调整范围,而非单纯追求更高的边。
支承示意应另画成形中的截面:下模槽口位于弯曲区域下方,上模在中间施力,板料在模肩处接触。沿预计行程检查短边端部与模肩的相对位置,避免把成品高度直接当成成形时的可支承长度。
有空间先调整几何,外形受限再评估工装
若增高翻边不会破坏安装接触和空间边界,可先请制造方核对增高后的支承条件。这条路线保留既定成形思路,也减少了为保持原外形而引入新工装的必要性;是否可行仍取决于实际模具和完整折弯过程。
当整条边无法增高时,局部改形值得单独讨论,例如只在允许的区域延长自由边,或改变非关键轮廓。先检查功能是否仍然连续有效,再判断局部形状能否被模具可靠承托;局部增加材料并不自动等于获得有效支承。
如果安装包络已经锁定外形,则转向现有工装的适配性和其他成形安排。更窄的V槽会改变接触位置,也会牵动成形力、内弯半径和表面接触条件。应把这些变化一起核对,不能把缩小槽口或减小内圆角写成必然成功的补救。
| 调整路线 | 优先考虑的条件 | 需要核对的代价与转向条件 |
|---|---|---|
| 增高安装翻边 | 自由边外侧有可用空间,功能尺寸允许变动 | 检查邻件、装入路径与支承行程;出现干涉时转向局部改形或工艺评估。 |
| 调整局部轮廓 | 关键安装区域必须保留,非关键区域仍可修改 | 检验新增轮廓能否接触模肩,以及是否影响使用和后续加工;无有效承托时不沿用该改形。 |
| 调整模具或成形安排 | 外形不能放宽,制造方具备可核实的替代条件 | 核查设备能力、弯曲几何、外观及验证安排;无法满足共同验收目标时,需要重新讨论结构或功能边界。 |
在相同验收要求下算清表面、费用与交期
比较方案时,把用途、载荷和使用环境保持一致,并采用相同的安装尺寸、公差及外观要求。否则,一个保住了外形却改变功能的样件,与另一个满足装配要求的方案并不能直接比较。
费用差异来自具体工作:几何修改可能引出图纸和配合件调整,工装变化可能增加准备、试制或维护工作,表面压痕要求又可能影响模具接触保护与后处理。交期也会受工装是否可用、验证是否需要重复以及后续工序衔接影响。增加高度不会必然降低总成本,保留外形也不代表没有新增交付负担。
制造方可依据实际材料、成形方式和模具资料先核对能力;仍有疑问时,再按商定目标安排样件或适当验证。重点看短边能否稳定形成、安装是否顺畅、表面是否可接受,而不只是某次动作是否完成。
若问题出在支承或成形稳定性,回到高度、局部轮廓与工装接触关系重新调整;若成形通过而装配干涉,则重查空间和功能定义。满足共同目标后,再把验证、后处理、工装维护及供货安排放进完整报价中比较。
图纸定稿前,逐项对齐支架与模具条件
围绕同一条翻边整理资料,能让设计方和制造方讨论同一个对象。下列信息各自回答不同问题,缺项时应指出它可能改变哪条路线,而不是用经验高度代填。
把带尺寸截面、邻件包络、材料要求和可调整区域交给制造方,并请其说明拟用成形方式、模具接触关系及需要验证的事项。拿到这些输入后,就可以决定保留原形、放宽几何,还是改用经过核对的成形安排;能力尚未证实时,保留方案状态并补充验证依据。
- 尺寸定义:标出翻边高度的基准面、自由边终点、板厚、内弯半径和相关公差,使能力资料能对应到图纸。
- 功能与空间:提供安装接触区域、邻件包络、装入方向及维护需求,划出允许增高和必须保留的范围。
- 材料条件:明确材料牌号、供货状态和板厚要求,避免把另一种材料的经验直接用于当前支架。
- 工装接触:核对拟用上下模、V槽及模肩条件,并说明短边在成形行程中如何保持支承。
- 外观与后处理:指出可见面、允许的接触痕迹和表面处理要求,让成形安排与最终外观目标衔接。
- 使用与验收:说明载荷、环境和装配判定方法,使几何路线与工艺路线接受相同评价。
- 供货与变更:提供数量和交付要求,要求报价说明工装准备、验证及后续变更影响。
常见问题
试做件已经弯出来,能直接据此确定后续供货吗?
试做件证明了当次条件下的结果。若要支持后续供货,还应记录材料状态、实际模具和关键成形条件,核对尺寸与外观能否在约定供货要求下重复满足。一次成功不能代替稳定性依据。
制造方说只能用专用模具,是否值得再找其他供应商?
可以寻求另一份工艺评估,但应提交相同图纸和验收要求,请对方说明能力依据及新增工作。不同设备和工装可能给出不同路线;不要只比较是否承诺可做,也要看其能否解释如何支承和验证。
翻边与邻件间隙紧,装配核对要考虑表面处理吗?
应按最终交付状态评价配合。表面处理可能改变接触面的状态或占用原有间隙,因此裸件试装顺畅并不足以说明成品没有干涉。具体影响由实际处理方式、图纸要求和装配验证确定。
安装边只承担挡边功能,是否可以直接删掉?
先核实挡边是否还承担定位、防护或装配限制。若相关功能能够通过经评估的结构替代,再讨论取消或重构;缺少使用条件时,不能仅为解决折弯困难而删除功能。