此次更新改变了什么:从直接衔接到可选物料路径
TRUMPF于2026年9月16日公布新一代TruPunch 5000,相关信息核验截至2026年10月7日。官方说明支持它与TruBend Center 7030组成直接联机系统,通过缓冲及可选择的物流路径协调冲孔与折弯。这次值得控制柜钣金团队关注的是工序之间怎样接续,而非把单机卖点逐项列出。
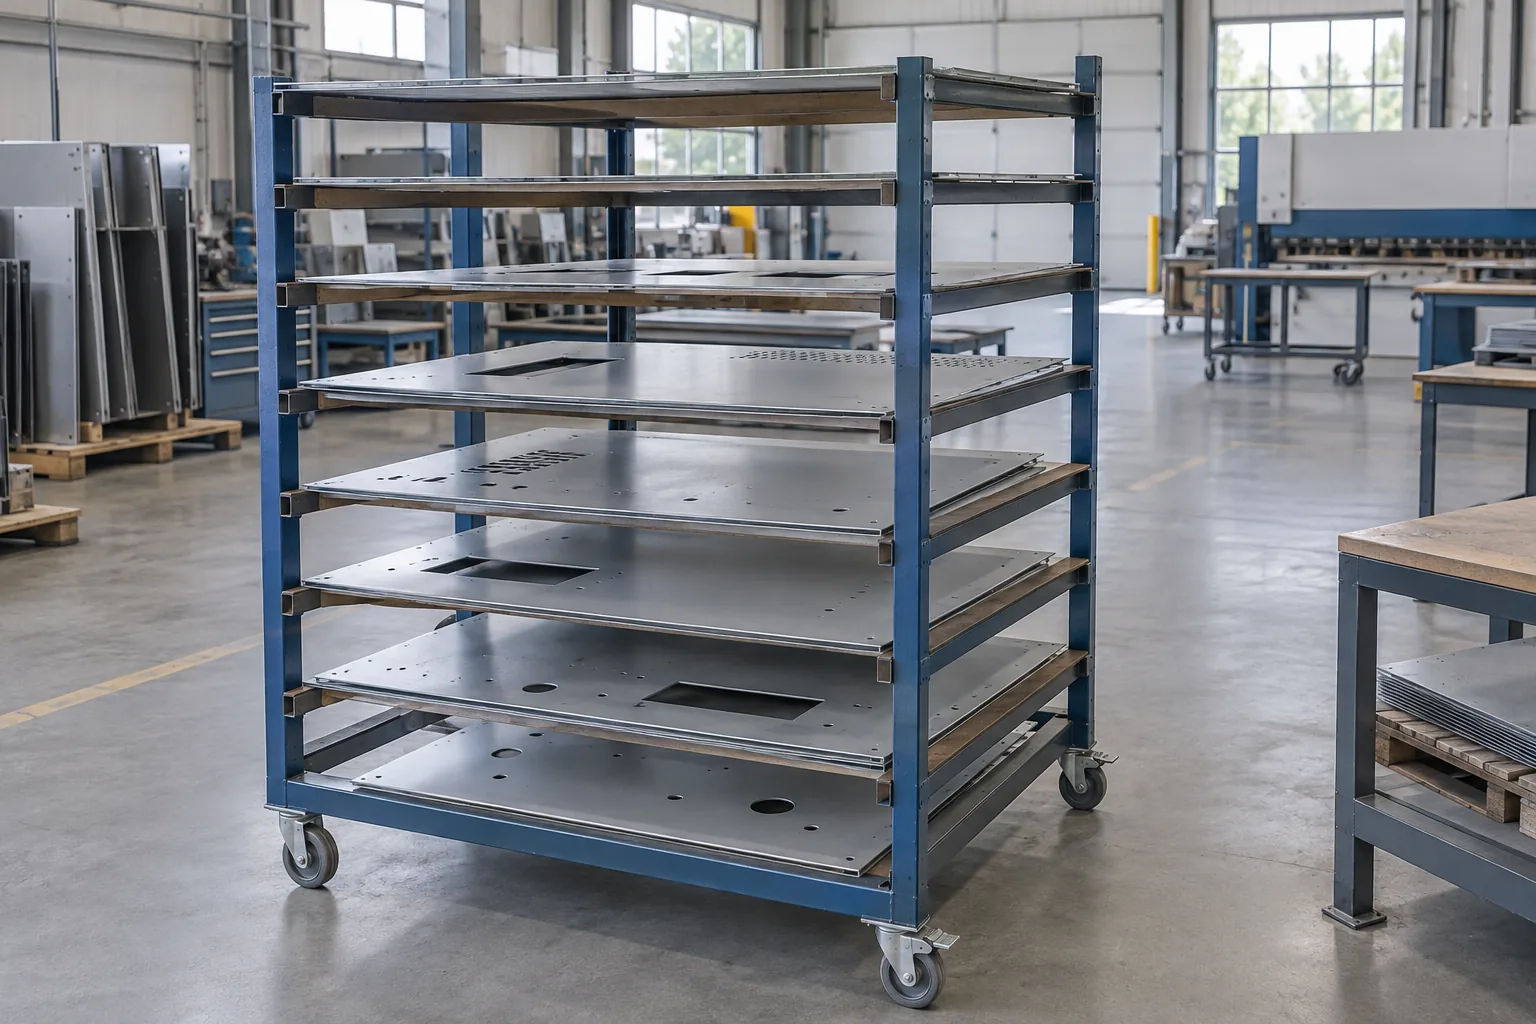
柔性物料流意味着零件可以按后续需要安排去向,不必让所有工件都立刻进入折弯。缓冲为暂时来不及处理的零件提供停留位置,分流则允许不同零件走适合自己的路线。比较时应画出企业现有路线:有些现场已经具备暂存或旁路,新增价值要从实际差异中识别。
厂商公布的系统结构可以直接说明,改善部分等待属于工程上的可能性。是否适合某条生产线,要看零件组合和现场约束;公布联机能力并不等于已经证明客户的交付收益。
先找节拍差:是搬不及时,还是折弯处理不过来
冲孔完成得快,零件仍可能等在转运车上。折弯需要的动作、换型和程序准备会随零件变化;上游集中完成一批工件,下游来不及接收时,队列便会增长。高冲次只描述加工环节,无法覆盖转运、排队、换型和返工占用的时间。
如果折弯经常缺料,而冲孔后的工件停在待搬区,改善转运衔接可能减少空等。如果折弯一直忙、待折工件仍越积越多,主要矛盾更接近下游能力不足;此时加大缓冲只是延后堵塞,宜先调整投料顺序、换型安排或折弯资源。
沿代表性零件的实际流转记录加工结束、离开工位、进入下一工序及返工的节点,并同步记录设备为何等待。把有料却无法加工与根本未送到料区分开,才有依据选择联机、分流或先改工序。
让订单组合决定缓冲与分流,而不是只看演示速度
缓冲能吸收的是短时速度差:上游先做完,下游稍后接着加工,暂存工件会逐渐被消化。若长期进入折弯的工件多于它能处理的工件,库存便持续增长。增加停留位置不会增加折弯能力,也可能占用现场空间和订单等待时间。
用历史订单或代表性零件族重放投料顺序,加入实际换型、程序准备和异常停机。观察缓冲何时装满、何时被取空,以及分流后零件如何回到正确订单。模拟的重点是找到会堵住或断料的组合,再比较修改规则是否有效。
| 观察到的条件 | 倾向的安排 | 改变选择的证据 |
|---|---|---|
| 转运不及时,折弯有接收余量,零件路线稳定 | 优先评估直接衔接,并用缓冲覆盖短时等待 | 自动接收失败或换型频繁打断供料时,重新评估搬运与排程 |
| 折弯持续忙碌,待加工工件越积越多 | 先控制上游投料,改善瓶颈工序,再讨论联机 | 调整后队列能够回落,才有条件检验缓冲带来的衔接收益 |
| 不同零件后续路线差异明显 | 评估可选择的分流,保留适合离线处理的路径 | 回流导致混件、绕行或订单失序时,简化路线与分流规则 |
搬运与折弯适配,要让零件本身进入评估
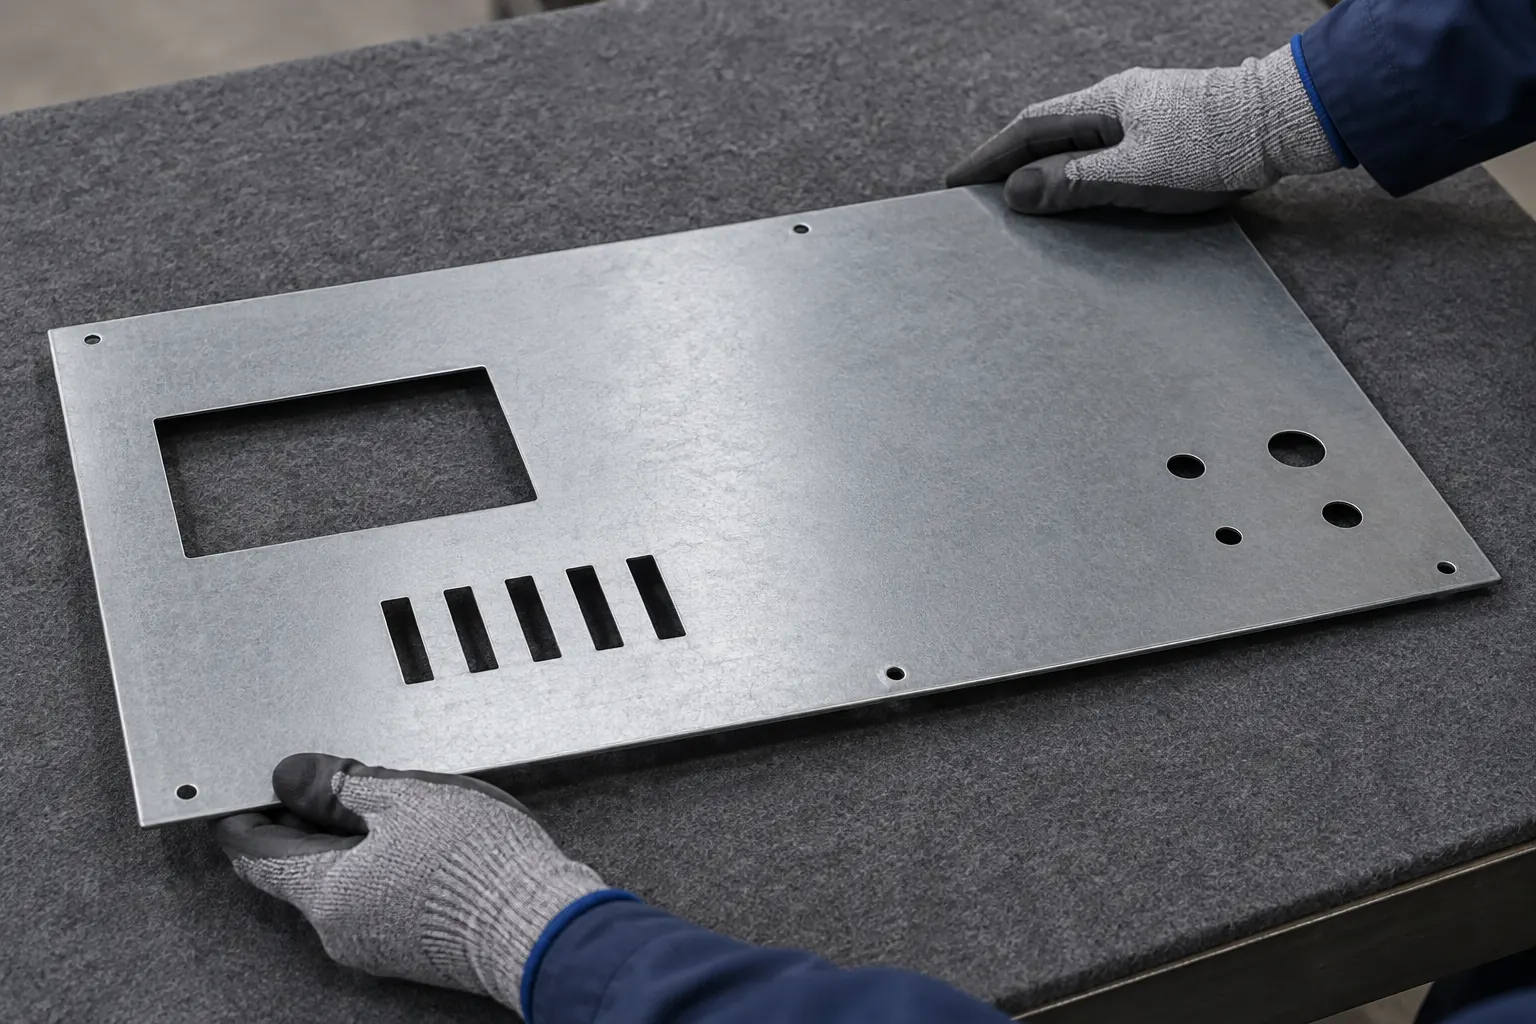
控制柜面板、支架等零件不能仅按板厚归为同类。形状、开孔位置和折弯后的姿态会影响抓取、转运及后续动作。适合加工的零件不一定适合自动搬运,应将图纸判断与实际样件试运行结合。
对外观敏感的工件,沿抓取点、支承面和交接位置观察接触痕迹,比较转运前后的表面状态。若损伤出现,先定位发生在哪个动作,再调整接触或保护方式;仍无法稳定满足要求的零件应考虑旁路,避免以整线自动化为由扩大质量风险。
多品种小批量生产还要检验程序是否能及时准备、换型是否与供料顺序协调。把这些停顿放回订单组合中,看原本预计的衔接优势是否仍然成立。搬运适配尚待验证,设备支持某种联机方式不能代替具体零件的通过结果。
以现有路线为基准,验收完整生产过程
比较新旧路线时,采用相同用途、代表性产品组合、质量要求和交期目标。连续运行要覆盖正常生产、换型以及异常后的恢复,记录整班合格产出、等待、在制品变化和返工;演示中加工得快,不足以说明目标订单交付更稳。
先约定怎样识别改善:等待减少时检查是否转成了更多暂存,产出增加时检查合格率和返工,停机恢复时检查零件与订单是否仍能对应。目标未达到,应定位到投料、路径、接触或工序能力,调整后重新检验;持续无法适配的零件可改走离线路线。
达到生产目标后,再比较包含验证投入、后续处理、维护和异常人工介入的完整交付条件。整线利用率、异常恢复、表面质量及订单交期的影响仍需实测确认;长期可靠性也应随运行持续观察,不能由短时演示推定。
开展项目评估前,准备能够解释等待的资料
若现有问题集中在冲折之间,且有一组路线稳定的零件,可以先围绕这组工件开展联机评估。以下资料能帮助把设备咨询转成可检验的生产问题,并判断哪些工件适合衔接、哪里需要缓冲或旁路。
- 提供代表性图纸与零件族,标明尺寸、公差、开孔及折弯要求,便于识别抓取和姿态风险。
- 说明板材牌号、厚度、表面处理与保护要求,明确搬运接触允许达到的状态。
- 整理冲孔及折弯程序、准备方式和换型记录,找出切换零件时真正占用的工位。
- 提交历史批量、订单顺序和目标交期,用真实生产组合检验投料节奏。
- 绘出设备、通道及暂存区的位置,附上现场在制品分布,判断缓冲与回流能否落地。
- 保留等待、停机、恢复和质量异常的观察记录,说明发生条件及当前处理办法。
常见问题
小批试运行顺畅,为什么换成整班订单仍可能堵塞?
试运行可能没有覆盖交错换型、集中投料和异常后的待加工工件。选取能暴露这些变化的订单时段,观察队列是否能在生产中消化;若只在减少投料后才恢复顺畅,就需要重新审视工序负荷,不能把样件通过当作连续交付能力。
外观敏感件需要离线处理,还值得做联机评估吗?
可以围绕适合自动转运的零件先评估,同时核算离线件是否占用了相同人员、通道或折弯资源。若旁路工件反过来阻碍主路线,局部自动化的收益可能被抵消;选择应依据全体订单的资源占用,而非只看已联机部分。
询价前没有完整工序时间记录,第一步应准备什么?
先选经常等待的零件,跟踪它从冲孔结束到折弯完成的实际经过,记录停在哪里、等待什么以及如何恢复。这能区分设备加工慢与衔接失序。价格沟通可同步进行,但在得到代表性记录前,产能与交期承诺缺少可靠依据。