项目概述 / 制造背景
医疗影像设备
医疗影像设备探测器壳体
案例方向策划,待匹配真实项目资料
以探测器壳体为单一对象,呈现基准、应力和壁厚稳定性的工程策划
本公开案例记录了什么,以及没有记录什么
公开信息与策划边界
暂无真实项目公开证据,四项锚点仅为明确的内容策划前提
需由客户文件确认
尺寸、公差、壁厚、后处理、数量、检验范围和交期均待真实项目资料补充
不得把行业、零件、材料和工艺策划锚点写成已发生的客户项目
三个关键工程关注点
薄壁残余应力管理,决定粗精加工余量与中间释放策略
深腔刀具可达性和刚性,影响刀具伸出、分层走刀与振动风险
安装面与接口孔系的统一基准,决定装夹顺序和终检逻辑
探测器壳体的制造背景与策划方向
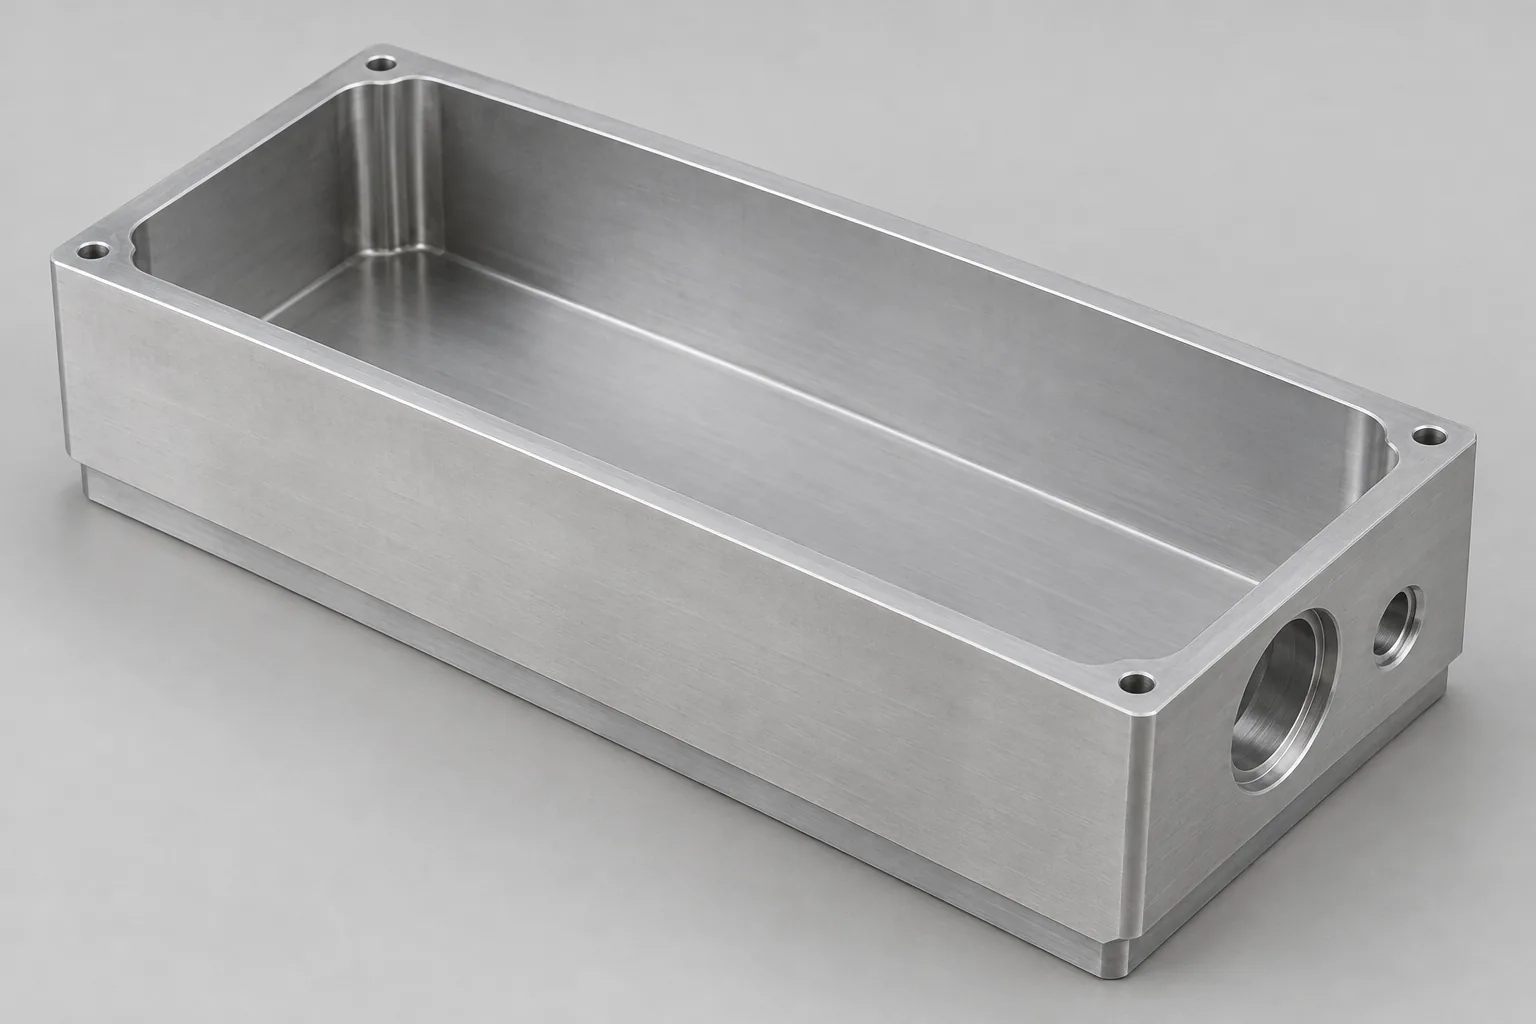
面向医疗设备结构工程师,本篇聚焦用于内部组件安装、防护及接口定位的探测器壳体。薄壁逐渐失去支撑时更容易受切削与夹紧影响;深腔又限制刀具进入,安装面和侧面接口因此需要连贯的加工次序。
医疗影像设备、探测器壳体、6061铝合金和CNC铣削是明确的策划前提。是否适合具体研发或小批量导入,应先将3D CAD中的刀具进入空间与2D图纸的装配基准对照;腔体够得着,还要看功能关系能否保住。
证据边界:哪些信息尚需项目资料
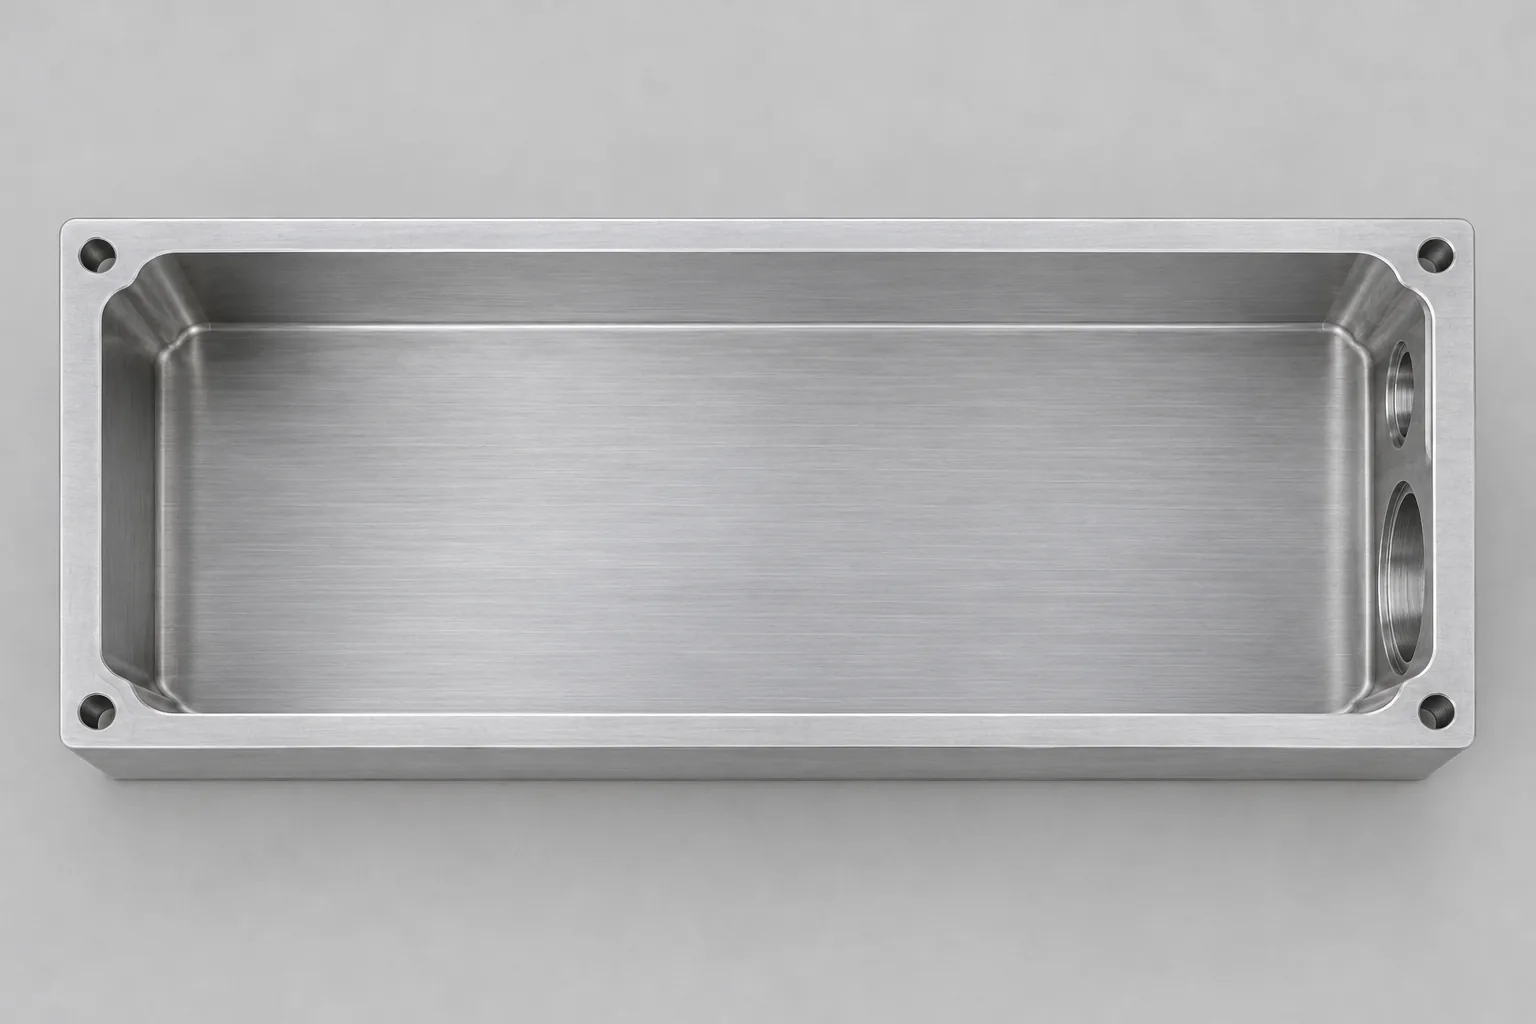
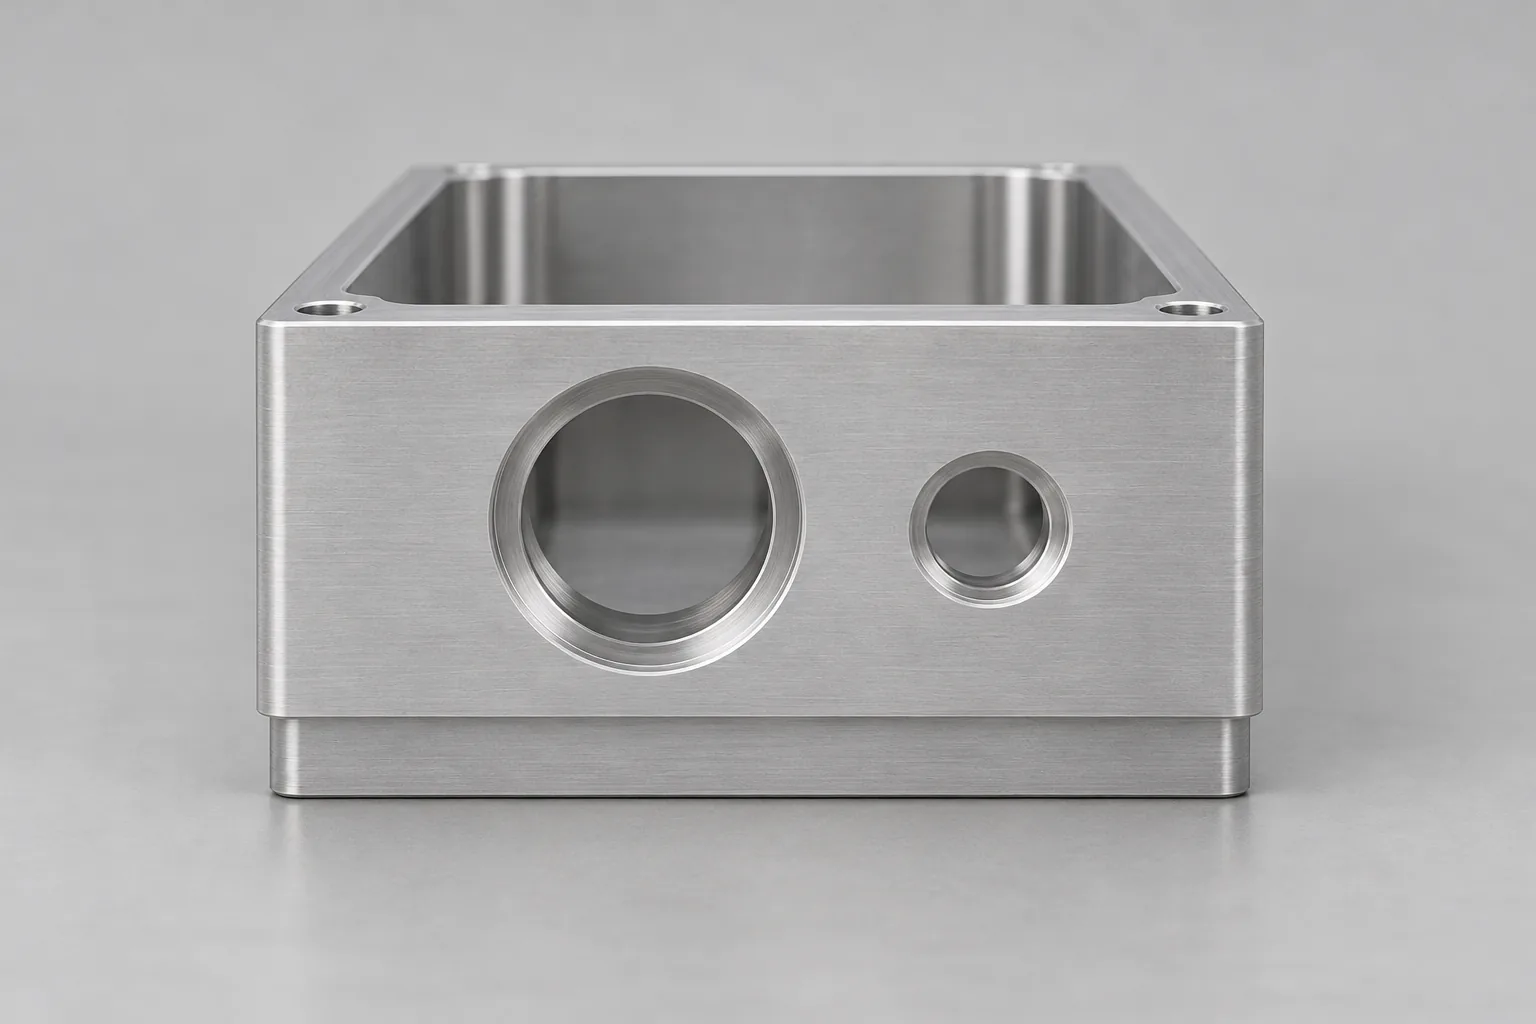
目前没有真实项目公开证据,也没有客户文件确认的尺寸、壁厚、公差、粗糙度、后处理、数量、检验范围或交期;这些内容待真实项目资料补充。文中图片为生成的壳体结构示意,用于理解观察位置,不是客户实物或检测记录。
客户身份、设备型号、成本、良率、实测值和项目结果不作推断。材料牌号已作为选题前提,具体供料状态仍须文件确认;后处理选择也要结合装配与表面要求判断。
工程重点:壁面稳定、刀具刚性与共同基准
薄壁应力管理:去掉大块材料后,原有内部应力平衡可能改变,壁面随之移动。先保留较均匀的精加工余量,再观察中间释放及松夹后的轮廓变化。若夹紧时正常、松开后偏移,应先排查夹持与应力释放,而不是直接照原位置继续精修。
深腔刀具可达性:刀具伸出越受腔深限制,切削中的弯曲与振动风险越值得关注。沿腔口到腔底检查可达区域和碰撞空间,再安排分层走刀与负载控制;出现振纹时,应结合伸出和支撑条件调整,不能仅靠末道精加工掩盖问题。
统一基准:基准是加工与检测共同用来确定零件位置的参照。安装面、接口孔系若各自独立找正,局部尺寸看似正常,装配关系仍可能偏离。换面后核对原有参照能否可靠复现;若基准表面被切削或夹伤,应先恢复定位条件再处理关联特征。
工艺规划:让后续加工承接稳定结构
建议路线把大幅材料去除与功能特征精修分开。每次装夹都应明确支撑位置、保留面和接续基准,避免在薄壁已经缺乏支撑时才补做关键定位。
- 图纸与DFM评审:标出薄壁、深腔和安装参照,检查刀具进入及装夹空间,为余量安排提供依据。
- 粗加工:移除主体材料并留下均匀余量,减少局部集中释放对后续轮廓的影响。
- 建立稳定基准:检查参照面状态,供翻面定位沿用,避免不同方向各自建立坐标关系。
- 分层加工深腔:按可达性和刚性组织走刀,留意振动及壁面状态,为精修保留可控条件。
- 精加工安装面与孔系:在结构和定位稳定后完成关联特征,使检测能追溯到装配参照。
- 去毛刺与后处理:清理腔口和孔边,按客户文件执行后续处理,并保护已加工的功能表面。
- 终检:围绕基准、轮廓和接口位置检查,同时核对处理后的表面状态,决定是否满足图纸要求。
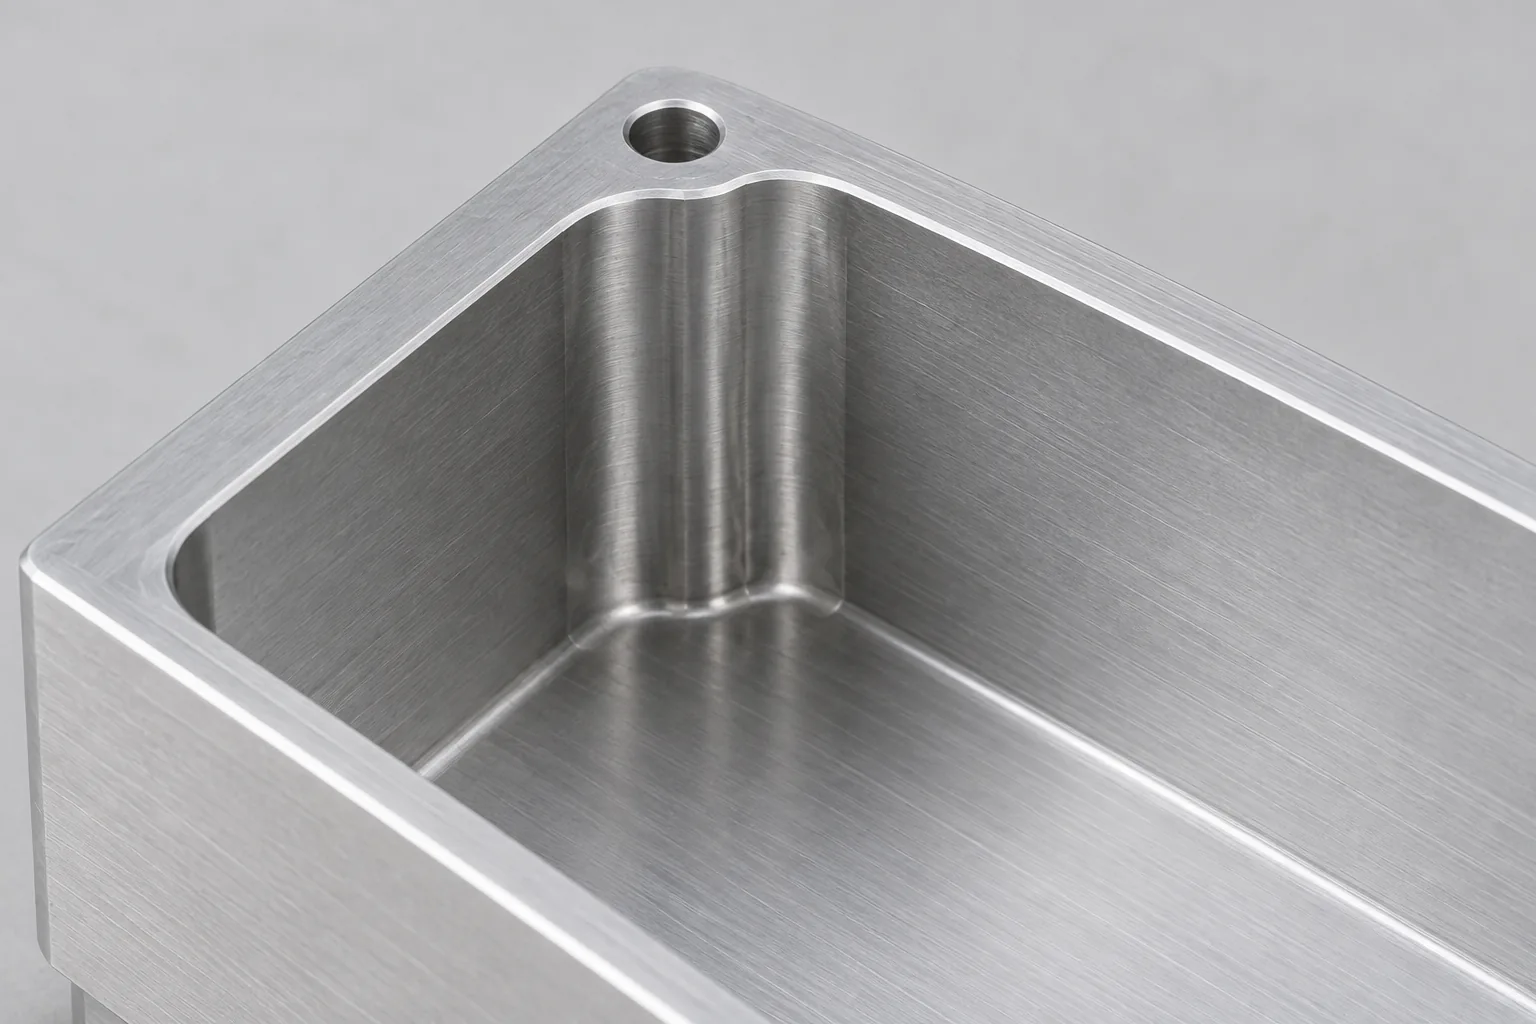
质量验证:把检查结果连回装配用途
检验方法应由图纸和实际可接触的特征确定。薄壁轮廓需记录夹持状态,安装参照与接口孔的位置则应放在同一基准关系中评价。若轮廓稳定而接口偏移,优先追查换装定位;若松夹后壁面移动,先调整支撑、余量或释放安排,再验证关联尺寸。
| 检查特征 | 控制目的 | 按图纸选择的验证动作 |
|---|---|---|
| 薄壁轮廓 | 避免形状变化影响内部安装空间 | 采用轮廓或尺寸测量,比较不同夹持状态下的变化 |
| 安装基准 | 维持组件装配姿态 | 验证平面状态及其与关联特征的关系 |
| 接口孔系 | 保持接口相对安装参照的位置 | 使用坐标测量或适用专用量具核对位置关系 |
| 深腔边缘 | 避免毛刺与损伤干扰装配 | 目视观察腔口、孔边,并用适用量具检查可疑区域 |
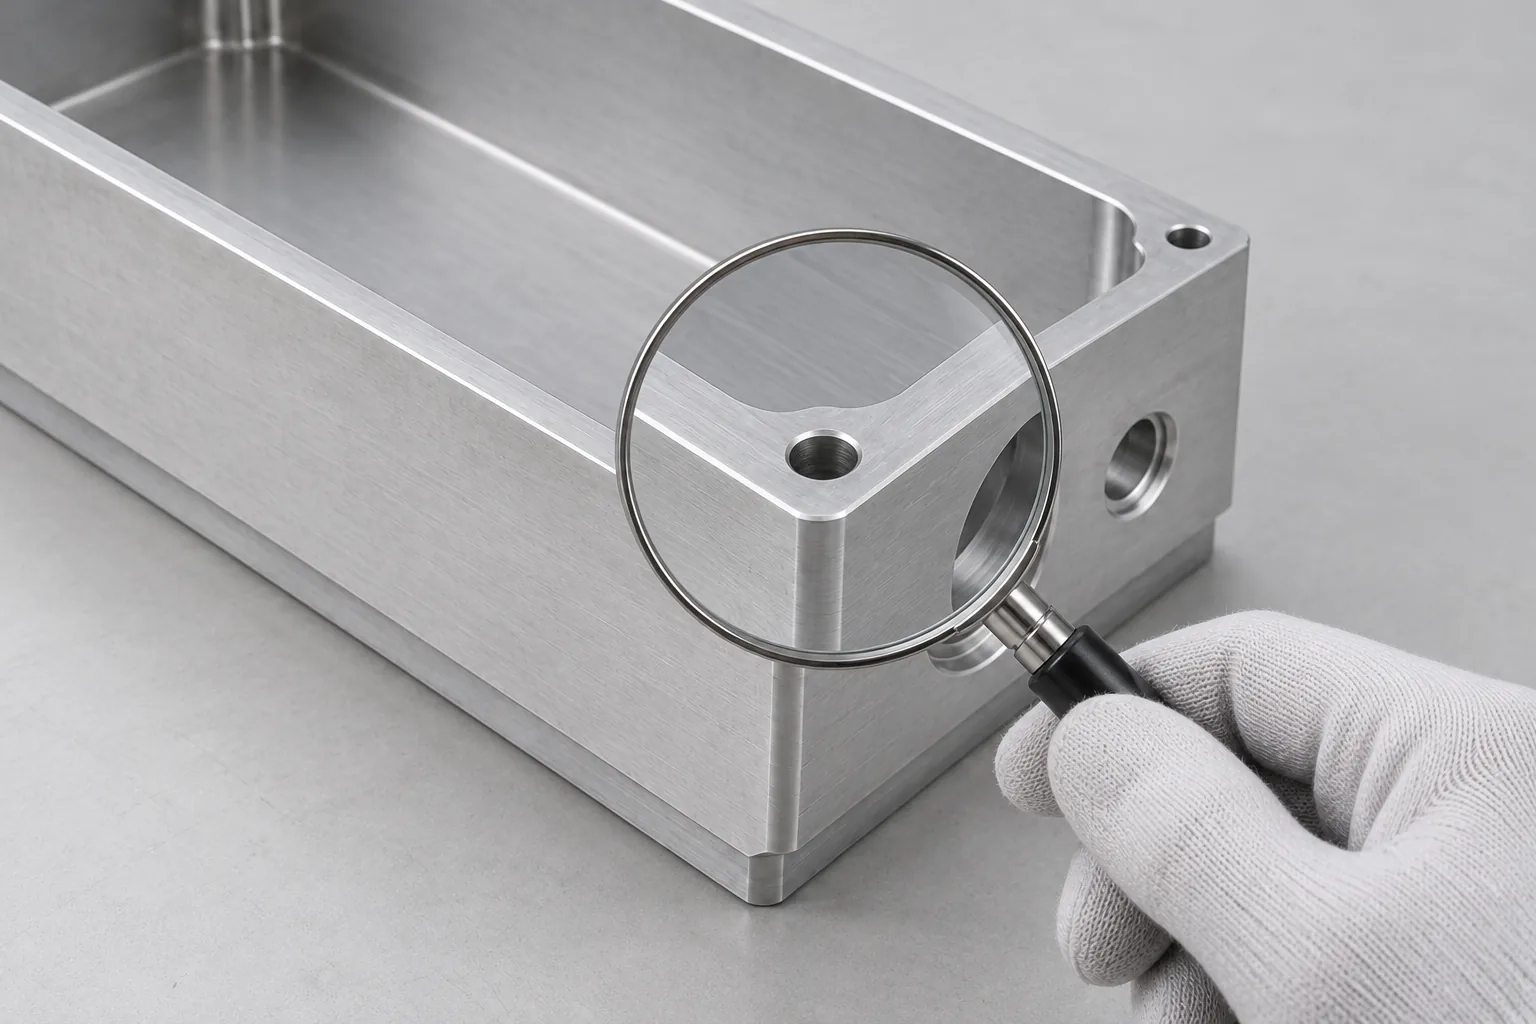
询价准备:上传壳体图纸进行制造评估
请提供3D CAD、带基准的2D图纸,以及材料、壁厚、公差、粗糙度、后处理、数量、质量要求和目标交期。若已有试制件,附上异常位置照片、夹持方式及装配观察记录。
这些资料可帮助判断刀具能否进入、哪些表面适合定位,以及检测如何覆盖实际安装要求,再据此讨论加工路线和报价范围。缺少关键装配关系时,先补齐要求比直接估价更有价值。
工艺规划
- 1图纸与DFM评审以识别薄壁、深腔和基准
- 2粗加工并保留均匀余量以降低集中释应力
- 3建立稳定基准供后续多面定位
- 4分层加工深腔并控制刀具负载
- 5精加工安装面和孔系以恢复功能关系
- 6去毛刺及按文件完成后处理
- 7围绕基准、轮廓和孔系终检
质量控制与验证方式
| 特征 / 控制目的 / 验证方式 |
|---|
| 薄壁轮廓—控制变形—按图纸采用轮廓或尺寸测量 |
| 安装基准—控制装配姿态—平面及关联特征验证 |
| 接口孔系—控制位置关系—坐标或专用量具验证 |
| 深腔边缘—控制毛刺和损伤—目视与适用量具检查 |
询价前准备资料
项目结果与验证边界
只能说明适用的工程策划,不得声称已达到具体公差或已通过检测,类似项目须重新评估
不得承诺固定价格、交期、良率或所有薄壁壳体均可复用同一方案
项目结果与类似壳体的参考边界
当前可提供的是应力、深腔与基准相互衔接的策划思路,没有已确认的制造结果或检测数值。相似外形也可能有不同壁厚分布、功能面要求和后处理条件,应重新评估。
若验证发现装配关系偏离,应修正相应定位或加工环节后再检验;达到图纸目标后,再比较包含检验、后处理与交付要求的完整方案。本文不承诺固定价格、交期、良率,也不主张所有薄壁壳体共用同一工艺。
常见问题
局部孔径合格,是否就能说明探测器组件可以装入?
还要看孔与安装面的相对位置以及壳体轮廓是否留出所需空间。孔径解决的是局部配合问题,组件装入取决于关联特征共同满足装配要求。应按功能关系组织验收,不能把局部合格扩大成整体适配。
研发阶段只提供模型,能直接确定检验范围吗?
模型适合识别形状和加工空间,通常不足以说明哪些偏差影响功能。请补充装配参照、关键特征要求及接受条件;这些信息会改变检测覆盖范围,也会影响工艺评估的可靠性。
计划增加表面处理时,什么时候讨论最合适?
在工艺评审时说明处理类型、涉及表面和装配限制。若等精加工后才追加要求,原有保护及检测安排可能需要重定。处理对具体尺寸和表面状态的影响,应依据所选方案与客户文件评估,不预设补偿值。