项目概述 / 制造背景
新能源汽车功率电子
依据图纸和项目资料确认。
功能样件至小批量试制策划
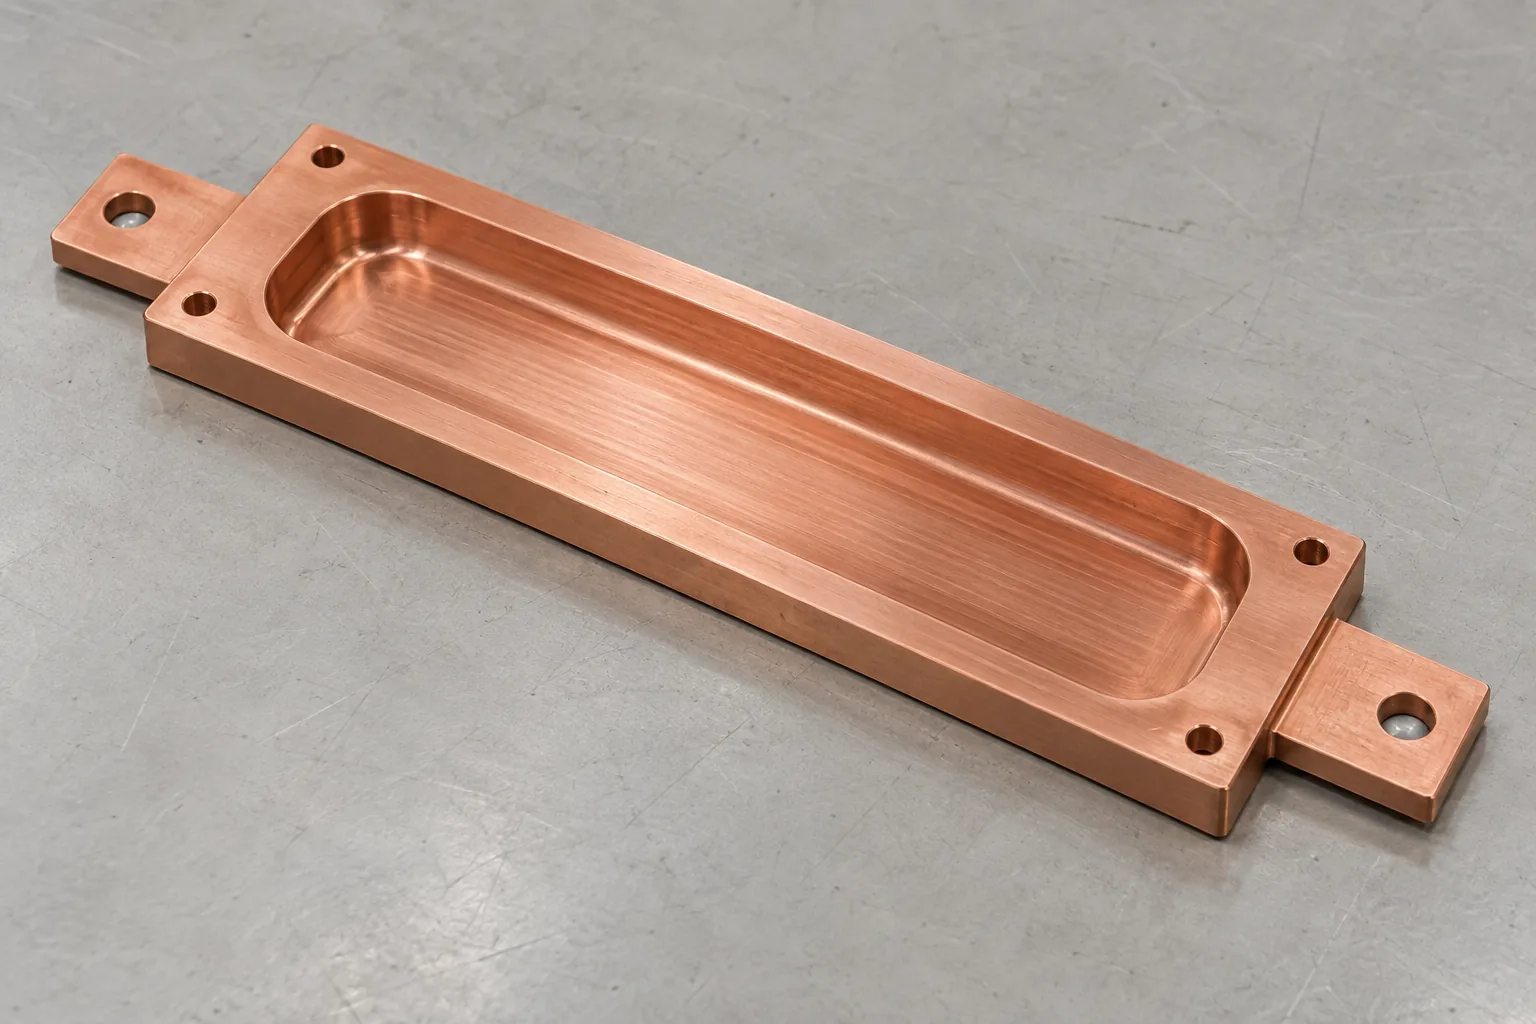
围绕一件带液冷水道的紫铜汇流排组织加工和验证任务;零部件/项目类型:液冷汇流排
本公开案例记录了什么,以及没有记录什么
公开信息与策划边界
仅确认新能源汽车功率电子、液冷汇流排、T2紫铜、CNC铣削为策划锚点
需由客户文件确认
电气边界、冷却介质条件、水道几何、密封形式、绝缘间距、尺寸公差和验收方法
行业、部件、材料和工艺是内容前提,客户性能与制造结果均不可推断
三个关键工程关注点
软质高导材料的切削与排屑条件,影响边缘完整性和表面划伤
薄区夹持支撑及粗精加工余量分配,影响密封面平面状态
水道、密封界面与电连接面的污染隔离和毛刺控制,影响后续装配验证
紫铜水道边缘的毛刺,从切削出口看起
在功率模块附近,液冷汇流排承担电连接与热管理相关的结构任务。采用T2紫铜和CNC铣削,是本题的材料与工艺前提;水道怎样布置、导电状态是否适用,还要结合电气和冷却边界评审。这里讨论功能样件至小批量试制的制造路径,不代表已有项目交付结果。
紫铜较软,切削时材料容易黏附刀刃。切屑排出不顺或刀刃状态欠佳时,边缘材料可能被拖拽、翻起,而没有整齐切断。水道出口和薄壁边缘缺少邻近材料的支撑,更容易暴露这类风险;这是一条可检查的一般机制,尚不能作为某件汇流排的已确认根因。
先观察毛刺集中在刀具进入侧、退出侧还是转角,再检查刀刃、积屑和排屑路径。若问题随切削方向变化,可试调刀路与退出方式;若切屑反复划过已加工表面,应优先改善排屑和表面隔离。把观察位置与调整结果记录下来,才能判断措施是否针对了实际原因。
薄区支撑要兼顾加工时稳定与松夹后形状
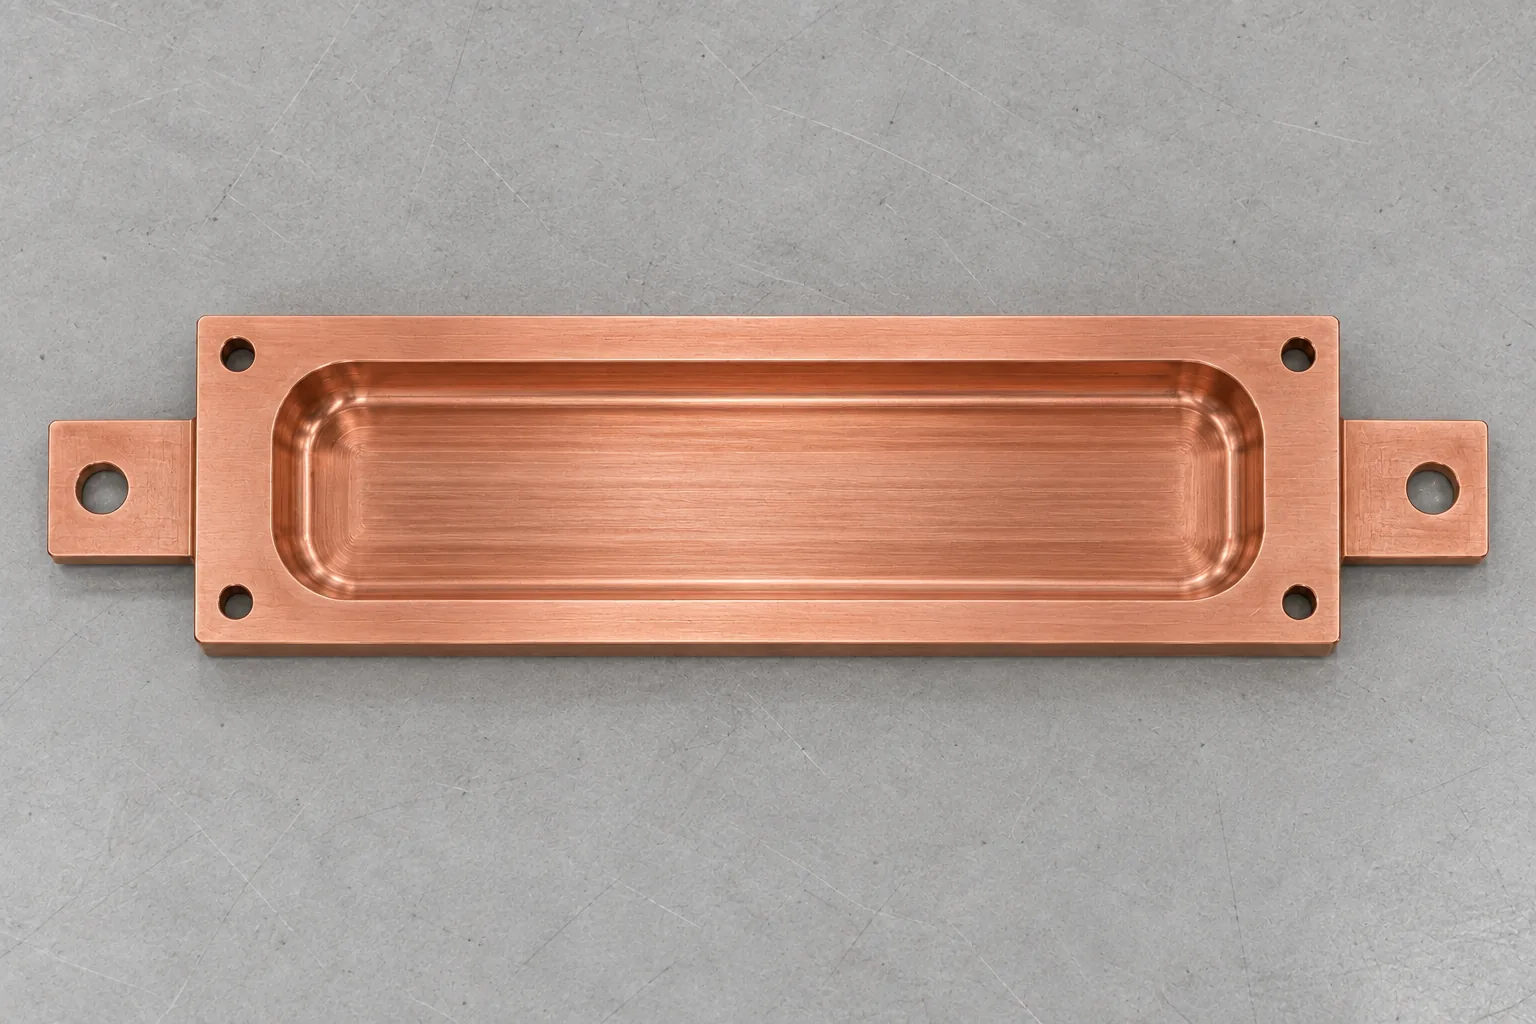
薄区可能在夹紧时被压向支撑面。此时铣出的密封面看似平整,松开夹具后却可能随零件回弹,原先连续的接触面便出现局部高低变化。切削受力和局部热量也会扰动薄壁,但具体影响需由夹持状态与加工前后记录来区分。
优先把支撑放在能承受载荷、又不会干扰水道加工的区域,避免让悬空薄壁承担主要夹紧力。粗铣后保留可供精加工调整的余量,并在适当节点观察自由状态;余量如何分配、是否需要改变装夹次数,应由几何和材料状态决定。
评估时要对照夹紧状态与松夹状态,并使用相容的基准与检查方法。若变化主要出现在释放夹持之后,先审视支撑和夹紧力;若局部状态随加工阶段发生变化,则继续检查去料顺序及热量管理。对比不成立时,不宜把所有偏差归为夹具问题。
联合评审水道、密封接触范围与电连接面
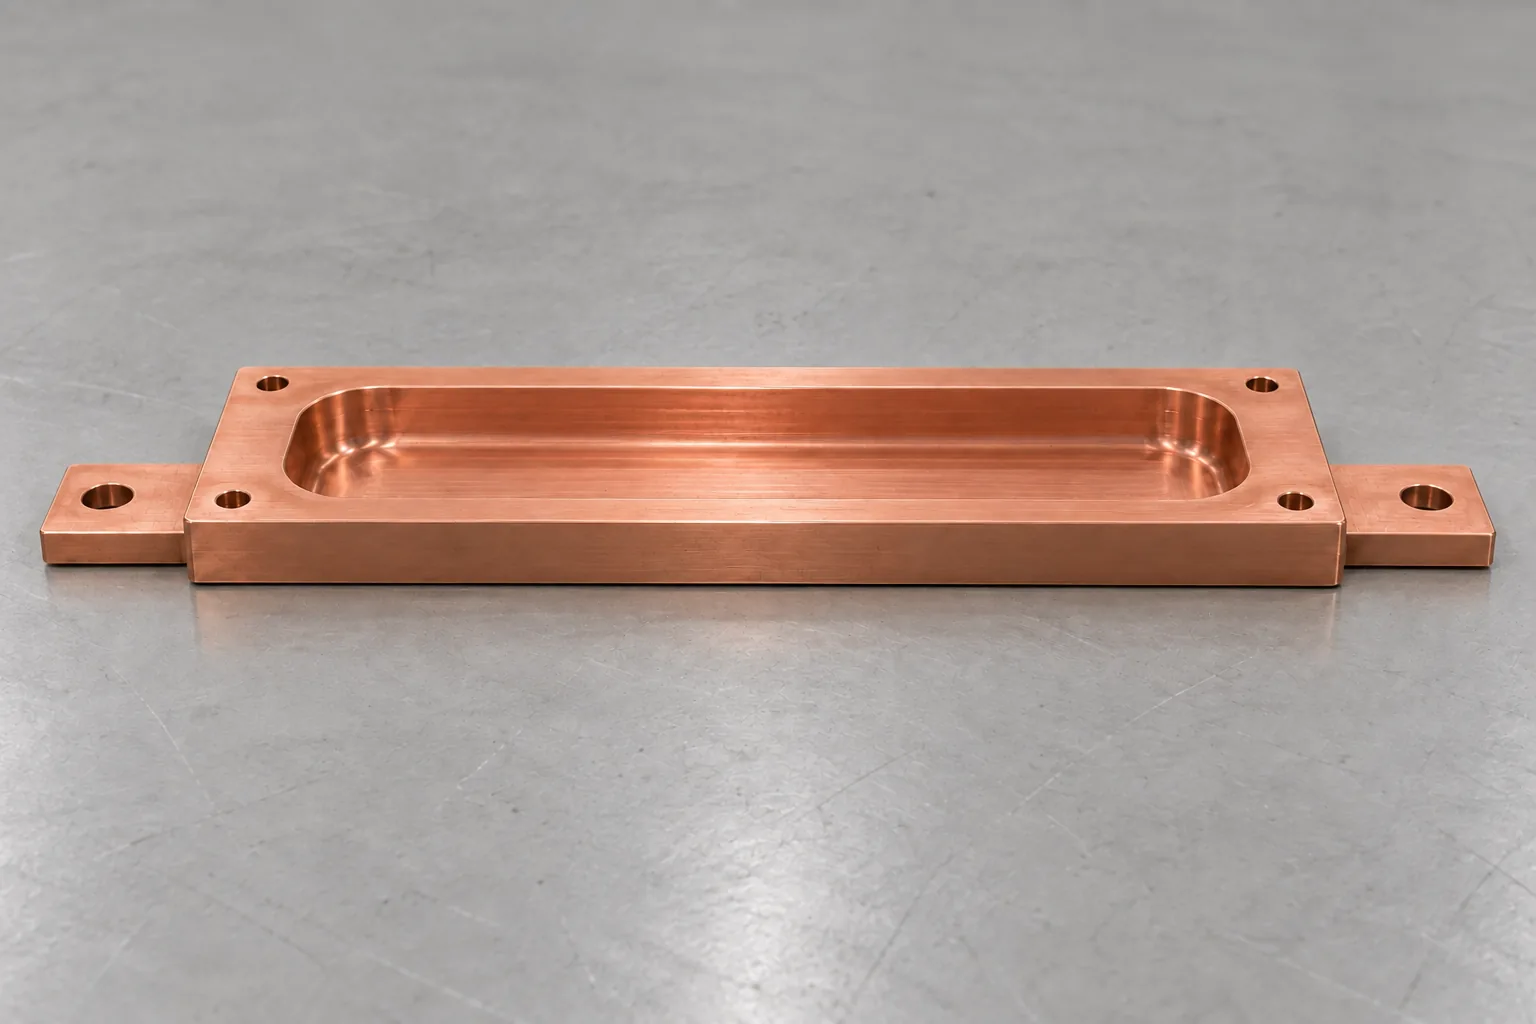
水道留给密封接触的区域、安装孔的位置以及电连接面的保护方式会相互影响。去毛刺工具能否进入、夹具能否避开关键表面,都需要在加工前看清。把这些区域分开处理,可能留下相互遮挡或清洁遗漏的问题。
- 切削与排屑:识别刀具经过的薄边和容易滞留切屑的位置,安排排出方向,减少切屑再次擦过成品面。
- 支撑与余量:标出可承力区域及悬空薄区,让粗加工释放去料影响,再依据自由状态安排精加工。
- 污染与表面保护:划分密封接触范围、电连接区域和可操作边缘,规定去毛刺后的清洁路径,防止残屑转移到装配界面。
从图纸评审到样件验证的加工路径
以下顺序用于组织试制讨论,实际刀路和检验节点需随结构调整。出现支撑不足、刀具不可达或清洁不便时,应回到设计与工艺评审,而非直接沿用普通铜排的加工安排。
- 评审可制造性与电热边界:结合模型、图纸和使用条件,识别水道、密封及电连接区域的相互约束。
- 核对毛坯与平整支撑:检查材料状态、初始外形和承力位置,避免靠夹紧强行消除原始不平。
- 分层粗铣:管理去料顺序、切屑和热量,保留与薄区稳定性相适应的精加工余量。
- 建立安装基准:对照装配定位方式安排后续加工,保持孔位与关键界面的关联。
- 精铣水道及密封界面:兼顾刀具可达性和边缘出口,随后检查连续接触区域是否受到干扰。
- 定向去毛刺并清洁保护:沿允许处理的边缘操作,避免伤及密封接触带或电连接面。
- 按图纸验证:完成尺寸与外观检查,再采用客户规定的方法评价相关功能;不以加工外观代替验收结果。
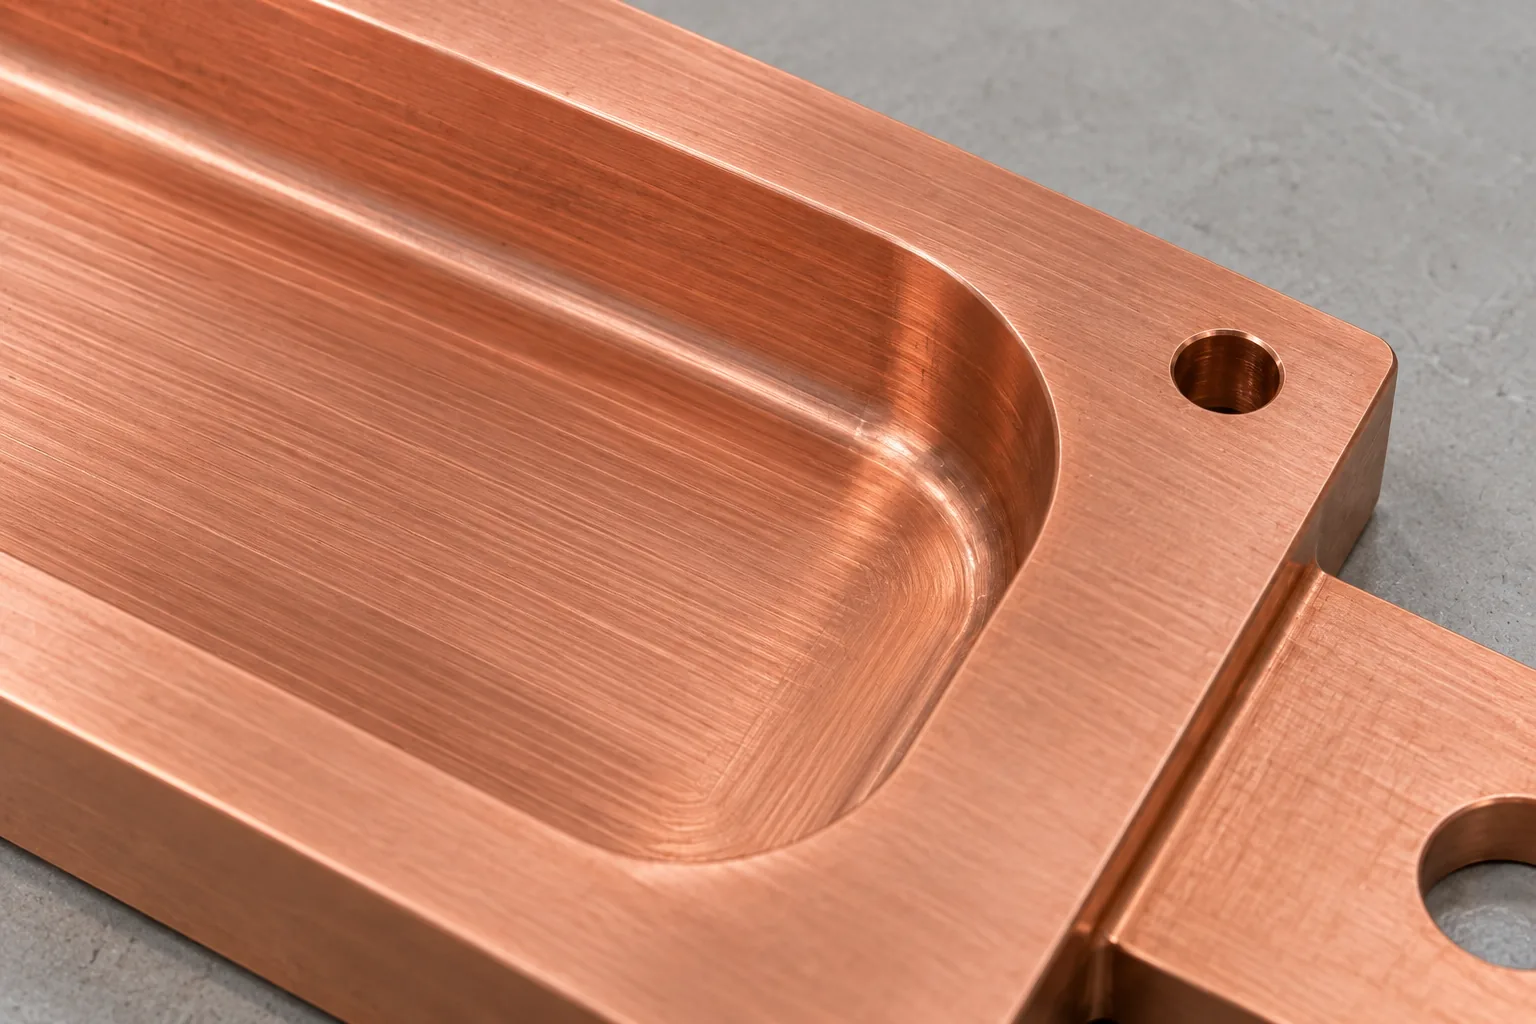
质量检查应回答每个界面为何需要受控
检查项目要与装配和使用目标对应。轮廓、平面、位置及外观检查能够识别几何或表面问题;它们与客户规定的功能试验承担不同职责。下面列出检查方向,不提供任何压力、电性能或泄漏结果。
若几何未达到要求,应追溯支撑、基准、刀路或边缘处理,并重新验证受影响区域。若尺寸和外观合格但功能表现异常,则需要联合审视密封方案、电热条件及装配方式,避免仅靠追加铣削解决尚未定位的问题。
| 关注区域 | 控制原因 | 检查与判断方向 |
|---|---|---|
| 密封面 | 局部高低或划伤可能干扰密封接触 | 依据图纸检查平面状态和接触范围;发现连续性受损时评估修复可行性 |
| 水道轮廓 | 几何偏差或残屑可能影响后续冷却验证 | 核对轮廓及内部可清洁性;难以清洁处应在装配前处理 |
| 电连接面 | 毛刺、污染或损伤可能妨碍接触装配 | 检查表面状态与相关几何,电气适用性另按约定方法评价 |
| 安装孔 | 定位关系影响汇流排与邻接部件装配 | 按安装基准检查位置;偏差需结合装配约束判断 |
| 边缘与薄壁 | 残余毛刺可能脱落,过度处理也会损伤薄区 | 观察可达及隐蔽边缘,去毛刺后复查形状和清洁状态 |
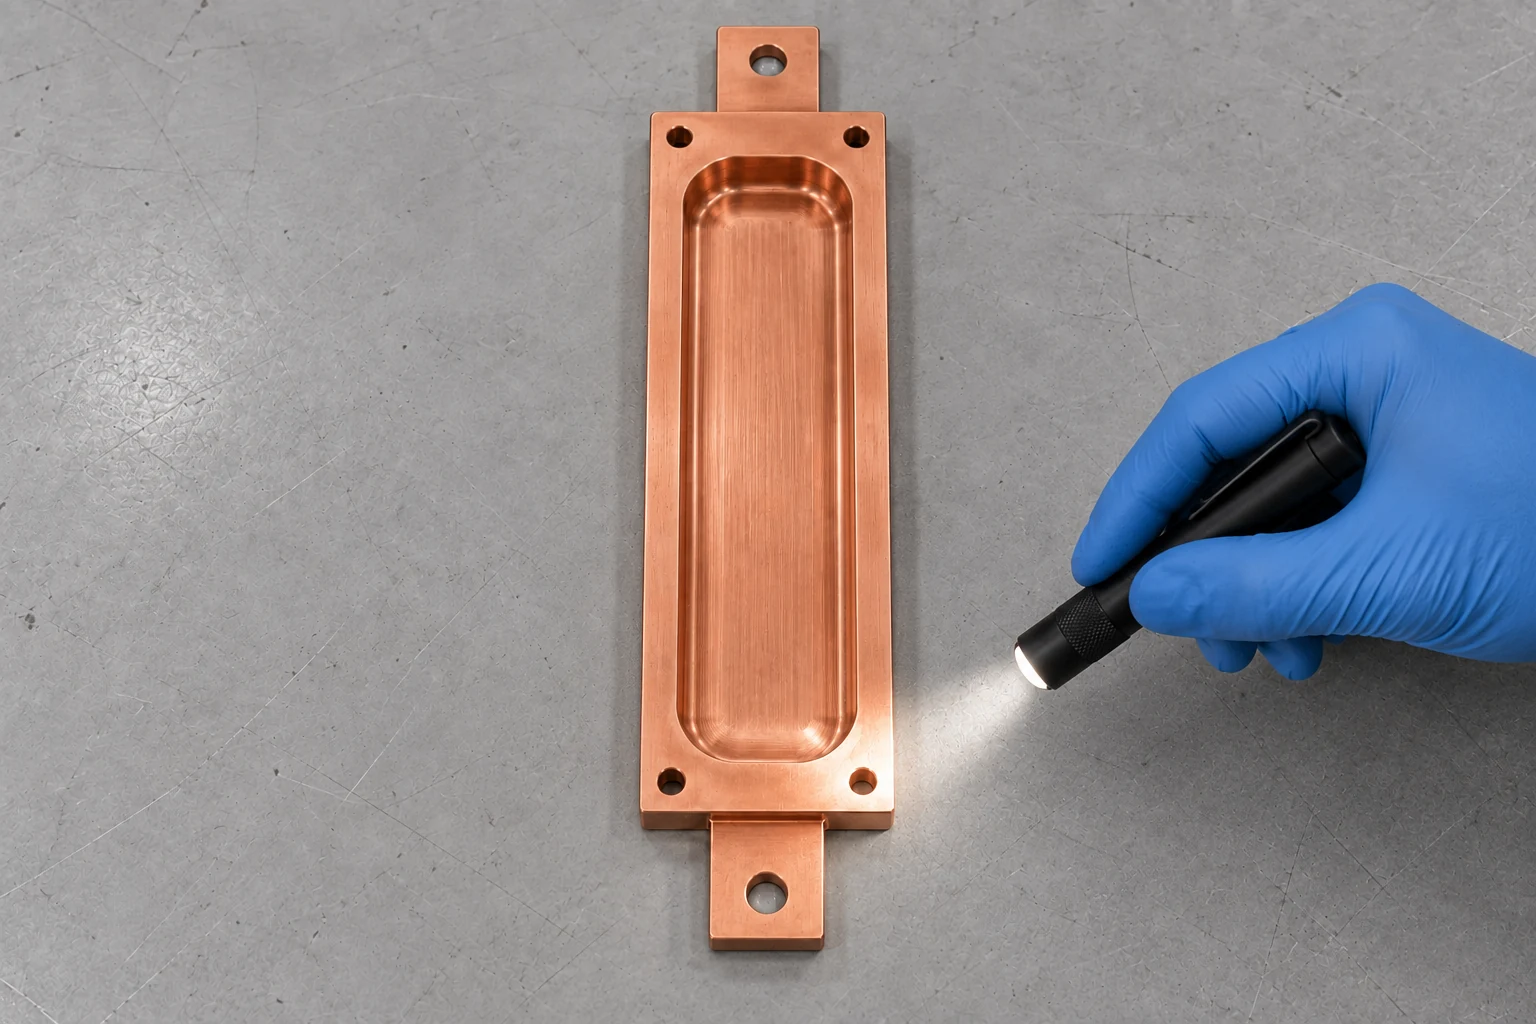
加工参数与报价,需要哪些依据才能成立
当前可明确的内容是新能源汽车功率电子应用方向、液冷汇流排部件、T2紫铜材料和CNC铣削工艺。对密封方式、水道几何及验收方法的描述,是需客户资料支撑的评审事项,并非已核实的项目参数。
精确尺寸、公差、粗糙度、材料状态、表面保护要求和数量会改变支撑、刀具可达性及检验安排。报价与交期应在这些条件明确后形成,也要考虑清洁、后处理和验证工作。本题没有据此可发布的金额或交付承诺。
这一制造策划只能建立评审路径,不能证明导电、散热、耐压或密封性能,更不能据此推定车型适配。后续结论应对应真实测量记录与约定验收条件。
工艺规划
- 1.DFM及电热边界评审
- 2.毛坯和平整支撑方案确认
- 3.分层粗铣并管理热量和余量
- 4.建立安装基准
- 5.精铣水道及密封界面
- 6.定向去毛刺、清洁和表面保护
- 7.按图纸进行尺寸、外观及客户规定的功能验证
质量控制与验证方式
| 特征 / 控制目的 / 验证方式 |
|---|
| 表格覆盖密封面、水道轮廓、电连接面、安装孔与边缘毛刺,说明控制原因及轮廓、平面、位置、外观或客户指定功能检查,不填写压力或电性能结果 |
询价前准备资料
项目结果与验证边界
只可证明该选题建立了制造评审路径,不能证明导电、散热、耐压或密封结果
不得声称无泄漏、温升降低、导电性能达标或适配任何车型
询盘资料如何帮助确定下一步
先提交模型与图纸,可判断水道可达性、薄区支撑和边缘处理空间。补齐电气、冷却及密封要求后,才能进一步讨论装配界面与验证路径。准备试制或报价时,还需把数量、交期和表面保护要求放在同一份需求中。
类似部件若同样具有开放加工的水道区域和可用支撑位置,可沿这条路径开展评审;若存在封闭内腔、无法进入的边缘或与密封接触冲突的装夹区域,则需要重新讨论结构、加工方式或装配方案。是否采用本工艺,应由这些实际条件决定。
- 几何资料:提供3D CAD、2D图纸、尺寸公差、粗糙度及定位要求,用于判断加工和检验可行性。
- 功能输入:说明电气边界、绝缘间距、冷却介质条件与密封方式,并附客户要求的验收方法。
- 交付需求:列明T2材料状态、表面保护、数量与期望交期,便于比较包含清洁和验证的完整交付安排。
常见问题
样件外观正常,扩大试制后还需要重新看哪些风险?
单件观察未必覆盖刀刃状态变化、切屑积累及装夹重复性的影响。扩大试制前,可保留关键边缘和自由状态的对照记录,再观察这些位置是否随加工过程发生变化。记录稳定后仍需按约定功能条件验收。
把毛刺清干净,是否就能判断密封面可以使用?
去毛刺后还要看处理区域有没有进入密封接触带,是否留下划伤或局部凹陷。清洁解决的是残屑问题,接触界面的形状与装配条件需要另行评价;密封是否成立要由相应验证支持。
密封验证未通过,怎样避免直接认定是铣削变形?
先保留装配状态和失败位置,再对照自由状态几何、接触痕迹与清洁记录。若偏差位置不能对应,应继续核对密封件、装配约束和试验条件。证据形成对应关系后,再决定调整加工还是修改装配方案。
已有旧样件,询盘时怎样保留有用证据?
拍摄可辨认位置的整体及局部照片,标记划痕、毛刺或异常接触处,并保存当时的装夹和使用记录。不要先打磨掉异常;原始表面有助于区分切削痕迹、后续搬运损伤与装配影响。