项目概述 / 制造背景
包装自动化
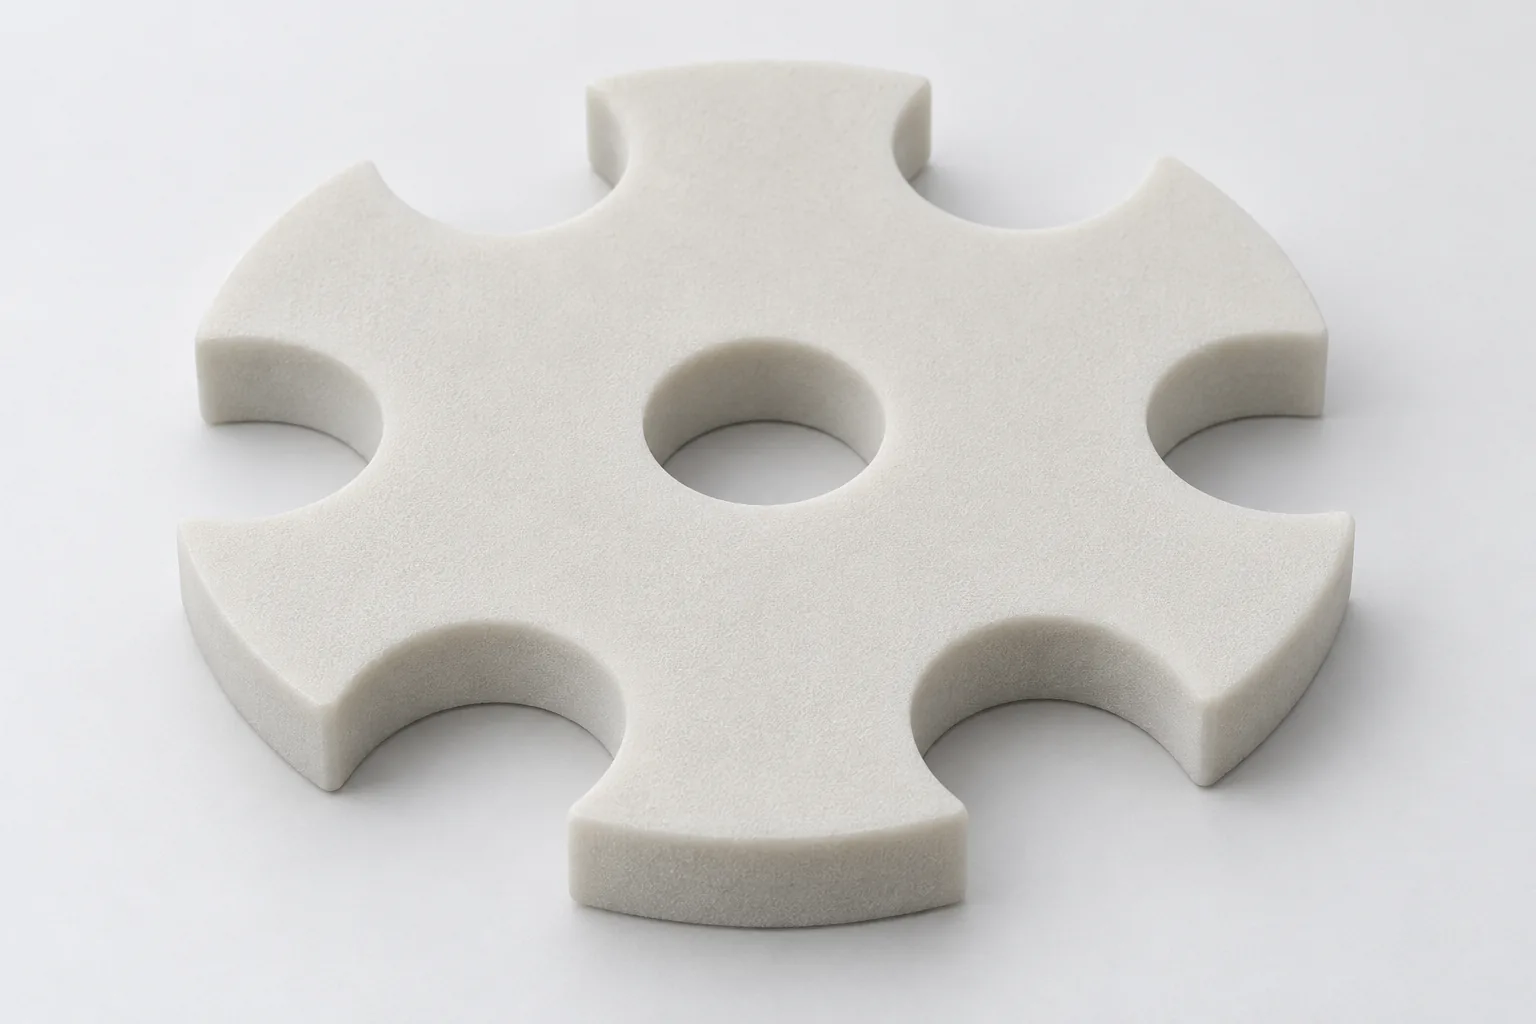
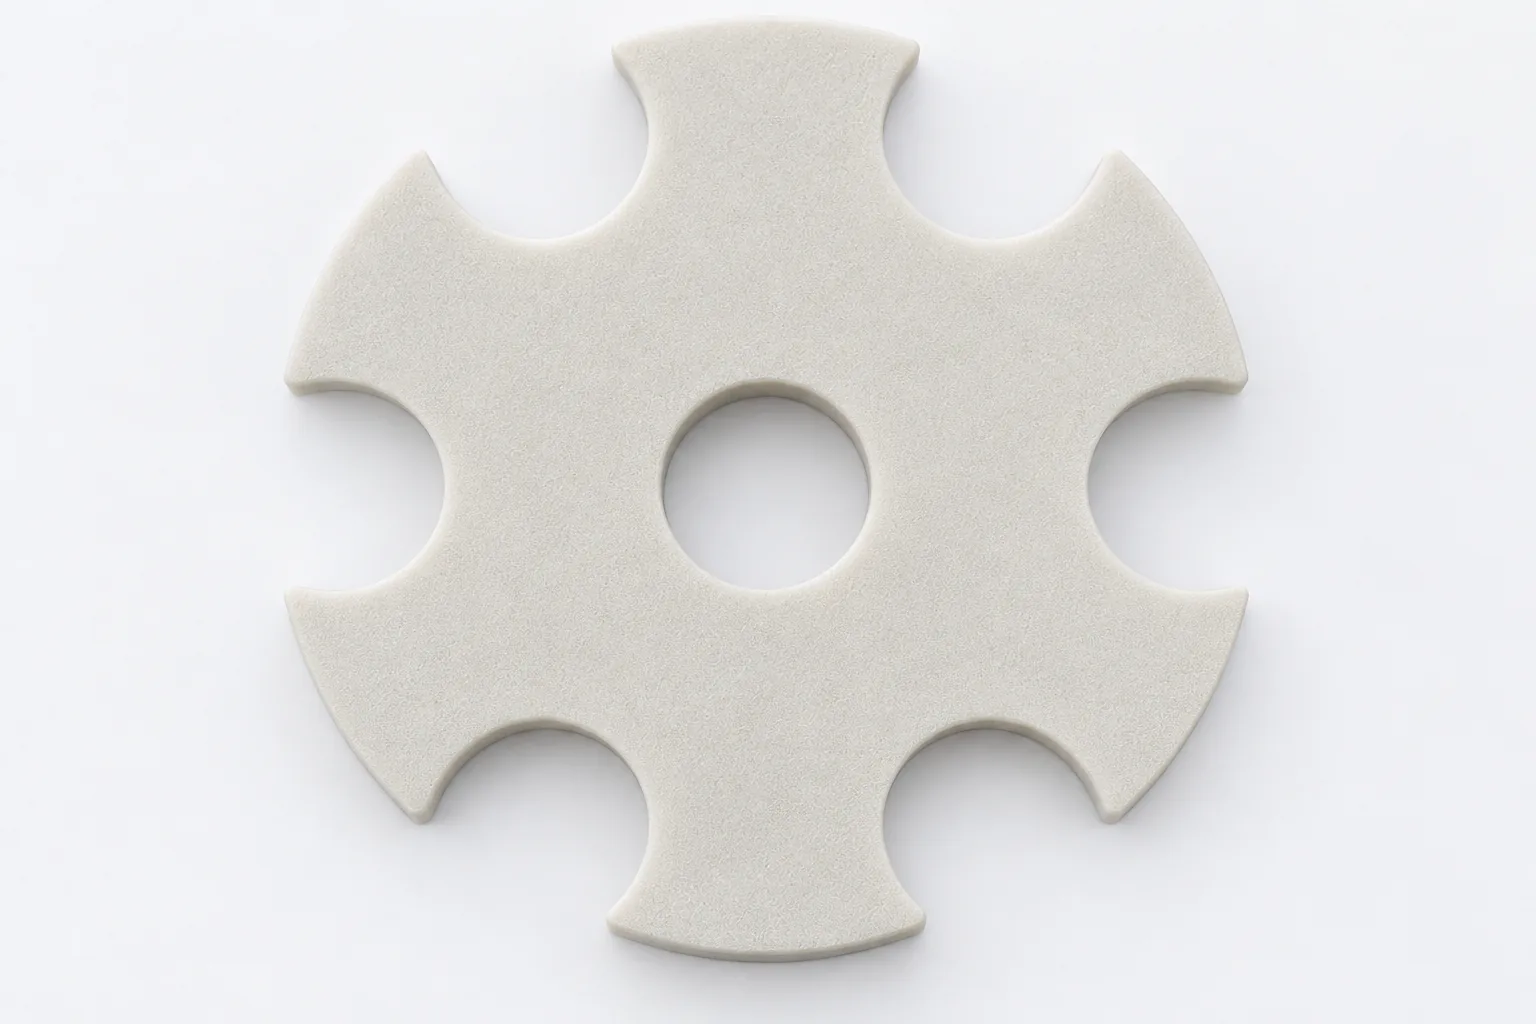
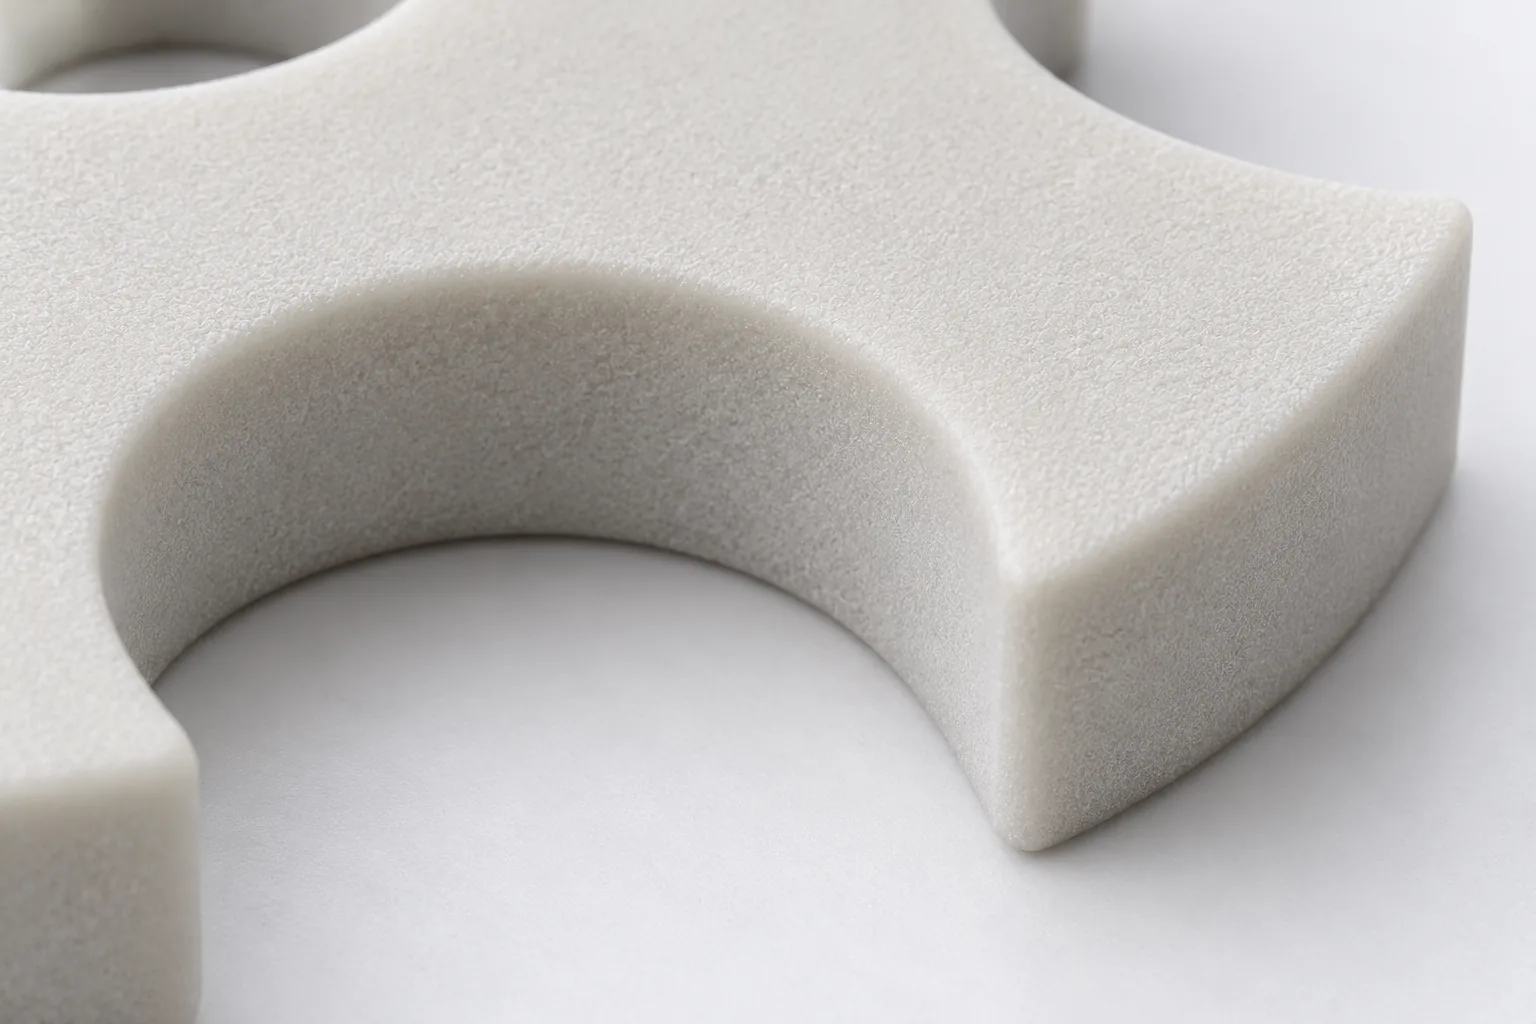
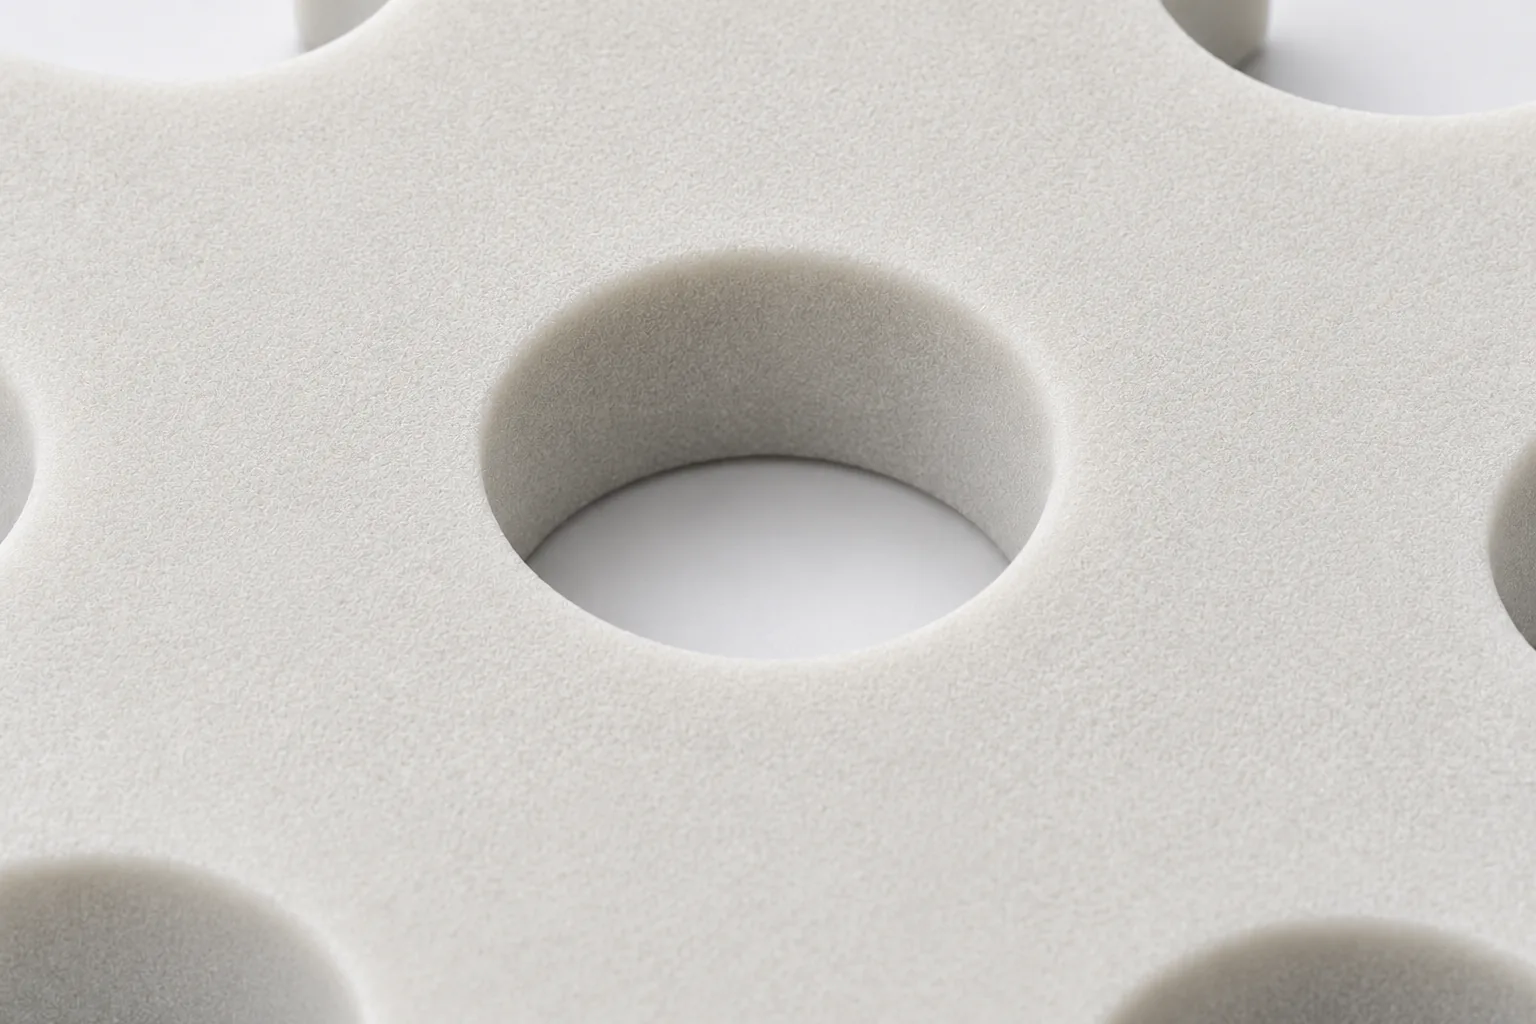
异形瓶导向星轮,策划外形含周向导瓶槽、中心孔及端面,不虚构精确槽数尺寸
策划场景为瓶型适配样件评审,真实阶段待真实项目资料补充
同一星轮的槽轮廓、端面与中心安装孔评价
本公开案例记录了什么,以及没有记录什么
公开信息与策划边界
无本项目公开证据,锚点与外形为策划设定
需由客户文件确认
未提供瓶型图纸或轴系文件,要求待真实项目资料补充
三类证据分栏,锚点是策划前提,精确数据待真实项目资料补充,不能将示意瓶型或星轮当作客户实物
三个关键工程关注点
导向槽决定瓶体几何适配,须依据瓶型评价而非示意图推断间隙
中心孔端面建立安装基准,影响槽轮廓评价方式
打印方向和冷却影响成形状态,联动清粉后统一检查,不能只凭表面观感
从瓶体导向用途建立整体评价关系
面向包装自动化机械工程师,这一策划方向聚焦异形瓶导向星轮:周向导瓶槽接近瓶体外侧,中心孔连接安装轴系,端面参与确定安装姿态。槽形是否合适,要连同它相对旋转中心的位置一起判断;局部看着贴合,装到设备上仍可能出现接触位置不一致。
如果孔与槽之间的位置关系发生偏移,瓶体经过不同槽口时的接触关系就可能改变;若安装端面的姿态有偏差,接触也可能沿厚度方向变化。这是需要检查的几何机制,并非已经确认本件存在偏差。将槽轮廓放在图纸规定的中心基准下评价,才能区分槽形问题与安装关系问题。
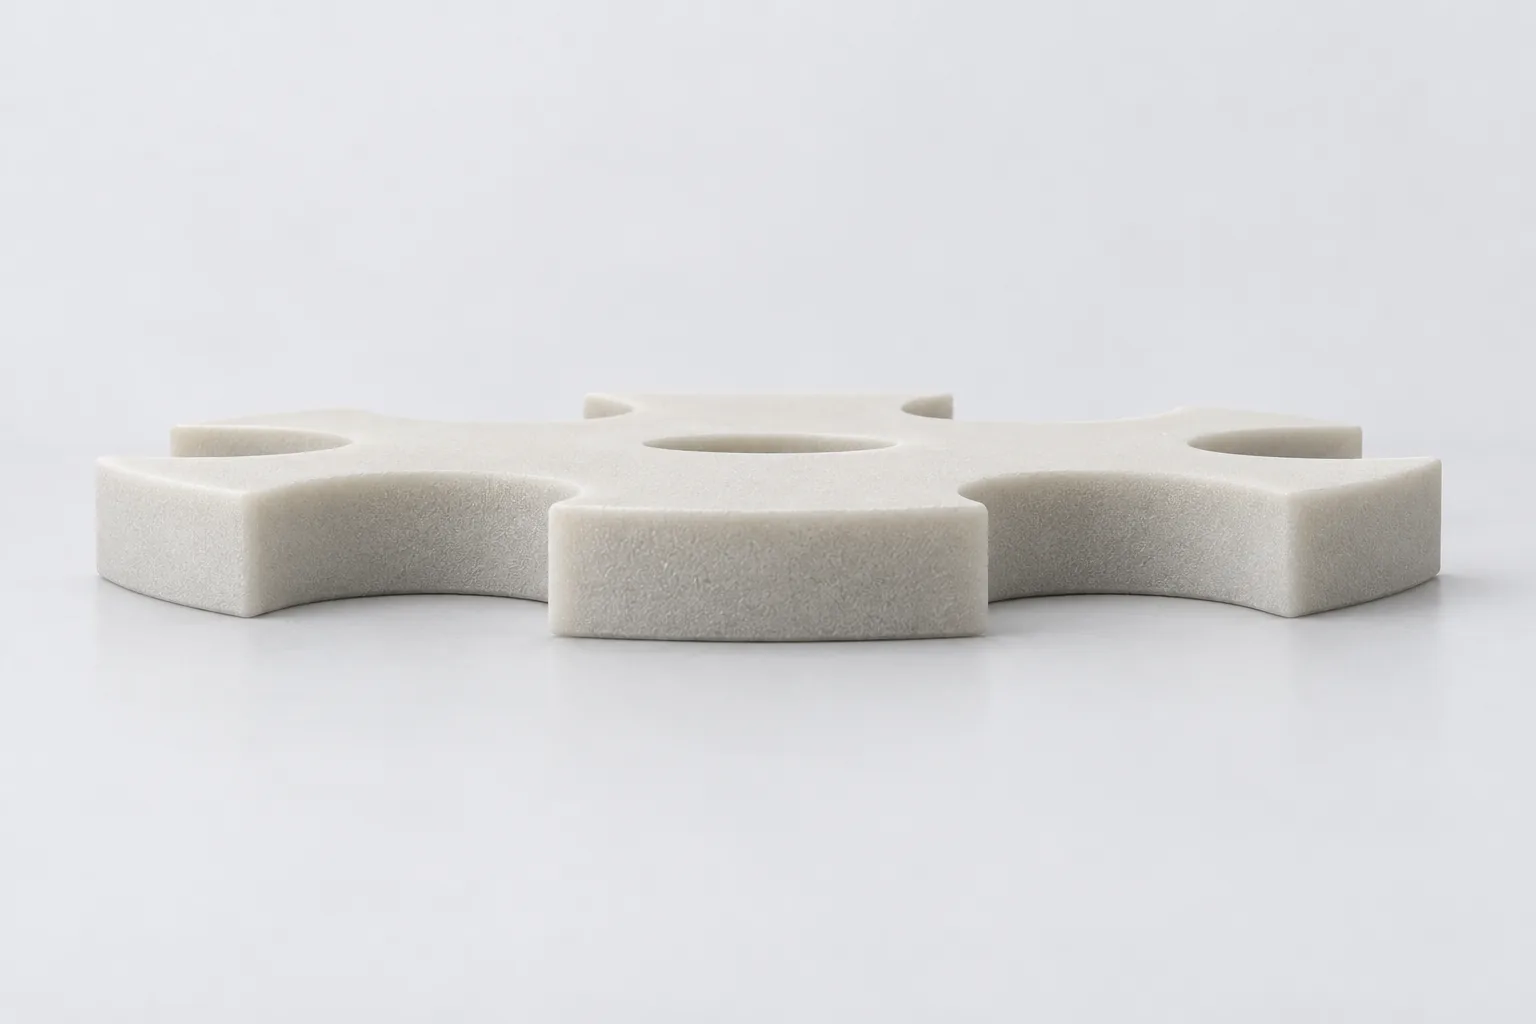
目前设定的应用是瓶型适配样件与设备换型界面评审。三维模型表达完整轮廓及可制造性,二维图纸限定基准、公差和安装要求;实际项目阶段待真实项目资料补充。图片均为同一策划星轮的AI示意,非客户实物或检测证据。
制造参数与报价参考:先明确样件要回答什么
材料选定PA12、制造方向采用SLS,均为本篇的策划前提。SLS以粉末逐层成形,为导向槽与主体的一体样件表达提供工艺路径;它是否适合后续使用,还取决于接触要求、装配约束和验收条件。这里的首要用途是评价几何关系,不据此承诺材料的运行表现。
| 项目 | 本篇采用的边界 |
|---|---|
| 产品与服务 | 异形瓶导向星轮;定制打印样件方向 |
| 工艺与材料 | SLS;策划选定PA12,具体材料牌号需文件确认 |
| 尺寸与公差 | 由图纸控制,关键孔槽尺寸待真实项目资料补充 |
| 表面粗糙度 | 根据图纸确认,并关联瓶体接触区域 |
| 后处理 | 工程评审确认,清粉后再判断必要处理 |
| 数量与交付 | 客户指定数量;成本与交期依据完整要求评估 |
证据边界:策划设定与项目事实分开
公开已确认事实:目前没有本项目的公开制造证据。包装自动化、导向星轮、PA12和SLS限定了讨论对象;周向槽、中心孔及端面的外形是策划设定,不构成已经完成的客户案例。
客户文件确认事实:尚未收到瓶型图纸或轴系文件。客户授权、瓶型规格、孔槽要求、材料资料、设备记录和检验范围,需要由真实资料建立,不能从示意图反推。
工程重点:槽形、安装关系与成形状态
瓶型约束槽形。先将瓶体包络与导向接触区域对应起来,检查槽口、过渡和可能接近瓶体的边缘。异形瓶的方向也会影响几何关系,不能用示意瓶形估算间隙;取得瓶型资料后,再决定哪些轮廓需要调整。
中心孔与端面提供安装参照。孔用于关联轴系,端面用于评价安装姿态,具体定位方式由接口图纸确定。检查时沿用该关系观察所有槽的位置;若以每个槽各自找正,局部轮廓看似合适,也可能掩盖它与安装轴线之间的差异。
打印方向、排版和冷却影响成形状态。方向会改变特征在成形过程中的布置,冷却过程可能带来形状变化,清粉与必要后处理又决定最终检查时的表面状态。应在统一、可追溯的处理状态下复查孔、端面和槽,发现偏差后再判断需要调整结构、工艺规划还是后处理。
工艺规划:把资料关系带到最终样件检查
流程的交接点应是明确的几何要求和可追溯的样件状态。每个环节保留下一环节需要的信息,避免打印完成后才发现瓶型依据或安装基准缺失。
- 资料审查:汇合瓶型包络、轴系接口与二维、三维文件,识别导向接触区域,把未解决的安装关系带入结构评审。
- 结构评审:观察槽口、邻近过渡及清粉可达性,划定可制造性疑点,为方向与排版选择提供依据。
- 方向排版:围绕功能面和检查需求安排成形方向,规划实际成形记录,使后续偏差能够对应到样件状态。
- 打印冷却:遵循实际生产流程完成成形及冷却,记录过程与样件对应关系,再衔接清粉和后处理。
- 清粉处理:检查残留粉末及接触边缘,按要求评审必要后处理;若处理改变了功能区域,后续检验覆盖受影响特征。
- 关联验证:以安装基准检查整体轮廓,几何不符时返回相应环节调整;尺寸关系满足图纸后,再按要求进入装配和运行评价。
质量控制:先判断几何,再安排使用验证
先看中心孔和端面是否满足图纸定义的安装条件,再评价槽轮廓,能让检查结果对应实际装配关系。若安装参照本身不成立,应先查明孔或端面的状态,避免通过单独移动轮廓来掩盖问题。
| 特征 | 评价目的 | 典型方式与结果处置 |
|---|---|---|
| 槽轮廓 | 判断瓶型几何适配 | 按指定基准检查整体轮廓;不符时结合瓶型位置区分局部槽形与整体关系问题 |
| 中心孔 | 检查安装配合 | 按图测量并核对轴系接口;配合要求未明确时先补齐接口文件 |
| 端面 | 评价安装姿态 | 按图评价形状及关联要求;异常时追查成形和处理状态 |
| 表面与边缘 | 观察接触区域状态 | 外观与适用检查;必要处理后复查功能区域,不用表面观感替代尺寸依据 |
准备询价资料:哪些输入会改变方案
先上传星轮与瓶型文件,讨论安装关系,再配置打印样件询价。资料应让评估人员识别要验证的接触区域、装配接口和交付状态,而非从图片猜测用途。
- 星轮三维CAD与二维基准公差图:明确整体形状、孔槽关系及必须控制的特征。
- 瓶型包络与导向区域:说明瓶体姿态、预期接触位置及需要保护的外观部位。
- 轴系接口与安装方式:提供配合要求、定位依据和端面关联条件。
- 材料及使用环境:补充PA12材料要求、环境因素和接触资格需求,判断策划前提是否适用。
- 表面与后处理要求:标出粗糙度、接触边缘及清洁要求,确定交付状态和复检范围。
- 数量、质量要求及目标交期:区分样件评价与后续使用验收,形成可比较的报价与验证范围。
工艺规划
- 六步轴:审查瓶型轴系及2D/3D确定关系→评审槽口细节和打印可制造性→规划方向排版及成形记录→按实际流程打印冷却以承接后处理→清粉检查并评审必要后处理→按中心基准检查轮廓并按要求关联装配运行验证。每步说明目的和衔接,不编造工艺参数
质量控制与验证方式
| 特征 / 控制目的 / 验证方式 |
|---|
| 特征|目的|典型方式:槽轮廓|瓶型适配|按基准检查轮廓 |
| 中心孔|安装配合|按图测量 |
| 端面|安装姿态|按图评价形状 |
| 表面边缘|接触状态|外观与适用检查。不以静态尺寸替代运行磨损测试 |
询价前准备资料
项目结果与验证边界
无打印、装配或运行结果,不推导高速稳定性、磨损寿命及食品接触资格,类似项目须重评
保证节拍、不伤瓶、固定耐磨寿命、食品级或虚构打印精度,不复制模板参数结果
项目结果与验证边界:把下一步决定建立在证据上
本篇提供的是一条围绕安装基准组织样件评价的思路,尚无打印、装配或运行成果可报告。它能够帮助识别资料缺口和检查对象,不能证明高速稳定性、不伤瓶或固定耐磨寿命。
类似项目可先判断瓶型、轴系接口和接触目标是否一致。若需求变化,应重新评审槽形与工艺安排;即使几何检查满足要求,也要按实际用途确定运行验证,不能沿用其他项目的结论。
提交环境说明、瓶体观察记录与验收目标后,可进一步决定先修订设计关系、安排打印样件,还是补充材料及接触适用性验证。完成这些输入,才能把制造报价、后处理和验证工作放在同一交付范围内讨论。