项目概述 / 制造背景
协作机器人
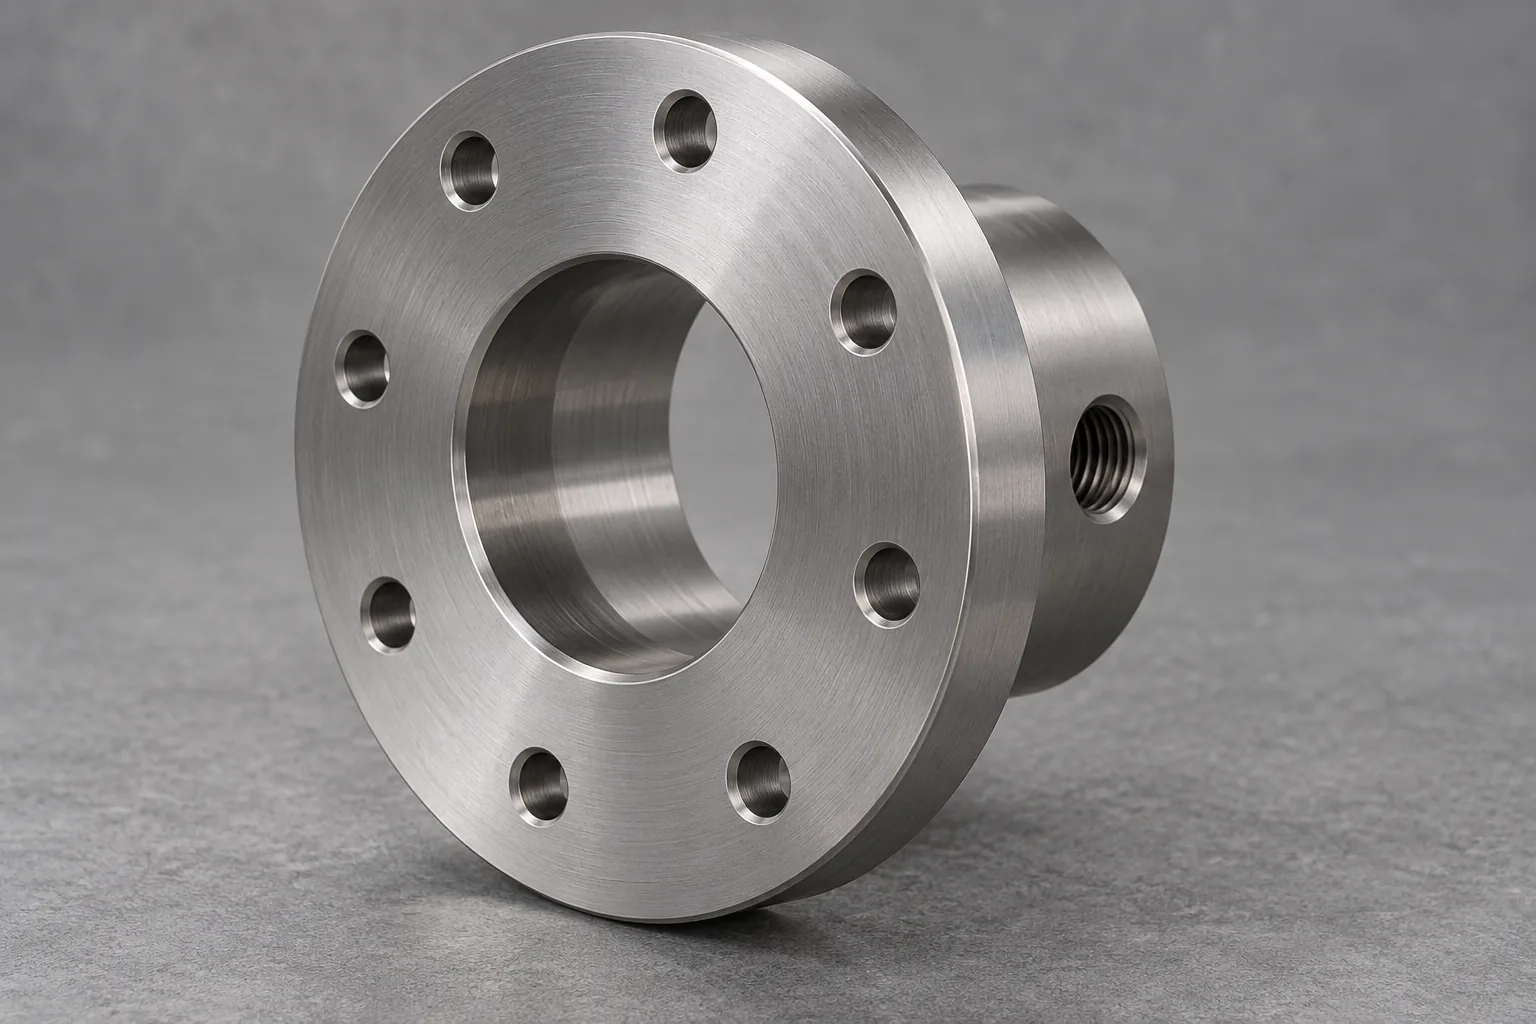
协作机器人关节法兰
精密零件案例策划,待真实项目匹配
围绕单个关节法兰的回转孔系、安装面和侧向接口建立加工与验证逻辑
本公开案例记录了什么,以及没有记录什么
公开信息与策划边界
无真实项目公开记录,当前仅确认内容策划边界
需由客户文件确认
材料状态、配合等级、同轴要求、热处理、数量与检验计划待补充
策划锚点不是客户身份或已验证结果
三个关键工程关注点
中心孔与端面共同基准,影响回转安装精度和精加工顺序
周向孔系与侧向接口的多面关系,影响五轴定位及防错
17-4PH刀具负载与切削热管理,影响表面完整性和尺寸稳定
关节法兰要保持哪些连接与定位关系
关节法兰连接关节执行机构与相邻结构。中心孔和轴承配合区承担定位,端面决定贴合姿态,周向安装孔承担连接。对机器人关节法兰五轴加工而言,这些特征之间的关系,比逐个把孔加工到尺寸更关键。
中心孔直径符合要求,并不自动说明其轴线与另一配合区重合。端面看起来平整,也不代表它与定位轴线的方向关系正确。设计端需要把这些装配关系转为图纸上的基准和形位要求,加工与测量才有共同依据。
本文讨论单个17-4PH不锈钢关节法兰的加工策划。应用、材料与五轴CNC是策划方向,项目阶段为精密零件策划、待真实项目匹配;未提供真实客户项目记录。相似零件若改变了定位方式、轴承配合区或侧向接口,下面的顺序也需随功能关系调整。
| 策划项目 | 目前信息与使用边界 |
|---|---|
| 对象与应用 | 协作机器人关节法兰,用于关节机构连接与定位的策划方向 |
| 材料与主工艺 | 17-4PH不锈钢、五轴CNC加工;不代表已执行项目 |
| 材料与处理状态 | 热处理状态、表面处理待客户文件补充 |
| 验收要求 | 尺寸、公差、配合等级与粗糙度待图纸定义 |
| 生产与交付 | 数量、设备、目标交期及实际结果尚无项目证据 |
工程重点一:让中心孔与端面共享功能基准
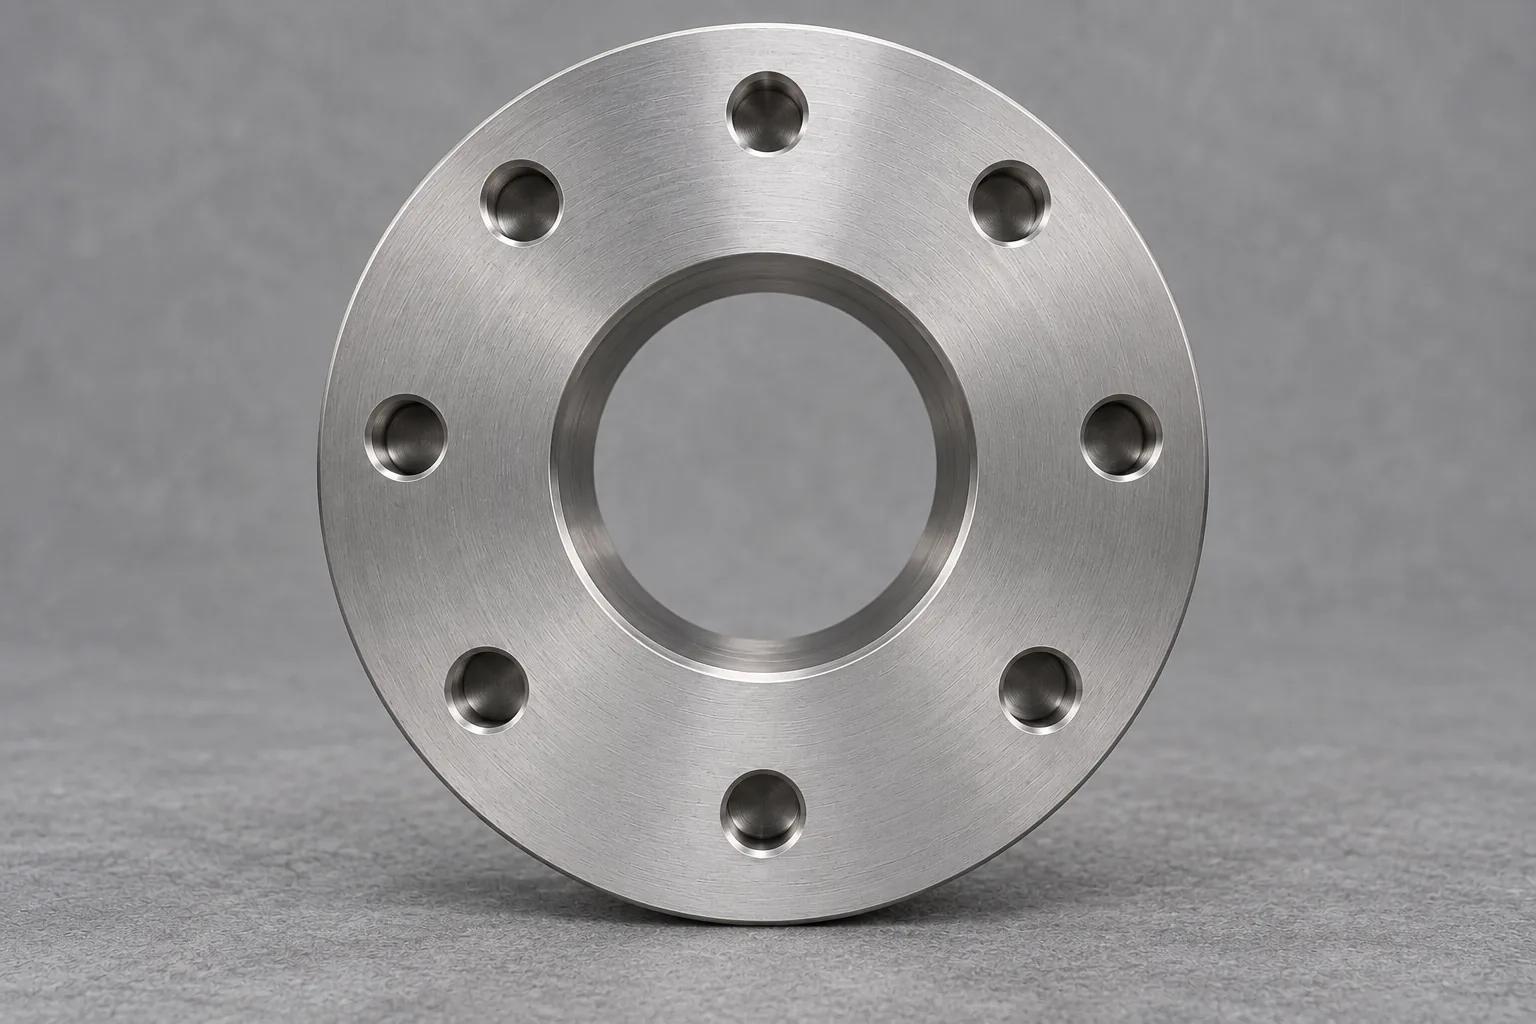
功能基准就是装配时真正用于找正零件的位置与方向依据。若关节靠中心配合区定位、靠端面贴合,加工策划就要同时照顾孔轴线与端面的关系。若图纸采用其他定位方式,应跟随图纸,不能把中心孔一律指定为首要基准。
重复装夹时,找正位置的微小变化会传到后续孔和面上。把关联回转特征安排在能共用定位依据的工序内,有利于减少这类传递;夹持若压在不稳定或尚未完成的表面上,仍可能改变零件姿态。
先在图纸上圈出承担定位的圆柱面和贴合端面,再对照工序检查它们何时成形、后续靠什么定位。若粗加工后的孔只用于临时找正,应区分临时基准与最终验收基准,并在精加工后重新建立测量坐标。
| 图纸或工序条件 | 加工与判断动作 |
|---|---|
| 多个回转配合区要求共享轴线 | 尽量用共同定位依据完成关联精加工,按图纸评价轴线关系 |
| 另一装夹才能触及关联特征 | 规定找正与定位传递方法,验证换装前后关联特征 |
| 尚未指定定位面或基准顺序 | 先补充装配定位要求,暂不承诺同轴控制能力 |
工程重点二:五轴换向要保持周向孔与侧接口的关系
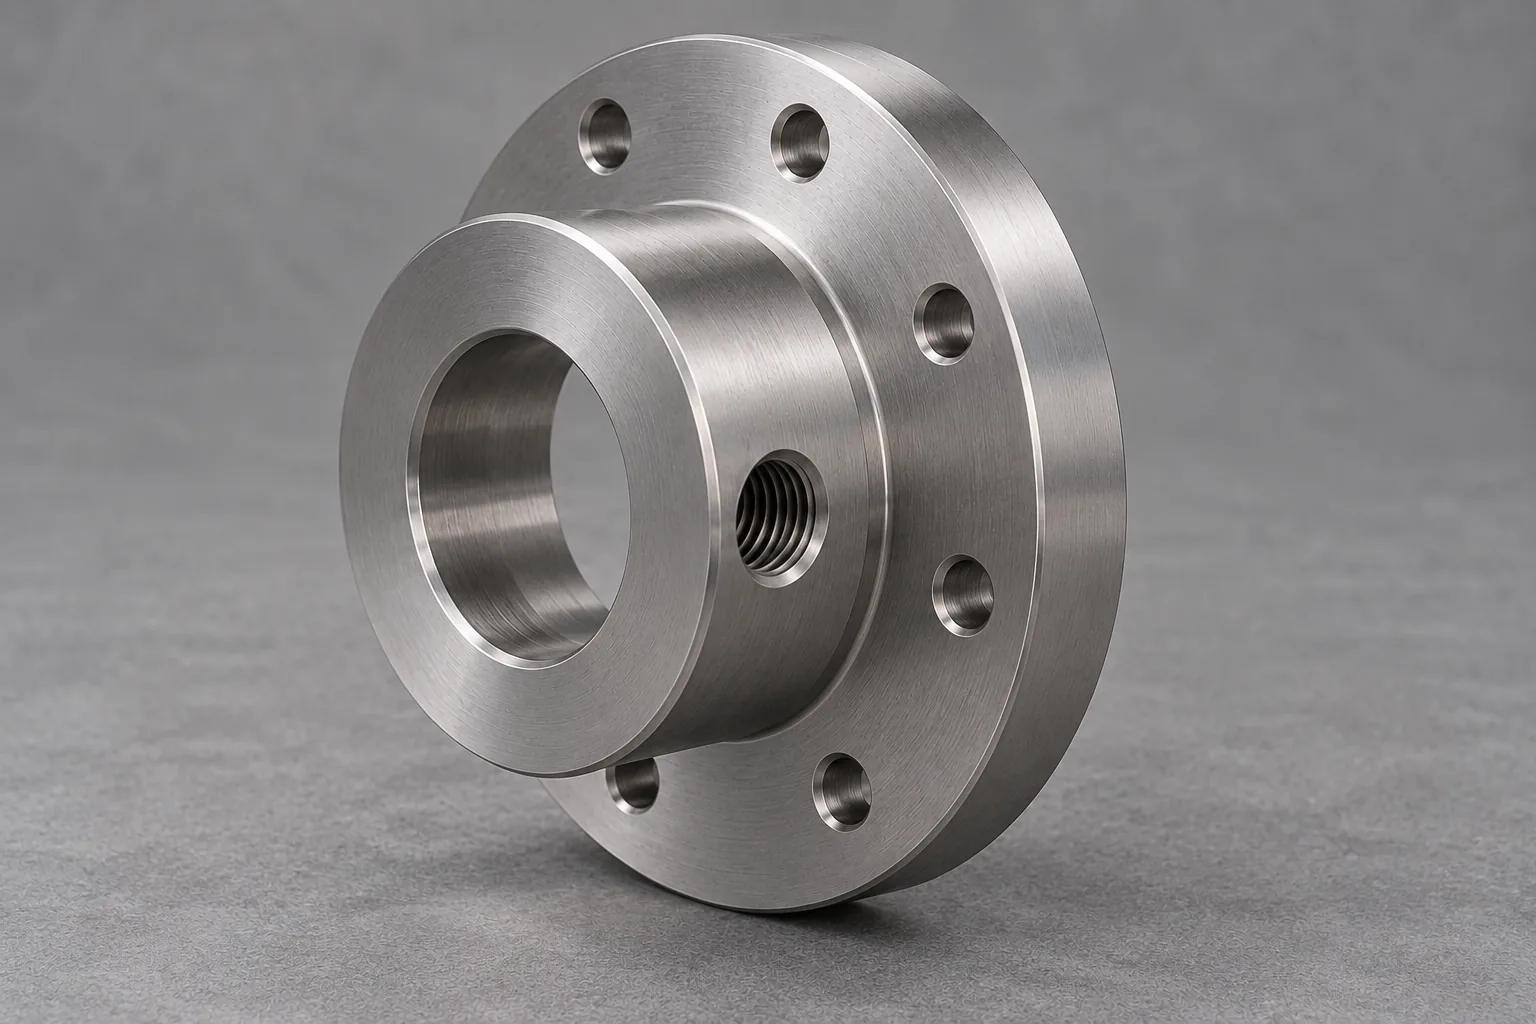
五轴的价值在于让刀具从不同方向接近同一零件。对存在周向安装孔和侧向接口的法兰,合适的换向安排可减少部分人工翻面与重新找正,同时保留多个特征之间的定位联系。
换向后的位置仍受夹具定位、回转定位状态和刀具可达性影响。更少装夹不是形位合格的证明:侧孔方向或深孔可达性不同,所需刀具长度与避让条件也可能改变。
检查模型时,把每组孔的轴向、入口面和定位依据对应起来。若仅需从固定方向进入,可考虑五轴定位后加工;若曲面或刀具接近条件确实需要连续改变姿态,再评估联动路径。遇到夹具遮挡,不宜为了维持一次装夹勉强走刀,而应调整夹持并验证基准传递。
周向重复孔容易在换面后混淆方向。将侧接口与不对称特征用作方向识别参照,并在程序坐标、装夹姿态和测量坐标之间逐一核对;模型若没有可识别方向,先与设计端约定防错方式。
工程重点三:17-4PH切削稳定性要进入精加工安排
17-4PH是可通过热处理改变性能的沉淀硬化不锈钢。仅有材料名称不足以确定刀具负载与切削安排;来料状态和图纸要求的最终状态,会影响加工顺序。本对象尚未提供这些文件,因此不预设硬度、切削参数或热处理制度。
刀刃反复擦过表面而没有稳定切入时,可能使后续切削更困难。刀具磨损、切屑滞留和持续发热,也可能影响孔壁外观与尺寸。若出现拖擦痕或尺寸波动,应同时查看刀刃、排屑和温度状态,不能仅凭表面痕迹认定切削硬化就是根因。
粗加工后精加工孔与端面,应考虑零件温度和夹持状态是否稳定。检查同一测量条件下的尺寸变化,并把变化与切削阶段、刀具使用及冷却状态对应起来。若波动随装夹改变,优先检查夹持与找正;若随刀具使用累积出现,再评估磨损及切削条件。
若文件要求后续热处理,需评估处理对关键配合区和端面的影响,并明确哪些特征处理后还需精加工或复测。没有处理要求时,不自行增加一道热处理,也不把更强冷却当作解决所有尺寸问题的单一方案。
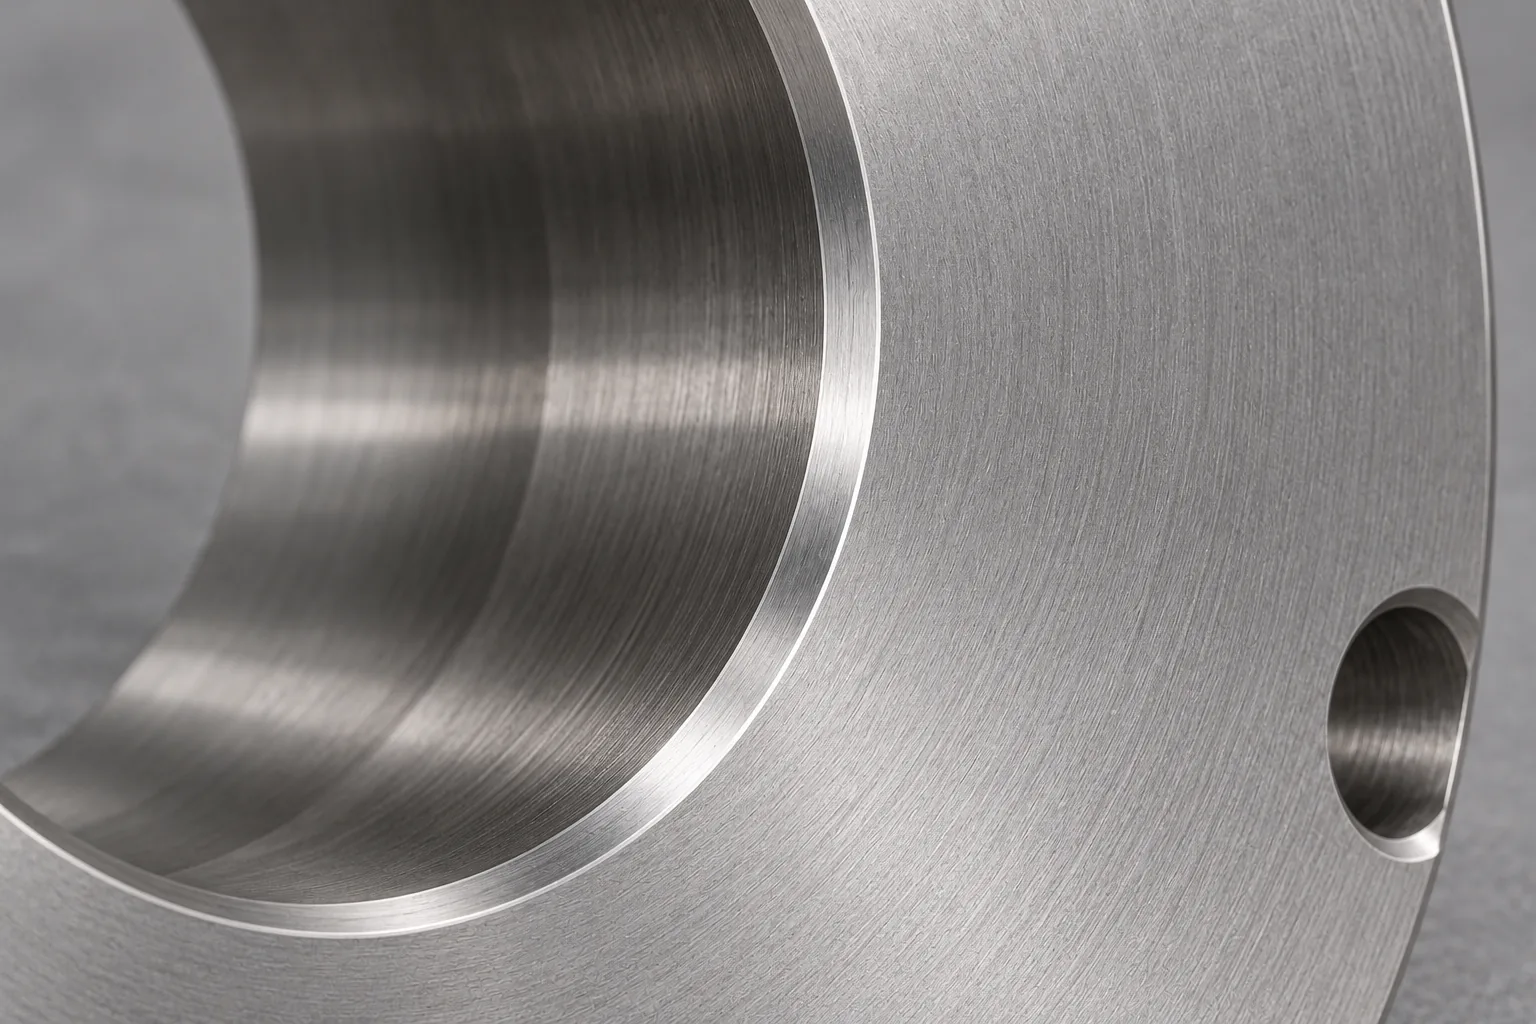
七步工艺策划:先稳定基准,再完成关联特征
以下是用于讨论的工序逻辑,不是已实施的生产记录。关键在于把粗加工、定位、换向与最终测量串起来;热处理和其他文件指定处理的位置,应根据材料状态与关键尺寸影响调整。
- 评审模型、图纸与材料状态:识别装配定位面、孔轴线关系和最终状态,补齐缺少的基准定义。
- 粗加工主要轮廓:安排支撑与余量,控制连续发热和排屑,避免粗加工状态直接决定最终配合。
- 建立中心孔与端面基准:区分工序定位与最终功能基准,检查后续装夹是否能稳定复用。
- 用五轴定位或联动加工周向与侧向特征:按可达性选路径,核对换向、坐标和夹具避让。
- 精加工中心孔、配合区与端面:在适合的材料、温度和夹持状态下完成关联特征,避免只追单个尺寸。
- 去毛刺并完成文件指定处理:保护孔口、螺纹和配合面;处理可能影响关键特征时,调整精加工位置并复测。
- 按功能基准验证孔系与轮廓:关联评价轴线、端面及安装孔位置,按约定状态形成可追溯的检验记录。
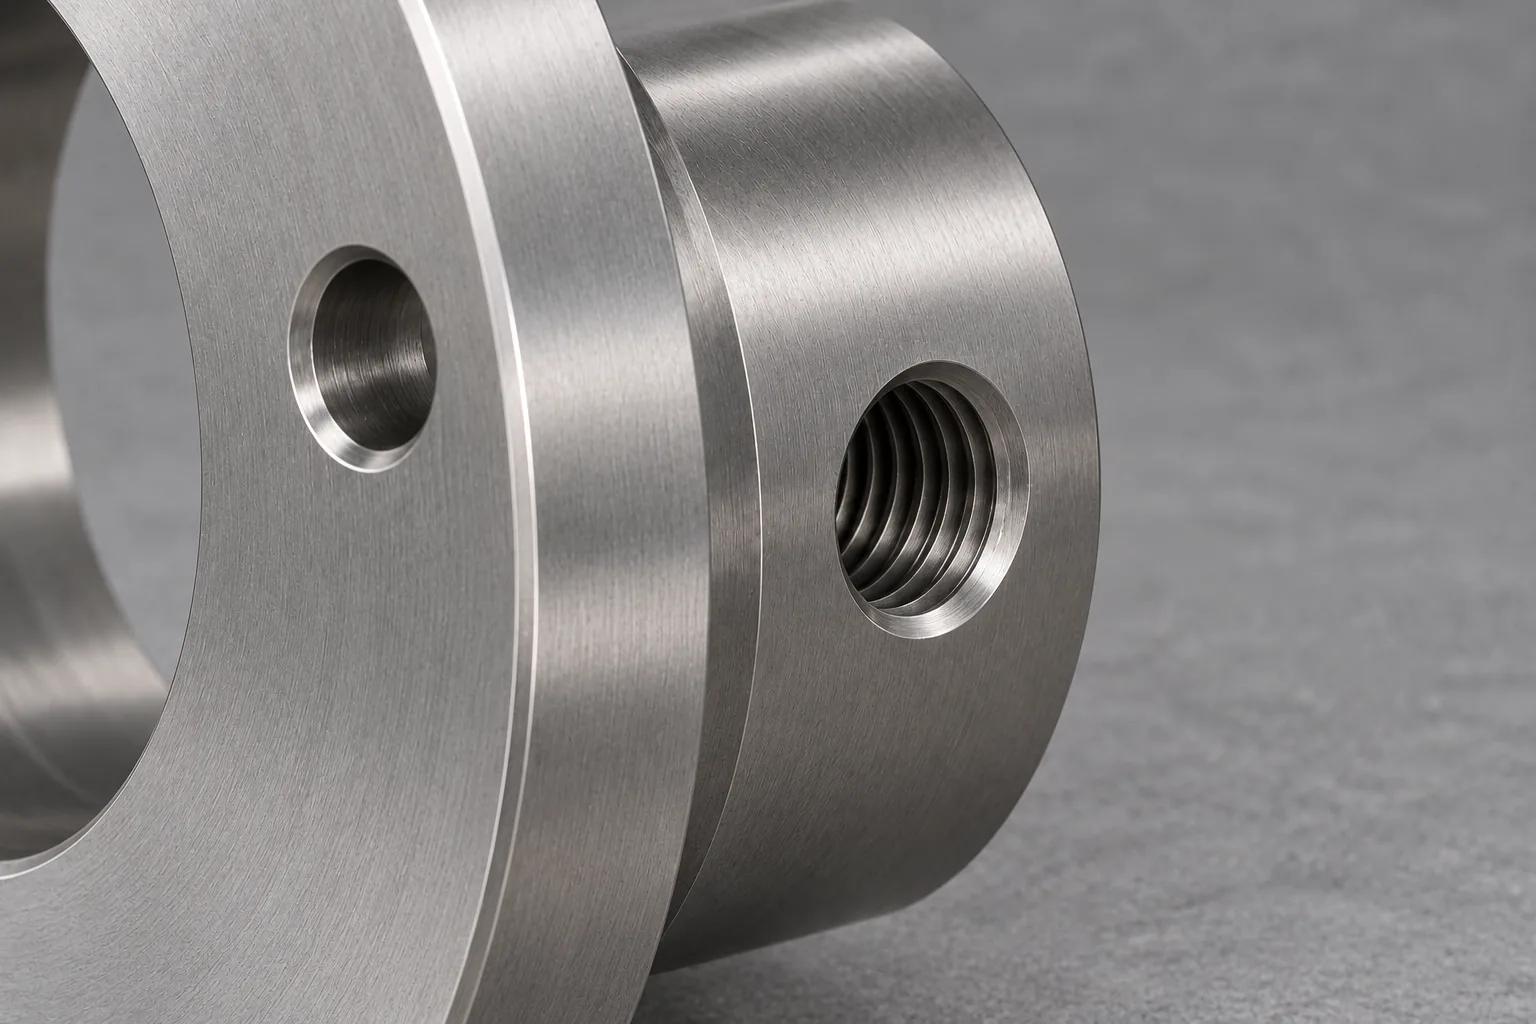
质量控制:分别看尺寸,再看关联关系
孔径测量回答配合尺寸问题,坐标与形位测量回答特征之间的位置问题。两者互相补充。通止规能检查相应螺纹或尺寸的适配情况,但不能替代孔系位置或同轴关系的评价。
先核对测量使用的基准和被测圆柱面,再确认设备、取点与评价方法能覆盖图纸要求。若报告只有各孔直径,应补充相应轴线关系;若只有端面平面度,应另查图纸要求的端面与轴线关联。没有明确验收限值时,测得的数值只能作为记录,不能直接宣称合格。
| 特征 | 要回答的功能问题 | 检验思路 | 结果如何使用 |
|---|---|---|---|
| 中心孔与轴承配合区 | 配合尺寸与回转轴线关系是否满足图纸 | 内径测量;按规定基准作圆柱面及轴线关联评价 | 尺寸与形位分别对照限值,避免由孔径推断同轴 |
| 安装端面 | 贴合面自身及其与定位轴线的关系如何 | 平面度测量;评价图纸指定的关联要求 | 区分平面度与端面方向关系,决定是否需修正精加工 |
| 周向孔系与侧向接口 | 装配位置和方向是否一致 | 按功能基准建立坐标,测量孔位置与方向 | 位置偏差若与换向相关,回查定位传递与坐标 |
| 边缘与螺纹 | 孔口或螺纹是否可能妨碍装配 | 目视检查毛刺;采用适合要求的通止规 | 处理装配损伤风险,不据此外推孔系形位合格 |
工艺规划
- 1评审模型、图纸与材料状态
- 2粗加工主要轮廓并控制切削热
- 3建立中心孔和端面基准
- 4五轴联动加工周向与侧向特征
- 5精加工中心孔、配合面和端面
- 6去毛刺并完成文件指定处理
- 7按功能基准验证孔系和轮廓
质量控制与验证方式
| 特征 / 控制目的 / 验证方式 |
|---|
| 中心孔—控制配合与回转基准—内径及形位测量 |
| 端面—控制安装姿态—平面度及关联验证 |
| 周向孔系—控制装配位置—坐标测量 |
| 边缘和螺纹—控制装配损伤—通止规与目视检查 |
询价前准备资料
项目结果与验证边界
内容只能提供同类零件的判断框架,不能证明具体同轴值、检测通过或批量一致性
不得把五轴加工描述为天然保证全部形位要求,也不得虚构性能提升
询价前准备什么,才能讨论可执行的方案
提交资料的目的,是把同一法兰的定位、材料状态和验收条件说清楚。相似项目可以借鉴加工逻辑,但外形相近并不代表夹持、孔系要求或处理顺序相同。
建议提供三维模型与二维图纸,并注明材料及来料状态、中心孔与配合区的基准关系、数值公差、粗糙度、热处理和表面处理要求。再补充数量、目标交期及检验计划;若已有试件,附上测量基准、测量条件和实际观察记录。
资料齐备后,可讨论共用基准的范围、五轴定位或联动的必要性、换装安排,以及关键特征应在哪个材料状态下精加工和检验。若目前只有模型,可先讨论刀具可达性和夹持方向,把缺少的验收条件列清后再评估精密加工方案。
常见问题
孔系报告符合图纸,装配仍不顺畅,下一步看哪里?
先核对报告覆盖的配合区和装配时实际使用的定位面,再检查相邻配合件、接触面异物及装配顺序。报告只支持其测量对象与评价条件;装配现象需要结合实际配合条件判断,不能直接归因于法兰同轴偏差。
周向孔位置符合要求,是否就说明中心孔系同轴?
这两类要求评价的对象不同。周向孔位置描述安装孔相对基准的位置,中心孔系同轴关系涉及指定配合圆柱面的轴线。应分别核对图纸标注与报告项目,避免用一项结果替代另一项。
试件装配顺畅,是否足以支持小批量导入?
试装反映该试件在当次配合条件下的表现,不能覆盖不同来料、装夹与刀具状态。导入判断还需要按同一验收基准记录重复加工结果,并核对实际配合件条件;本文没有这些批量证据。
孔口有毛刺,会不会被误认为中心孔加工不准?
会影响判断。毛刺可能阻碍配合件进入,让装配感觉与孔体尺寸不一致。先检查入口及配合件边缘,清理后复核尺寸与轴线关系;装配变顺畅也不代表形位要求全部满足。