项目概述 / 制造背景
半导体真空设备
依据图纸和项目资料确认。
工程样件至小批量验证策划
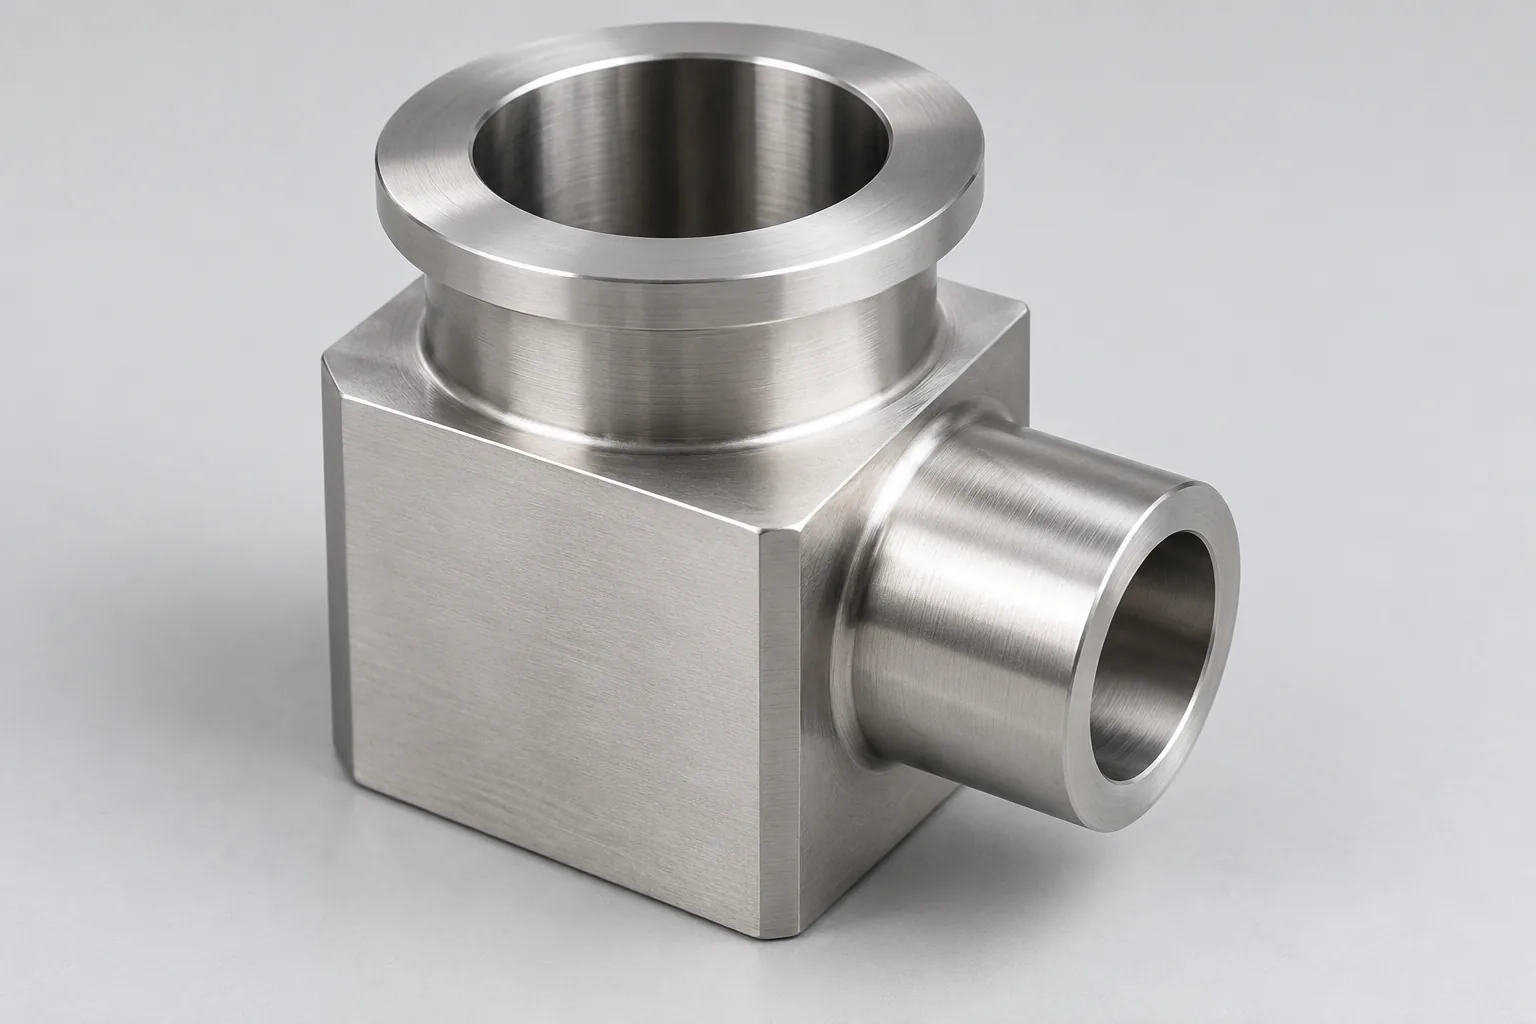
围绕单个真空角阀阀体的密封、流道和接口关联进行制造策划;零部件/项目类型:真空角阀阀体
本公开案例记录了什么,以及没有记录什么
公开信息与策划边界
只确认本选题的行业、阀体、316L及车铣复合策划锚点,不声明存在实际订单
需由客户文件确认
密封结构、流道几何、接口标准、关键公差、表面要求、清洗规范和验收范围
四项锚点属于选题设定,任何性能参数和验证结果均须真实文件支持
三个关键工程关注点
密封面与阀杆导向特征的基准关联,影响关闭与装配条件
交叉流道入口、汇合区和内缘毛刺可达性,影响后续清洁及检查
外圆、端面与侧向接口在车铣工序中的基准连续性,影响位置关系
阀体加工要守住哪些功能关系
用于真空管路或工艺腔体隔离模块的角阀阀体,需要让关闭部位、阀杆运动区域和通道接口相互配合。加工时先找出密封接触发生在哪里,再判断相关孔、端面与侧向连接口应以什么位置关系装配。
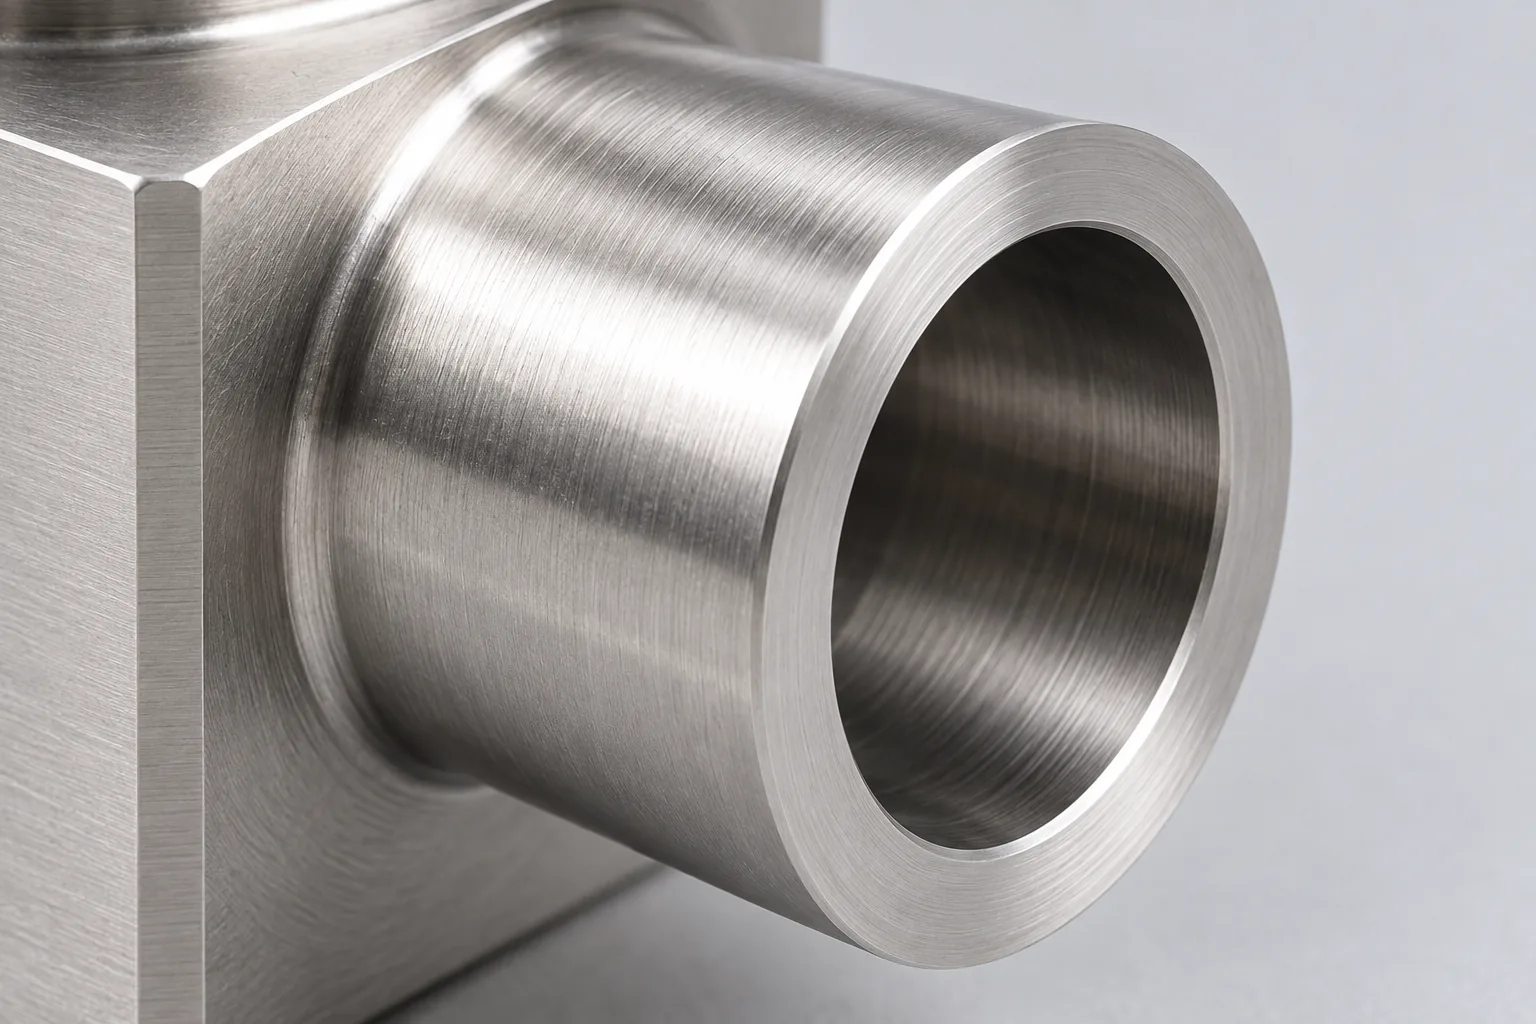
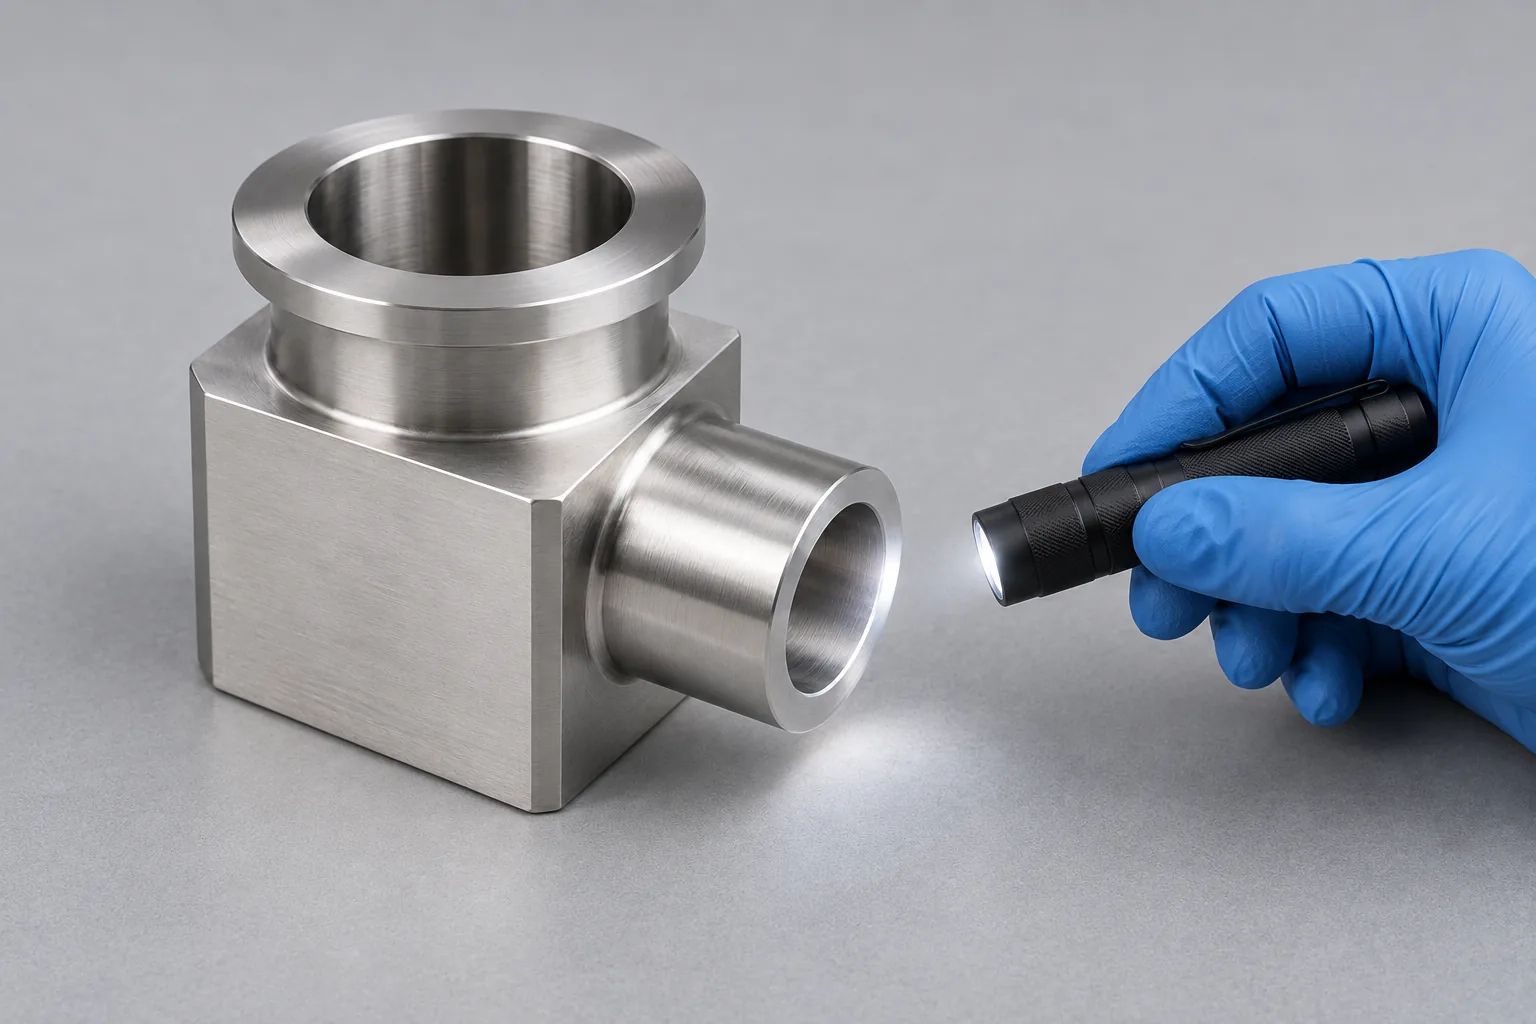
面向半导体真空设备,这里讨论角阀阀体采用316L不锈钢与车铣复合工艺的制造策划,适用于工程样件至小批量验证前的方案评估。内容展示工程评审框架,配图为概念示意,并非实际订单或检验记录。
材料名称不足以确定切削方案。材料状态会影响切削表现,密封形式则决定哪些表面承担接触功能;收到客户文件后,才能落实余量、刀具路径与验收项目。
| 策划项 | 评估起点 |
|---|---|
| 产品与用途 | 真空角阀阀体,关注隔离模块的装配关系 |
| 材料与加工方向 | 316L不锈钢,评估车削与铣削的工序协同 |
| 关键规格 | 尺寸、公差、粗糙度、接口和密封要求以客户文件为准 |
| 交付范围 | 清洗、后处理、数量及交期纳入询盘评审 |
密封面与导向特征:先确定配合,再建立基准
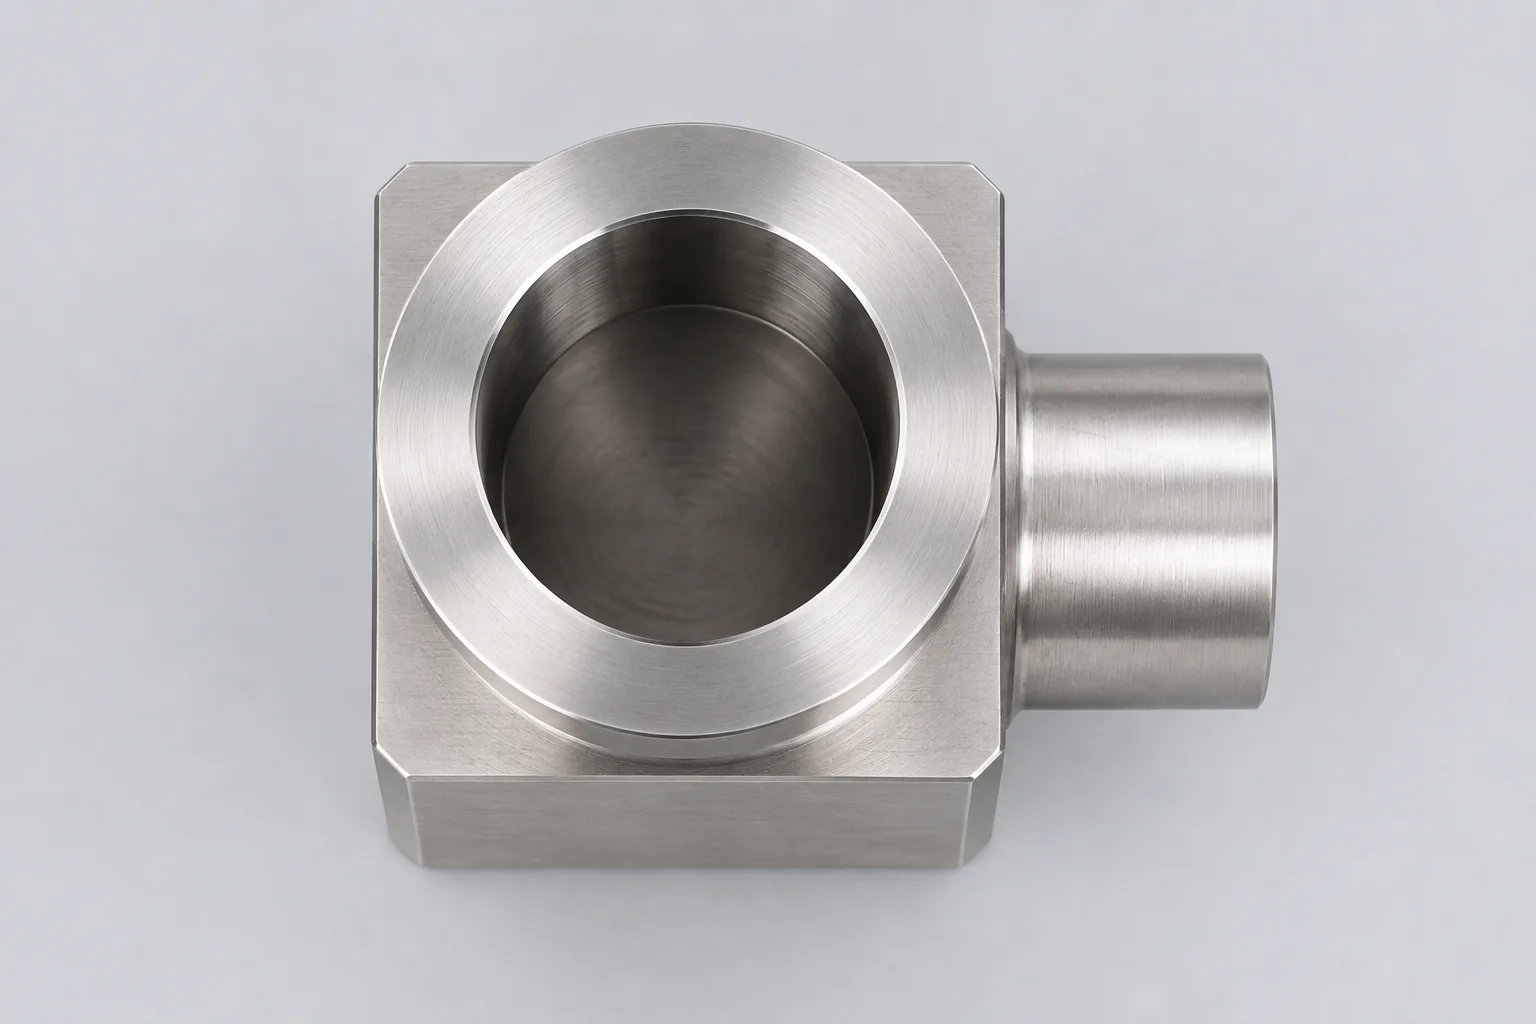
密封面是关闭时承担密封接触的表面,导向特征则帮助阀杆按预期方向运动。若两者的位置或方向关系偏离设计要求,装配后可能出现接触不均或运动受阻;是否发生这些现象,还取决于实际密封结构与配合。
基准是加工和检查用来定位的共同参照。应从装配图追溯密封接触、导向方向与阀盖连接的关系,再把图纸上的定位面落实到夹具。方便夹持的外表面,未必就是能代表功能关系的参照。
先核对密封区域相对导向孔的图纸要求,再检查装夹是否会遮挡目标面或影响其形状。若关键部位能在连续装夹中完成,可优先保留共同参照;需要翻面时,应安排基准传递和中间检查,避免到总装才发现偏移。
交叉流道:孔打通之后,还要处理深处孔缘
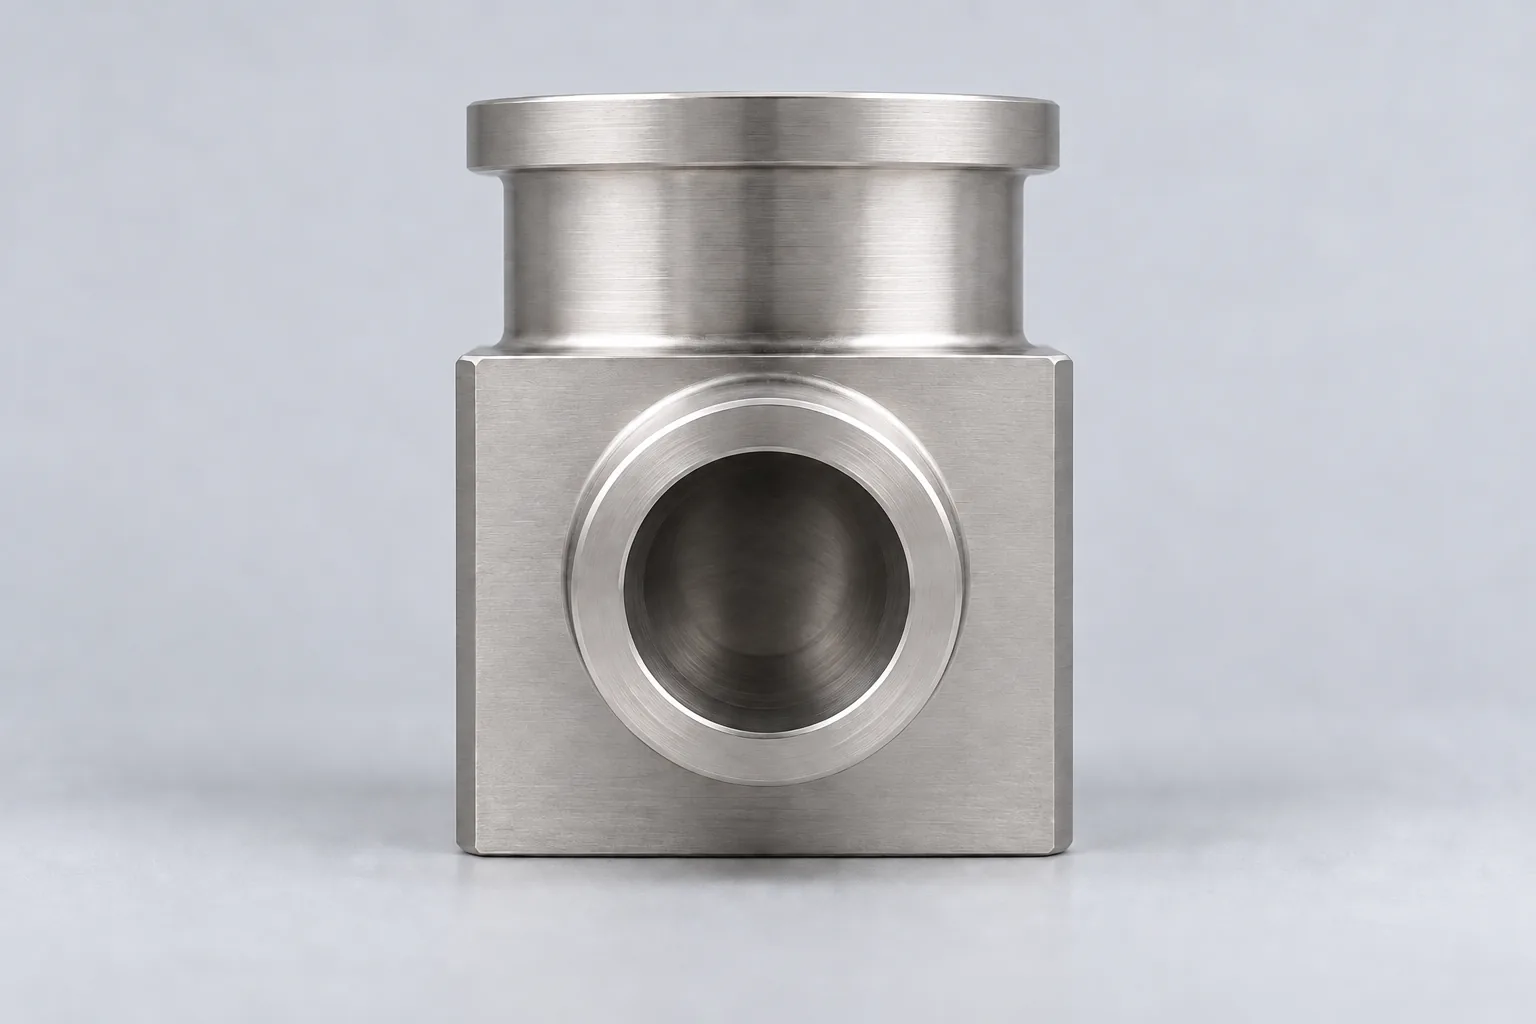
先依据客户图纸,将流道入口、孔轴方向和预期汇合部位,联系到密封区域与外部接口的定位要求。孔轴是描述孔的走向与位置的参照线。流道连通只说明存在通路,不等于位置符合图纸:孔可能已经相交,却仍需核对其相对功能面的几何关系。
各孔能够沿用同一功能参照时,优先连续定位加工;需要换向或重新装夹时,应明确由哪些定位面承接原参照,并安排转换前后的关联位置复核。内部位置若无法直接检查,应结合实际结构与客户验收要求,约定适配的验证方法、目标部位及可覆盖范围。
交叉流道的汇合处位于阀体内部,刀具贯穿相邻孔壁时,出口边缘可能残留毛刺。316L的切削变形与刀具状态会影响孔缘形成;在狭窄汇合区,残留物更难从外部直接看见,也可能影响后续清洗与使用中的颗粒控制。
通道可达性要分别回答刀具能否加工、去毛刺工具能否接触、检查方式能否看见目标位置。入口敞开不代表深处内缘已经处理,也不代表清洗介质能够带走残屑。
评审模型时沿各入口追踪到汇合区域,标出被遮挡的内缘。工具能够到达的部位,可安排定向修整并检查处理后的孔形;存在盲区时,应评估专用工具、工序顺序或与设计方讨论通道调整。清洗承担清除污染物的职责,已附着的毛刺仍需合适的去除方法。
验收记录分开填写几何位置核对与孔缘残留检查:前者对应图纸中的关联要求,后者记录是否需要继续修整或清理。每项结果注明采用的方法和实际覆盖范围,未覆盖部位及追加验证安排随记录一并交接。
多方向接口:车铣复合适合减少哪些换装
车削适合建立回转特征与主要端面,铣削用于侧向接口和非回转部位。当这些特征可以沿用可靠的定位参照时,车铣复合能够减少搬移到其他装夹后重新找正的环节,从而缩短基准传递链。
是否采用这一方向,要看夹持稳定性、刀具进入方向以及密封面保护条件。侧孔加工产生的切屑若接触已完成的密封区域,可能造成划伤;因此工序安排既要考虑位置关系,也要预留后续精加工或隔离保护。
试制评估可先检查主要端面与侧接口的相对位置,再复核装夹后薄弱部位的形状变化。若夹持或工具干涉使关键要求难以满足,就调整夹具、拆分工序或改选加工路线;符合要求后,再比较验证、去毛刺、清洗和保护在内的完整交付条件。
| 遇到的条件 | 倾向的安排 | 决定前需要的证据 |
|---|---|---|
| 关键面与侧孔均可稳定接近 | 尽量保持定位连续,减少重新找正 | 装夹方案、刀具可达性和关联尺寸检查 |
| 密封部位易被后续加工碰伤 | 将敏感表面精加工后置,或设计有效隔离 | 工序干涉评估和表面检查记录 |
| 内部孔缘存在处理盲区 | 先解决可达性,再确定是否保留组合路线 | 通道模型、去毛刺方式与检查覆盖范围 |
从图纸评审到终检的工序安排
下面的工序链用于讨论加工先后关系。具体安排应结合零件结构调整,重点是让后续步骤有可用参照,同时避免损伤已经完成的功能面。
- 图纸与密封要求评审:对照装配关系找出功能面、定位来源和待补充的验收条件。
- 车削建立参照:加工回转基准及主要端面,为后续定位提供稳定起点。
- 主体粗加工:保留后续精加工所需余量,检查夹持与切削后的形状变化。
- 铣削接口与通道:按进入方向安排侧向特征,提前识别孔相交处的修整路径。
- 精加工导向和密封部位:根据已明确的配合要求完成关键表面,并复核相互位置。
- 定向去毛刺、清洗与保护:处理可达内缘,检查残留,再采用与客户要求匹配的清洗及防护。
- 依客户规范终检:记录规定项目与检查覆盖范围,把未覆盖部位及追加验证需求交接清楚。
质量验证:几何检查与真空性能各自回答什么
质量记录应能对应具体功能部位。几何检查回答零件是否符合图纸,通道与外观检查帮助识别加工残留和表面损伤;它们各有用途,不能从一个项目的合格记录推导所有使用性能。
如果关键位置超出要求,先追溯定位传递、夹持状态和加工顺序,再决定修正路径。若几何项目符合图纸而真空验证未通过,应结合装配、密封件和试验条件调查,避免直接把原因归到阀体材料或某道工序。
| 关注部位 | 控制目的 | 可选验证及其边界 |
|---|---|---|
| 密封面 | 保持接触几何并避免加工损伤 | 按规定检查尺寸、形貌与表面状态;不据此宣称无泄漏 |
| 阀杆导向特征 | 保持运动方向与配合关系 | 核对孔形及其相对定位要求,必要时进行装配验证 |
| 交叉流道 | 核对流道与功能基准的几何关联,并识别内缘残留和通路异常 | 依图纸验证入口、孔轴及汇合区域的位置关系;另行观察毛刺、残屑和通道状态。方法及覆盖范围按实际结构与客户验收要求确定 |
| 外部接口 | 满足连接位置与装配条件 | 检查端面、连接特征和关联位置,不代替系统运行试验 |
| 清洁状态 | 管理残屑与表面污染风险 | 按约定规范检查清洗后状态,不凭照片认定洁净等级 |
工艺规划
- 1.DFM和密封要求评审
- 2.车削建立回转基准与主要端面
- 3.粗加工主体并管理余量
- 4.铣削侧向接口和流道
- 5.精加工导向及密封相关表面
- 6.定向去毛刺、清洗与保护
- 7.按客户规范终检
质量控制与验证方式
| 特征 / 控制目的 / 验证方式 |
|---|
| 表格列出密封面、阀杆导向、交叉流道、外部接口及清洁状态,说明各自控制目的和可选的尺寸、形貌、通道或外观验证,不编造泄漏或洁净结果 |
询价前准备资料
项目结果与验证边界
内容只能展示工程评审框架,不能证明真空性能、洁净等级或量产能力
不得声称零泄漏、达到特定洁净等级、所有密封面合格或已用于某客户设备
询盘准备:让评估能够落到可执行方案
提交阀体模型、密封规范和接口图纸,并补齐材料证明要求、关键公差、粗糙度、清洗要求、需求数量与目标交期。若已有样件,可附孔口和功能面的真实照片、装配观察记录及现有检测报告,同时说明哪些部位尚未检验。
拿到这些资料后,可以判断是否适合保持连续装夹、哪里需要单独去毛刺工序、哪些表面应后置加工,以及终检之外还需安排什么验证。报价和交付承诺应建立在明确的工作范围上,避免把未定义的清洗或验收任务留到交付阶段。
类似阀体可借用这套分析顺序,但密封形式、流道布局或接口要求发生变化时,夹具、刀具接近路径与检查安排都要重新评估。相似外形不是沿用原方案的充分依据。
常见问题
样件装配顺畅,能否据此继续扩大生产?
装配顺畅只反映当时的配合情况。扩大生产前,还需观察重复装夹、刀具使用后的孔缘状态和清洗执行是否稳定,并按约定验收实际样件;单件外观不能支持批量交付能力的结论。
客户没有明确密封形式时,可以先按常见结构报价吗?
可以先讨论加工可行性和待补资料,但不宜把假定结构写成确定交付条件。密封接触的位置及方式会改变精加工、保护和检验工作,先取得相关截面或装配文件更有利于界定报价范围。
试装后阀杆运动不顺,第一步应提供什么证据?
记录不顺发生的行程位置,以及装配前后是否出现差别,再提供配合零件图和相应尺寸检查记录。这样可先区分装配影响与零件几何问题,避免仅凭手感要求修磨密封区域。